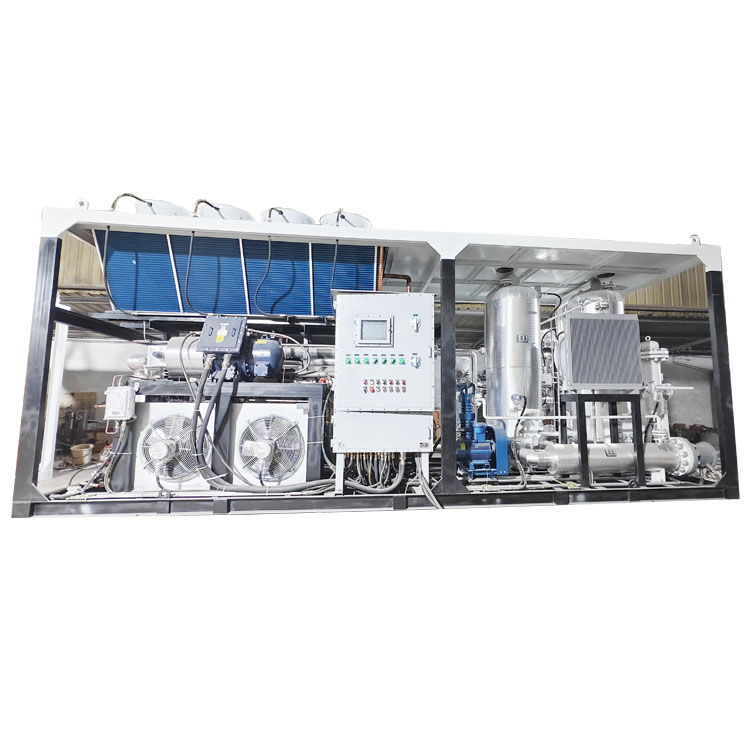
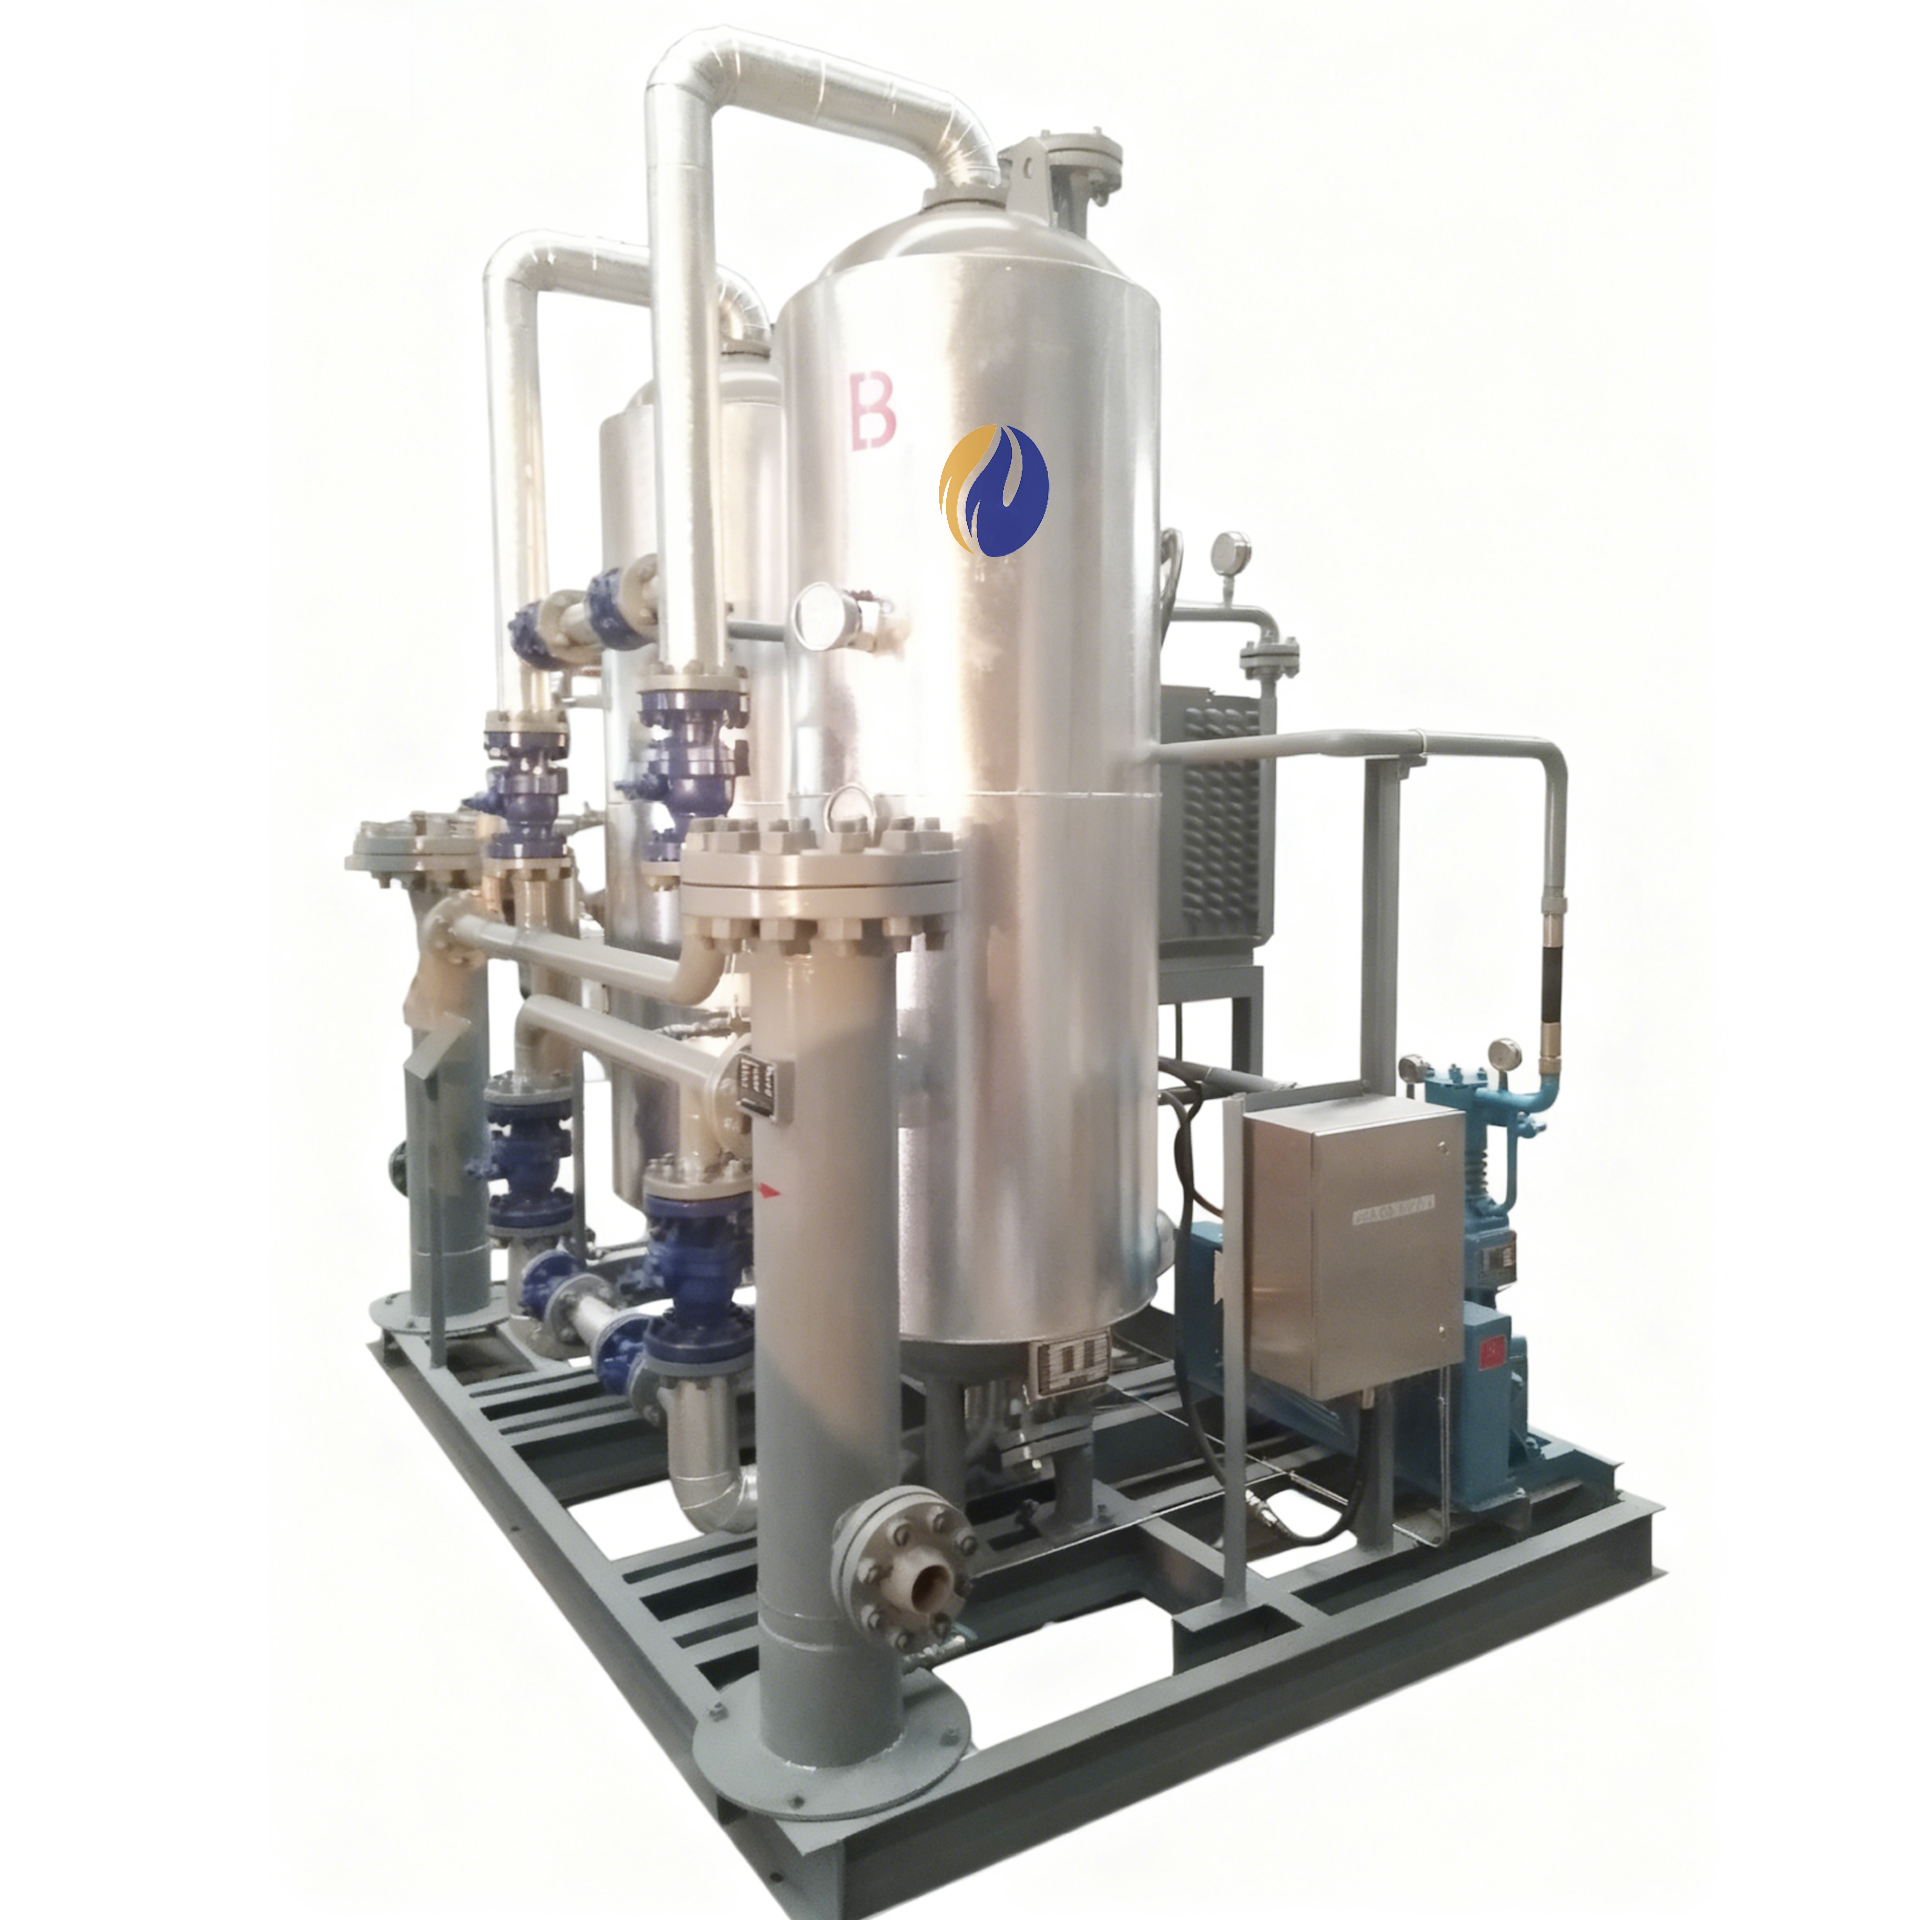
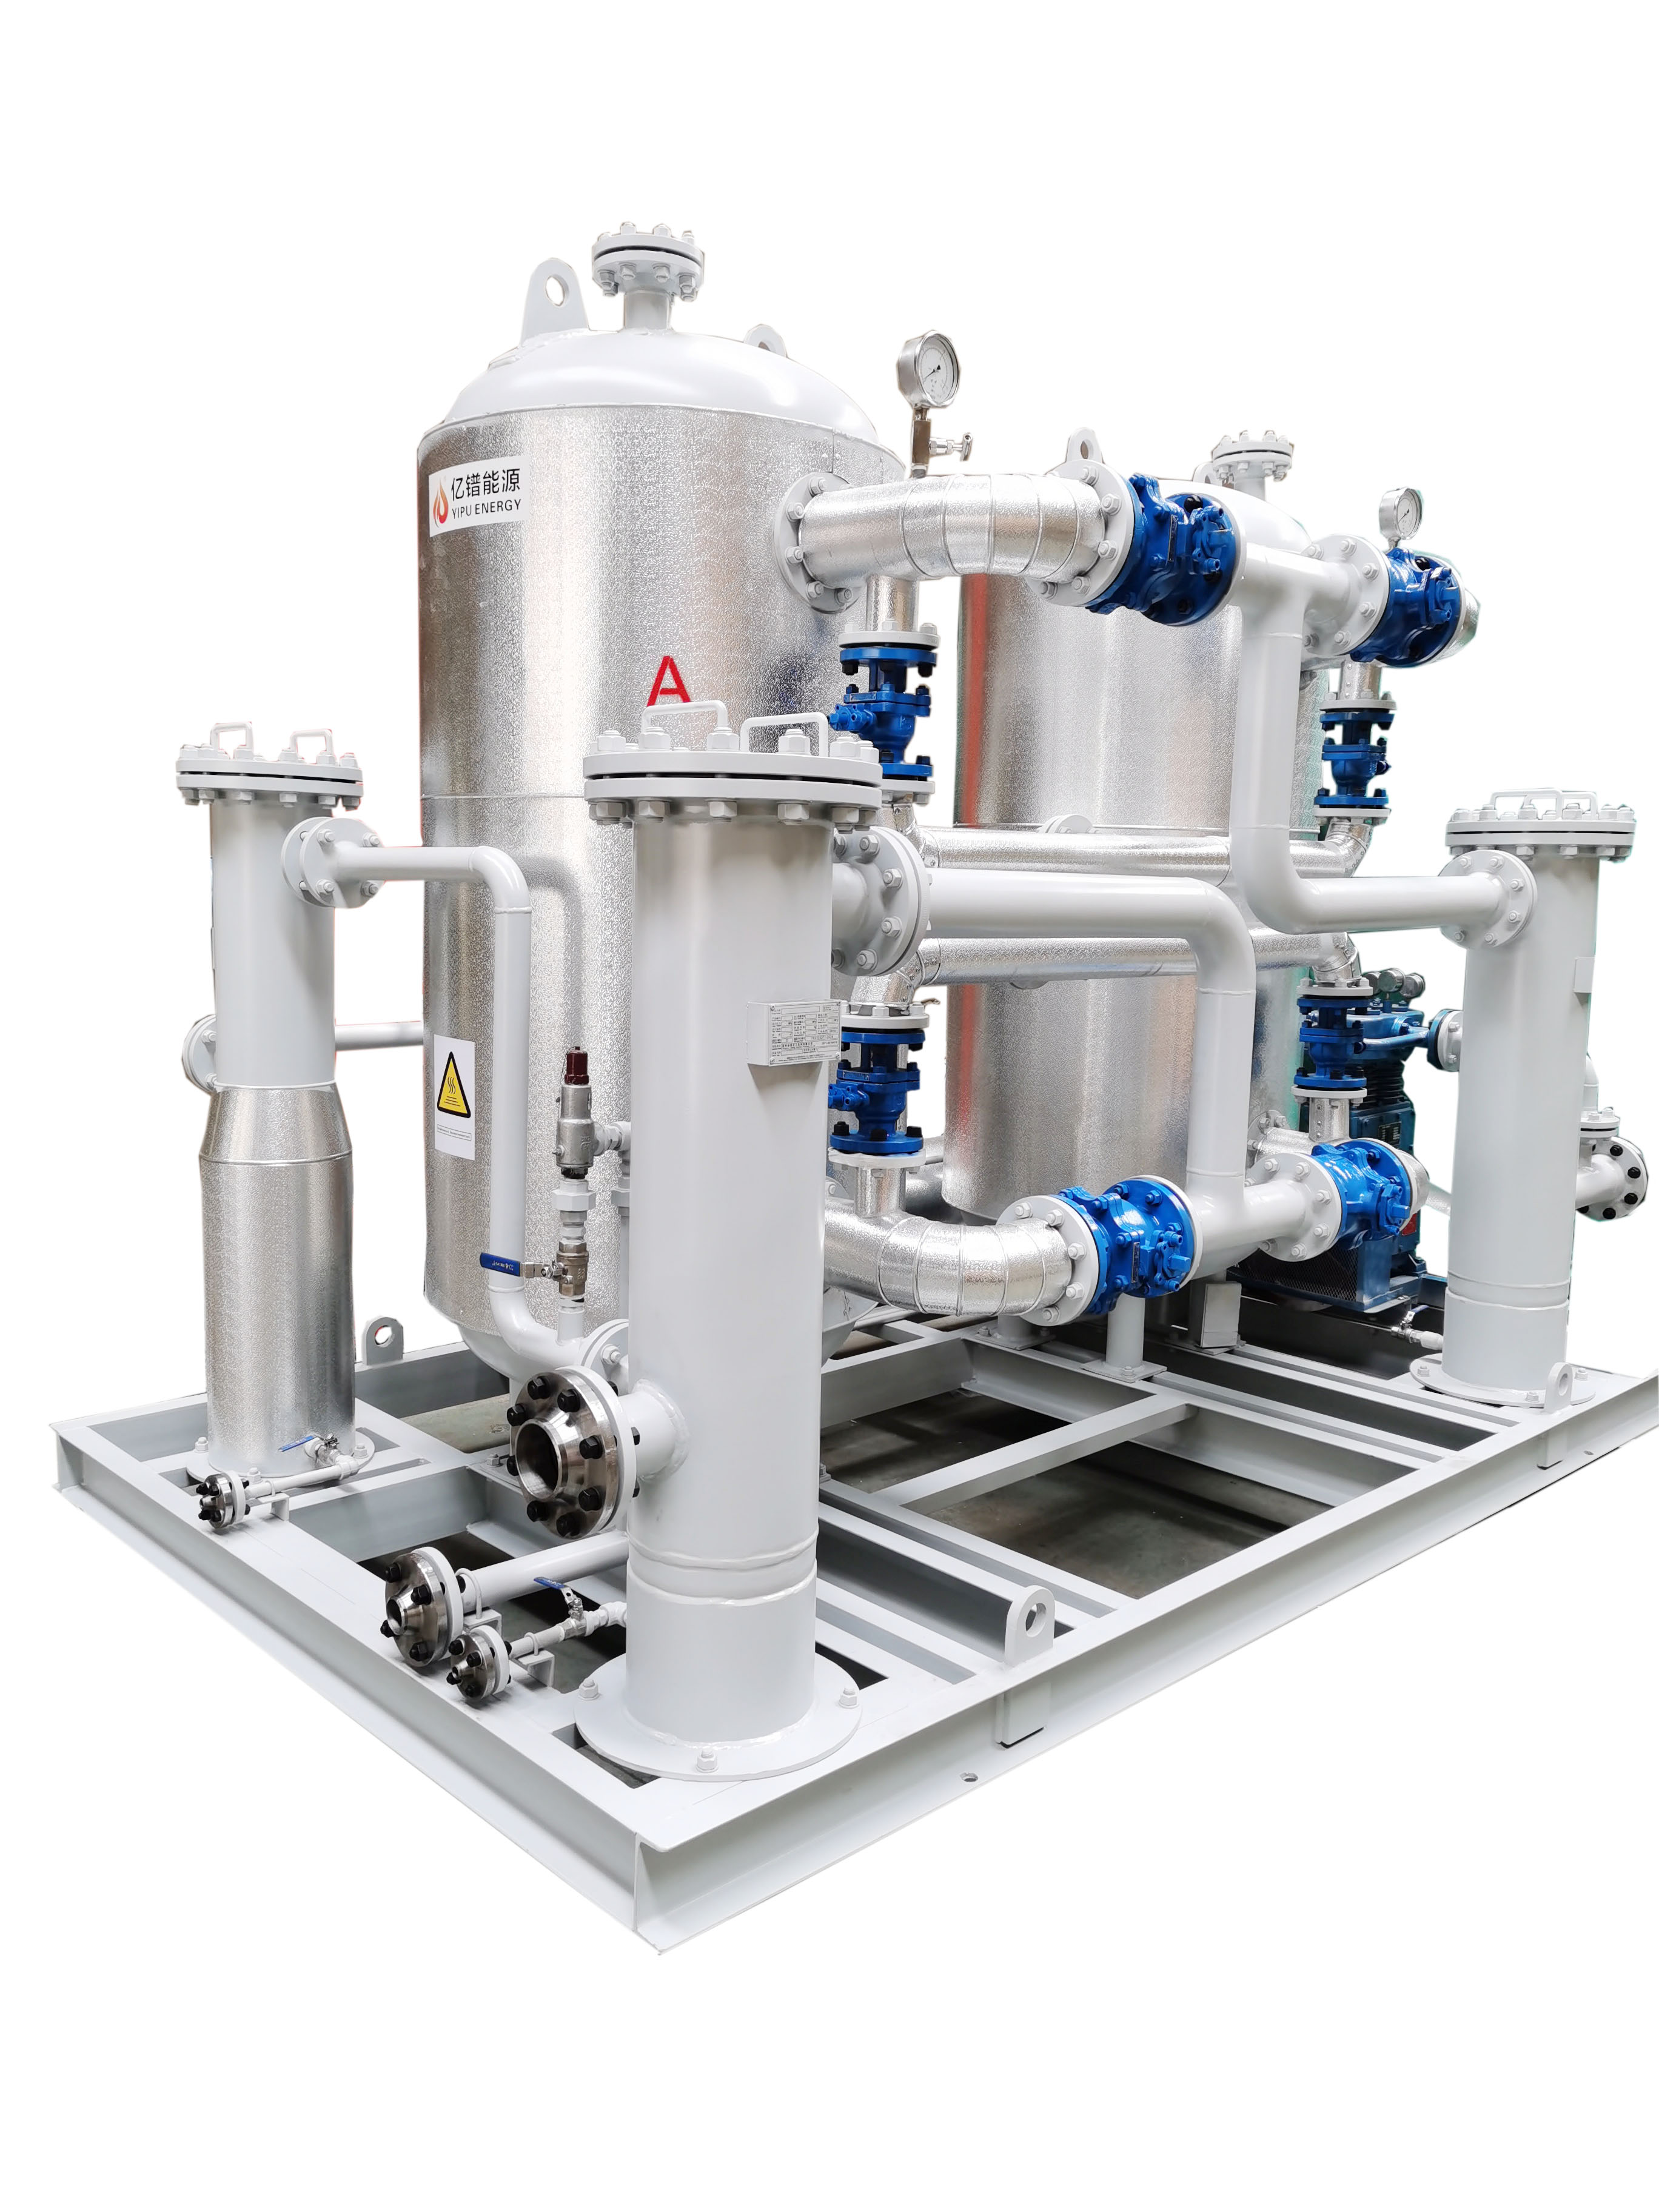
在油田井口气及页岩气开采过程中,采出气体往往含有大量饱和水蒸汽、轻烃组分及杂质。若不进行深度处理,水分和烃类会在管道中冷凝、冻堵,导致输送压力损失、设备腐蚀,甚至引发安全事故。传统脱水脱烃工艺存在设备分散、占地面积大、能耗高、露点达标不稳定、维护复杂等痛点。尤其在偏远井区,缺乏公用工程配套,亟需一种集成化、撬装化、自动化的油田井口气脱水脱烃装置,实现气田高效开发。
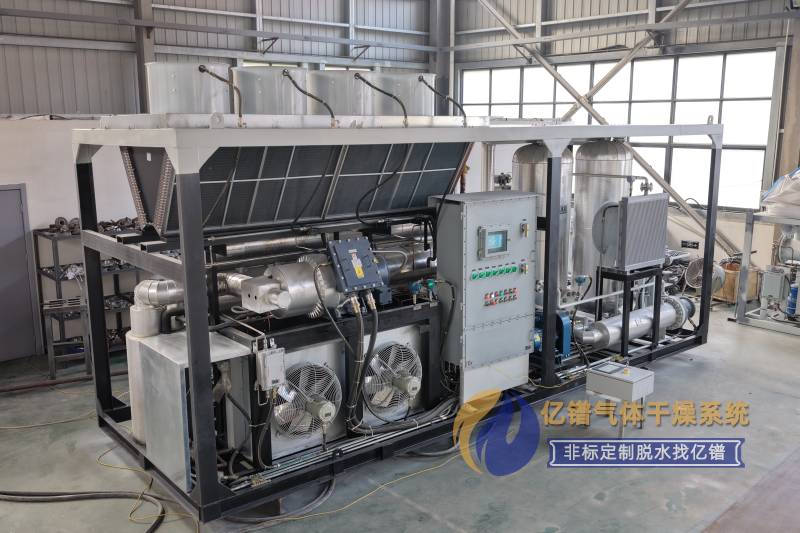
二、装置流程
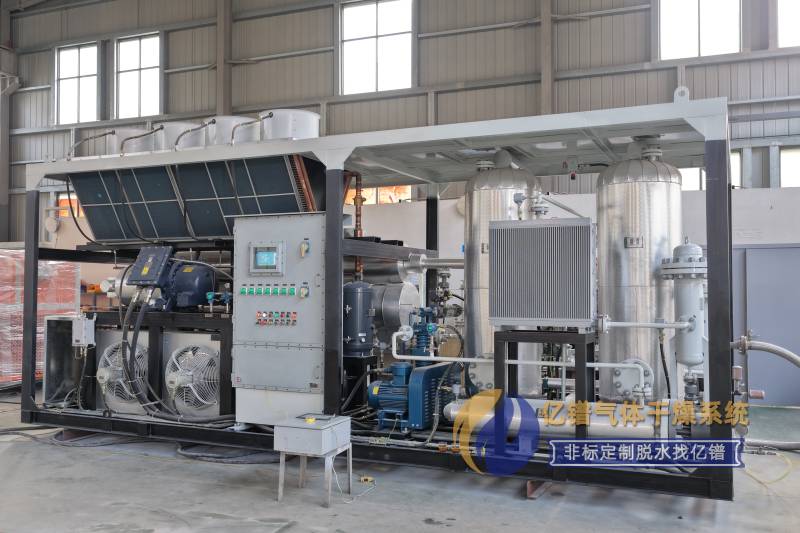
本套油田井口气脱水脱烃装置采用“吸附脱水+冷冻脱烃”组合工艺,整体流程如下:
1. 气液固三相分离:井口气首先进入三相分离器,分离游离水、固体颗粒和部分液烃。
2. 过滤:经分离过滤器脱除气体中夹带的液态油水及5μm以上颗粒,保护后级分子筛。
3. 吸附脱水:气体进入A塔(吸附塔),通过分子筛床层吸附水分,出口常压露点≤-55℃。
4. 粉尘过滤:干燥气经过粉尘过滤器,防止分子筛粉末带入下游。
5. 冷冻脱烃:干燥气进入冷冻系统,先经预冷器降温至20-25℃,再进入蒸发器冷却至-25℃~-30℃,使轻烃冷凝为液态。
6. 气液分离:经气液分离器分离出液态混烃,气相通过预冷器复热后送出界区。
7. 再生流程:吸附饱和的B塔采用“等压半开式逆流再生”工艺,利用少量天然气经增压机增压、电加热器加热至180-200℃进行脱附,再生废气经冷却分离后返回系统,实现零排放。
三、工作原理
油田井口气脱水脱烃装置的核心在于吸附与冷冻的协同作用。吸附脱水阶段,利用分子筛在高压、低温下对水分子的强吸附能力,将水含量降至1ppm以下,常压露点≤-55℃。冷冻脱烃阶段,通过R22制冷剂在蒸发器中与干燥气体换热,使天然气温度降至烃露点以下,轻烃(C3+)冷凝为液相,实现气液分离。整个装置采用双塔交替吸附与再生,确保连续供气。冷冻系统根据出口温度自动调节压缩机功率,实现节能运行。
四、核心优势
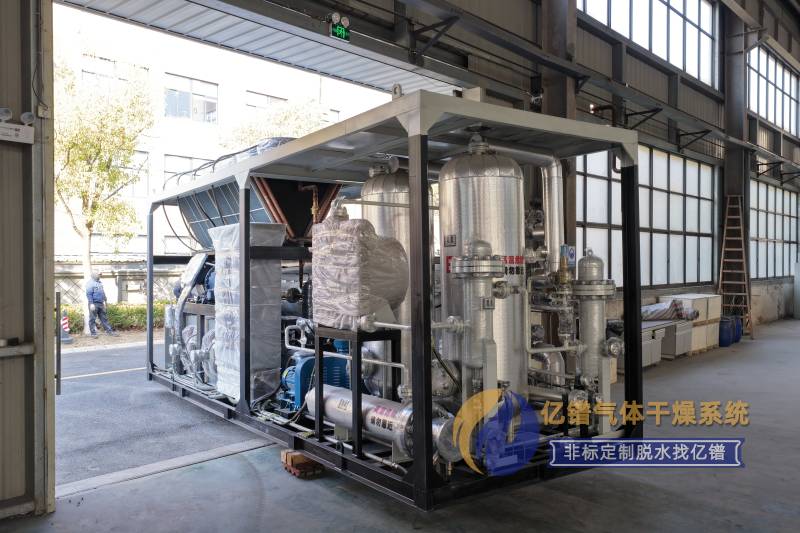
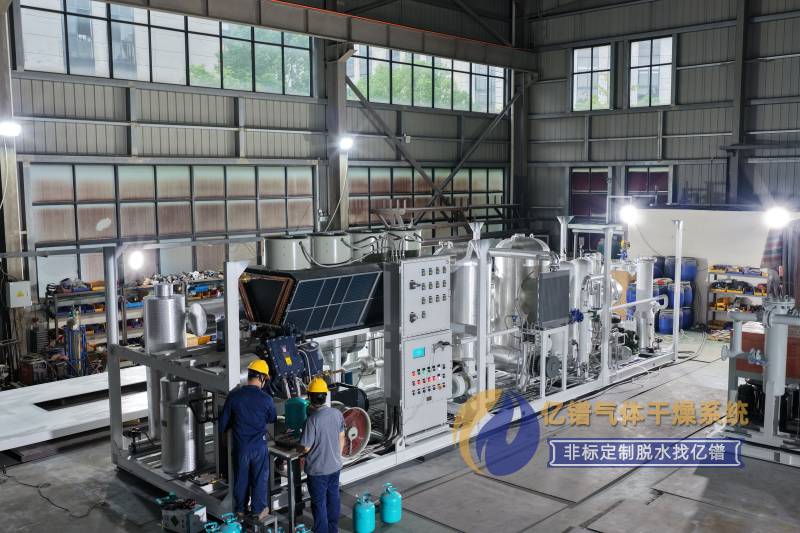
1. 一体化撬装设计:将三相分离器、吸附塔、冷冻机组、过滤器等全部集成在整体撬座上,安装简便,现场仅需连接进出口管道和电源即可投运。
2. 深度脱水脱烃:常压露点≤-55℃,冷冻温度-25℃~-30℃,有效回收轻烃,提高气田经济效益。
3. 零排放再生:半开式逆流循环再生,无产品气损耗,再生废气冷却后返回系统,环保节能。
4. 智能控制:PLC自动控制,触摸屏显示运行参数,支持远程监控及Modbus RTU通信,无人值守。
5. 高效制冷:压缩机采用进口品牌,蒸发器为列管式不锈钢换热管,分离器三级分离效率>90%。
6. 安全可靠:多重温度、压力保护,防爆等级ExdⅡBT4,满足油田防爆要求。
7. 长寿命分子筛:优质分子筛使用寿命超过20000小时,平铺式进料结构减小气流冲击。
五、技术实力
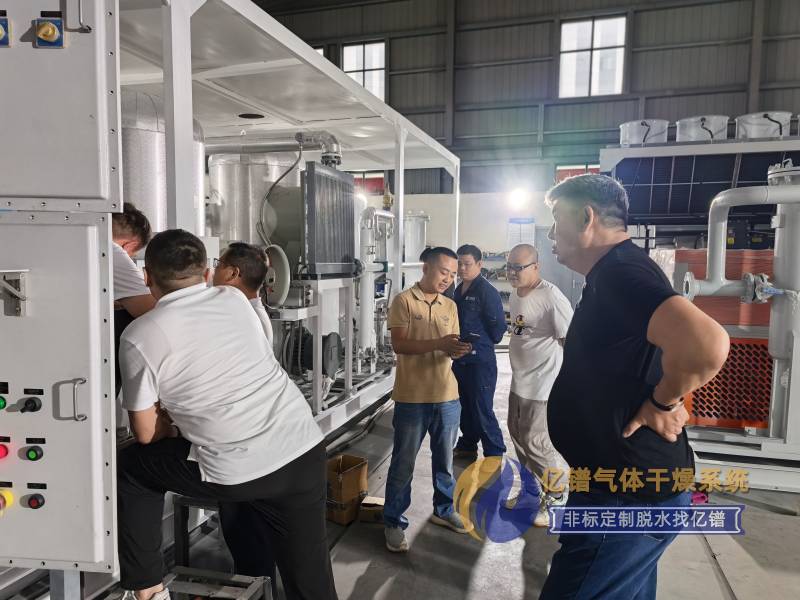
浙江亿镨能源科技有限公司专注气体净化分离领域十余年,拥有7项专利、7项商标及12项软件著作权,并通过ISO9001、ISO14001、ISO45001体系认证。公司产品严格按照GB150-2024《压力容器》、SY/T 0076-2023《天然气脱水设计规范》等标准设计制造,已在中石油、新奥集团、浙江能源集团等大型企业应用,并出口至哈萨克斯坦、印尼等26个国家。本套油田井口气脱水脱烃装置源自成熟案例,6万方/天哈萨克斯坦项目稳定运行至今。
六、产品介绍
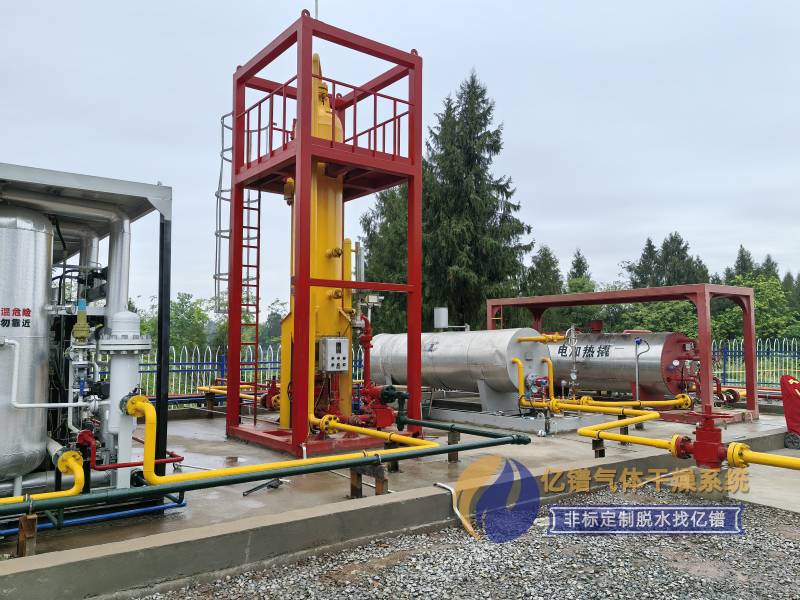
本装置型号为YNG4-300-1.55~4.07-AM,专为处理量300Nm3/h、工作压力1.55~4.07MPa的油田井口气设计。设备由吸附脱水单元和冷冻脱烃单元两部分组成,整体撬装尺寸约6500×2400×3000mm,总功率≤48kW。吸附剂为亿镨定制分子筛,再生温度180-200℃,再生周期≤10小时(可调)。冷冻系统制冷量30kW,制冷剂R22,蒸发温度-25℃~-30℃。关键部件如气液分离器、分离过滤器、粉尘过滤器均为压力容器,防爆控制柜使用西门子SMART-200 PLC与昆仑通态触摸屏。
七、技术指标
- 处理量:300 Nm3/h(7200 Nm3/d)
- 工作压力:1.55~4.07 MPa
- 设计压力:4.7 MPa
- 进气温度:≤35℃
- 排气温度:≤25℃
- 常压露点:≤-55℃
- 冷冻温度:-25℃~-30℃
- 设备压降:≤50 kPa
- 工作周期:12 h(吸附)/ ≤10 h(再生)
- 再生温度:180-200℃
- 防爆等级:ExdⅡBT4
- 电源:AC380V/50Hz
- 总功率:≤48 kW
- 进出口管径:DN40 PN63
- 外形尺寸:6500×2400×3000 mm(参考)
八、常见FAQ
FAQ
Q1:油田井口气脱水脱烃装置对进气组分有什么要求? A1:本装置适用于含轻烃(C3+)的油田伴生气、井口气,进气应不含游离水、固体颗粒,且CO2含量建议≤15%,以防生成碳酸腐蚀。气体组分可参考表1案例,若组分差异较大,需重新校核。
Q2:分子筛多久更换一次?如何判断是否失效? A2:在正常工艺条件下,分子筛使用寿命可达20000小时以上,约2-3年。可通过露点仪监测出口露点,若露点升高或再生周期显著缩短,表明分子筛需更换。
Q3:冷冻脱烃中R22制冷剂是否环保?有无替代方案? A3:R22属于HCFC类制冷剂,已逐步淘汰。为满足环保要求,可选型采用R407C或R134a等替代,但需调整系统设计。用户在合同中可指定制冷剂类型。
Q4:装置能否在没有仪表气源的井场运行? A4:本装置仪表气源要求0.6~0.8MPa,若现场无仪表气,可配置小型空压机或使用增压机出口分气替代。具体需根据现场条件定制。
Q5:如何实现远程监控和数据上传? A5:控制柜预留Modbus RTU通信接口,可通过RS485与中控系统连接,传输设备状态、温度、压力、露点等实时数据,并支持远程启停信号。