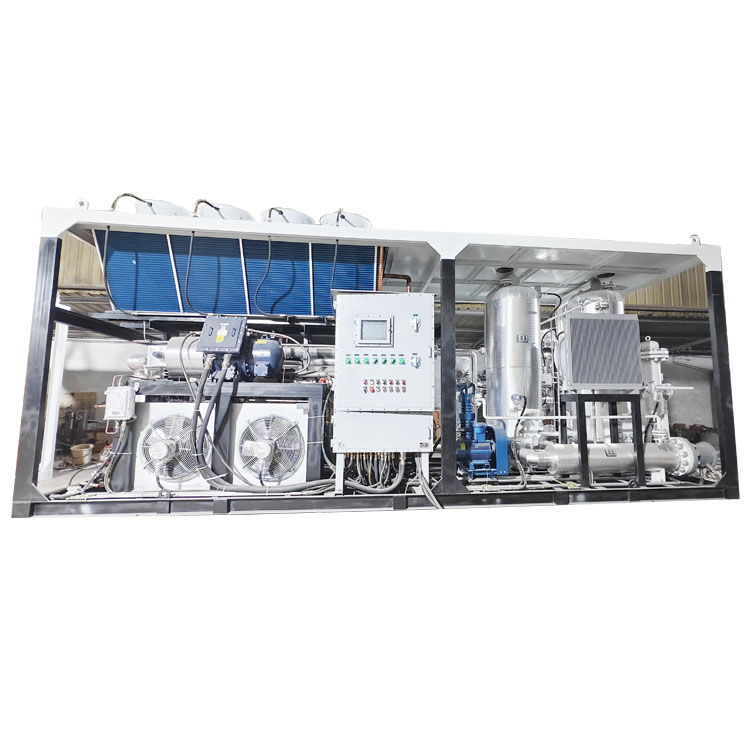
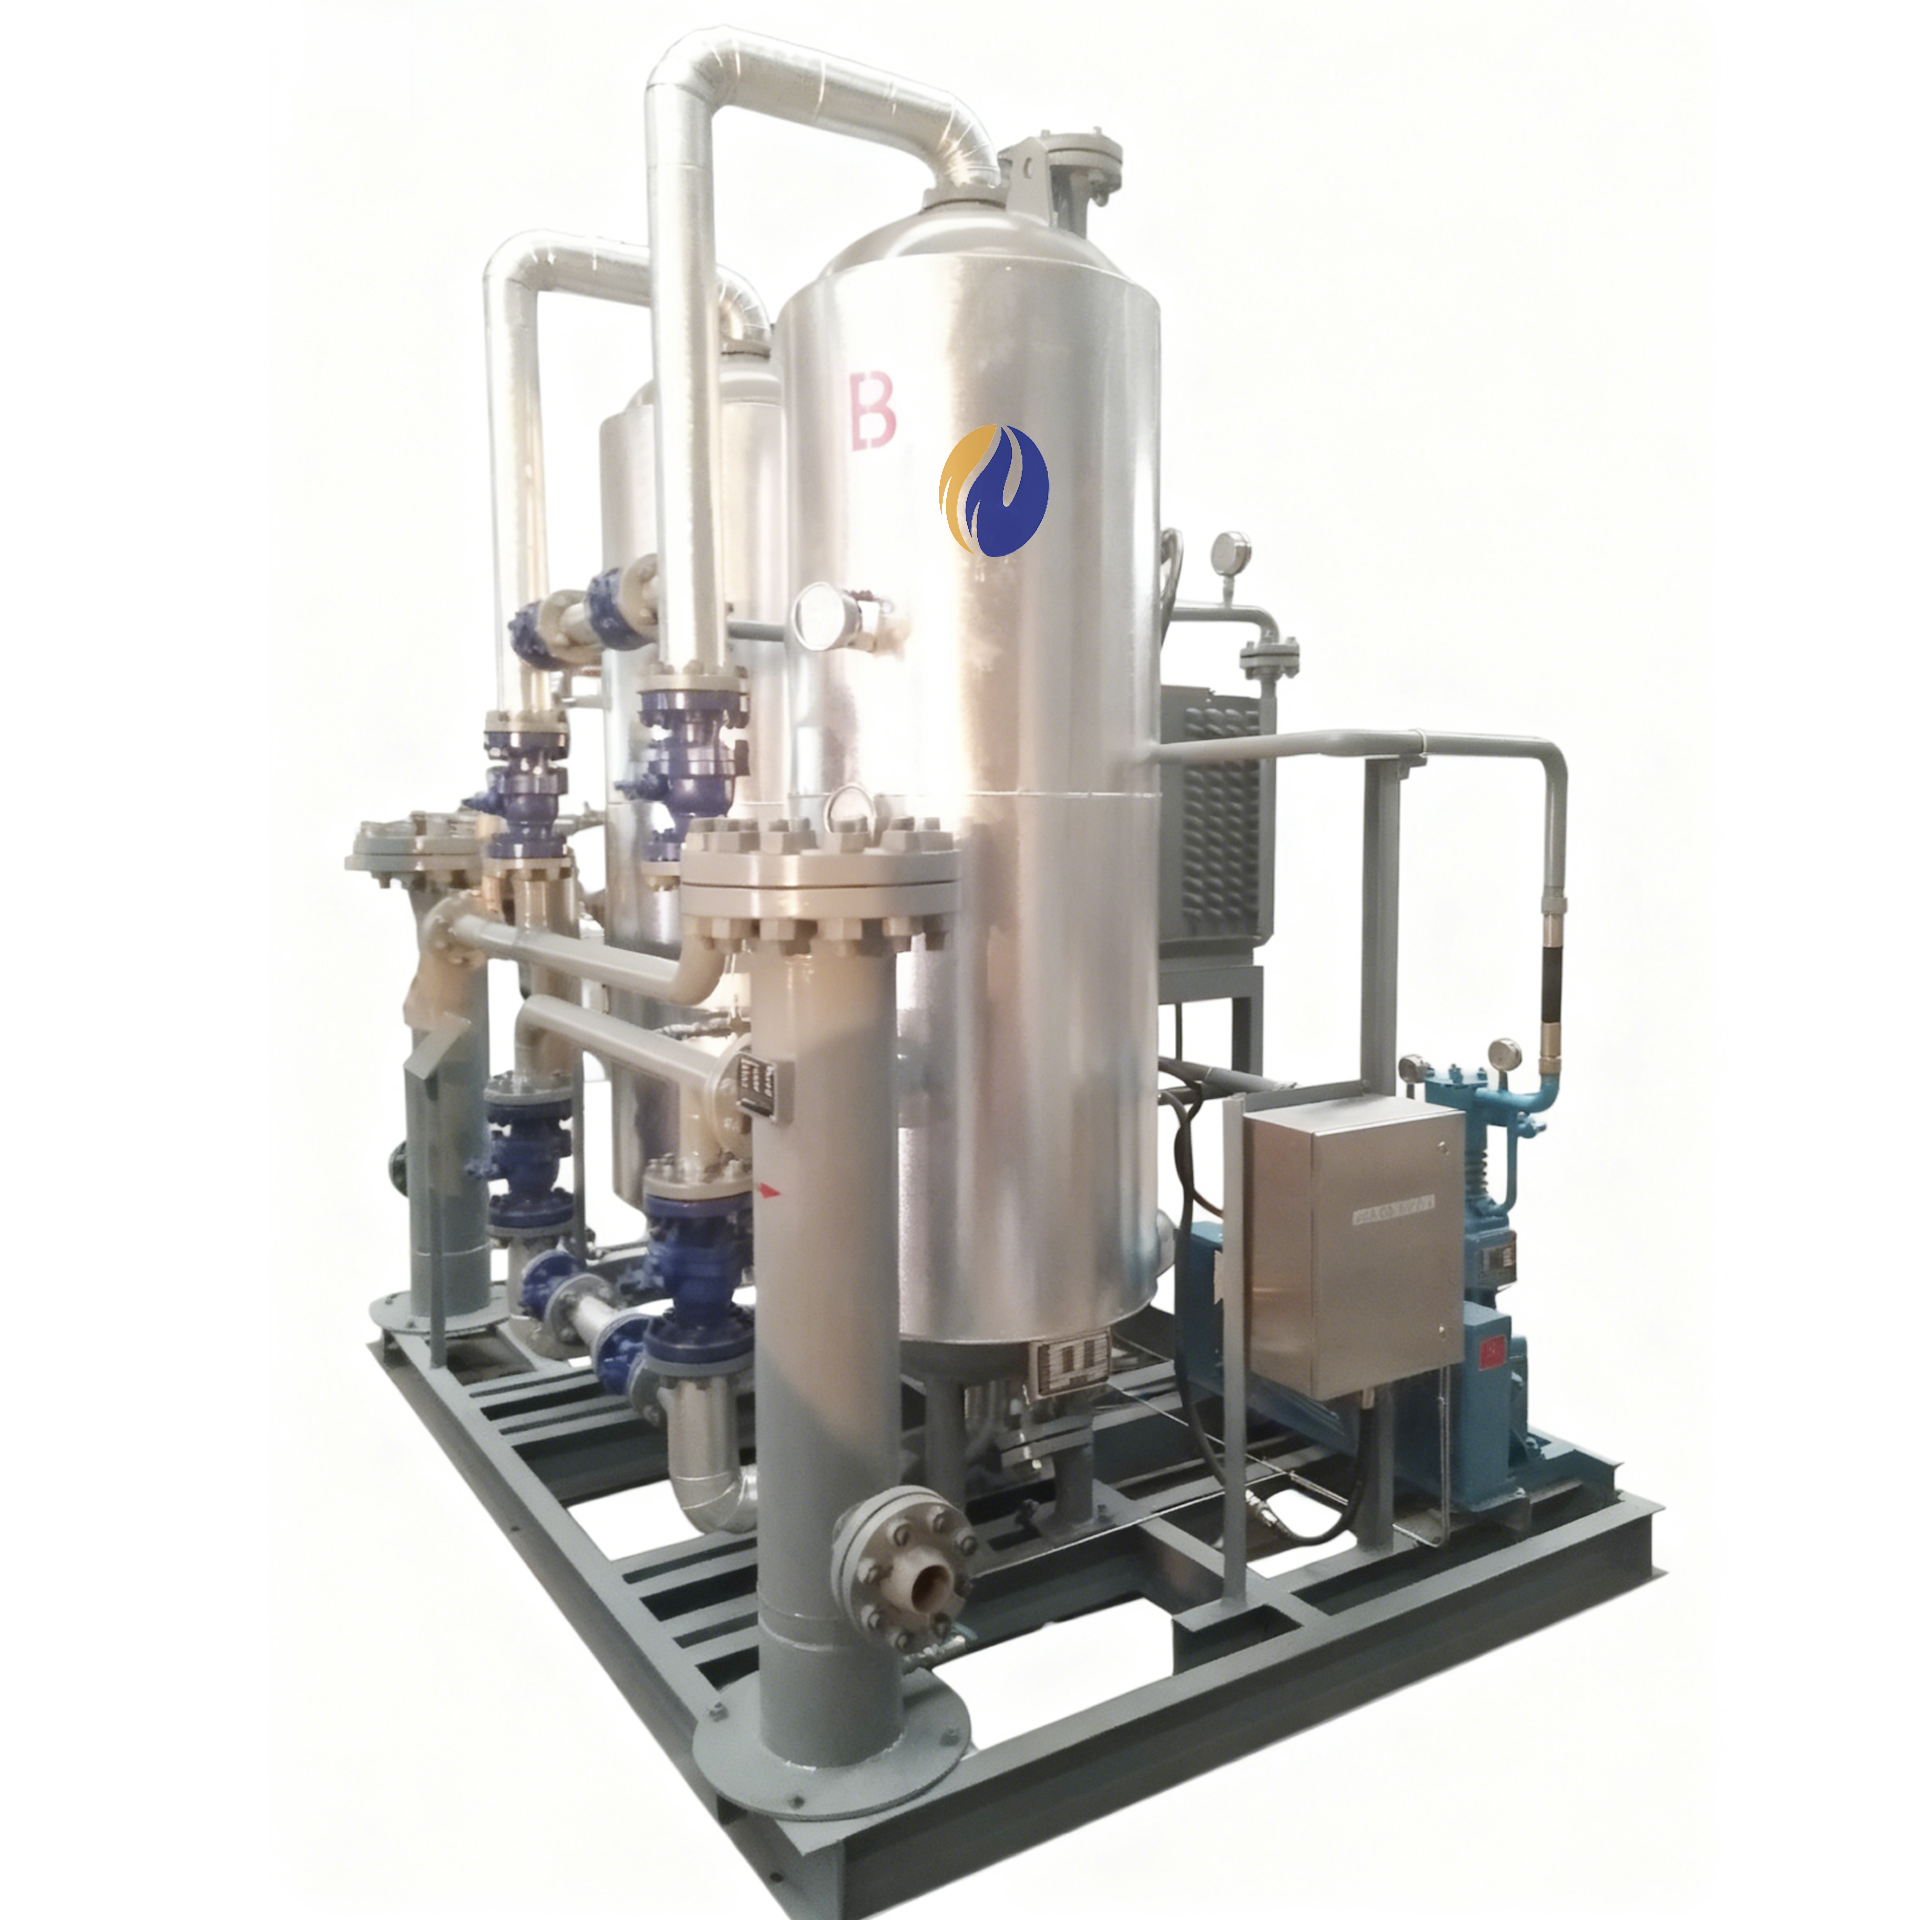
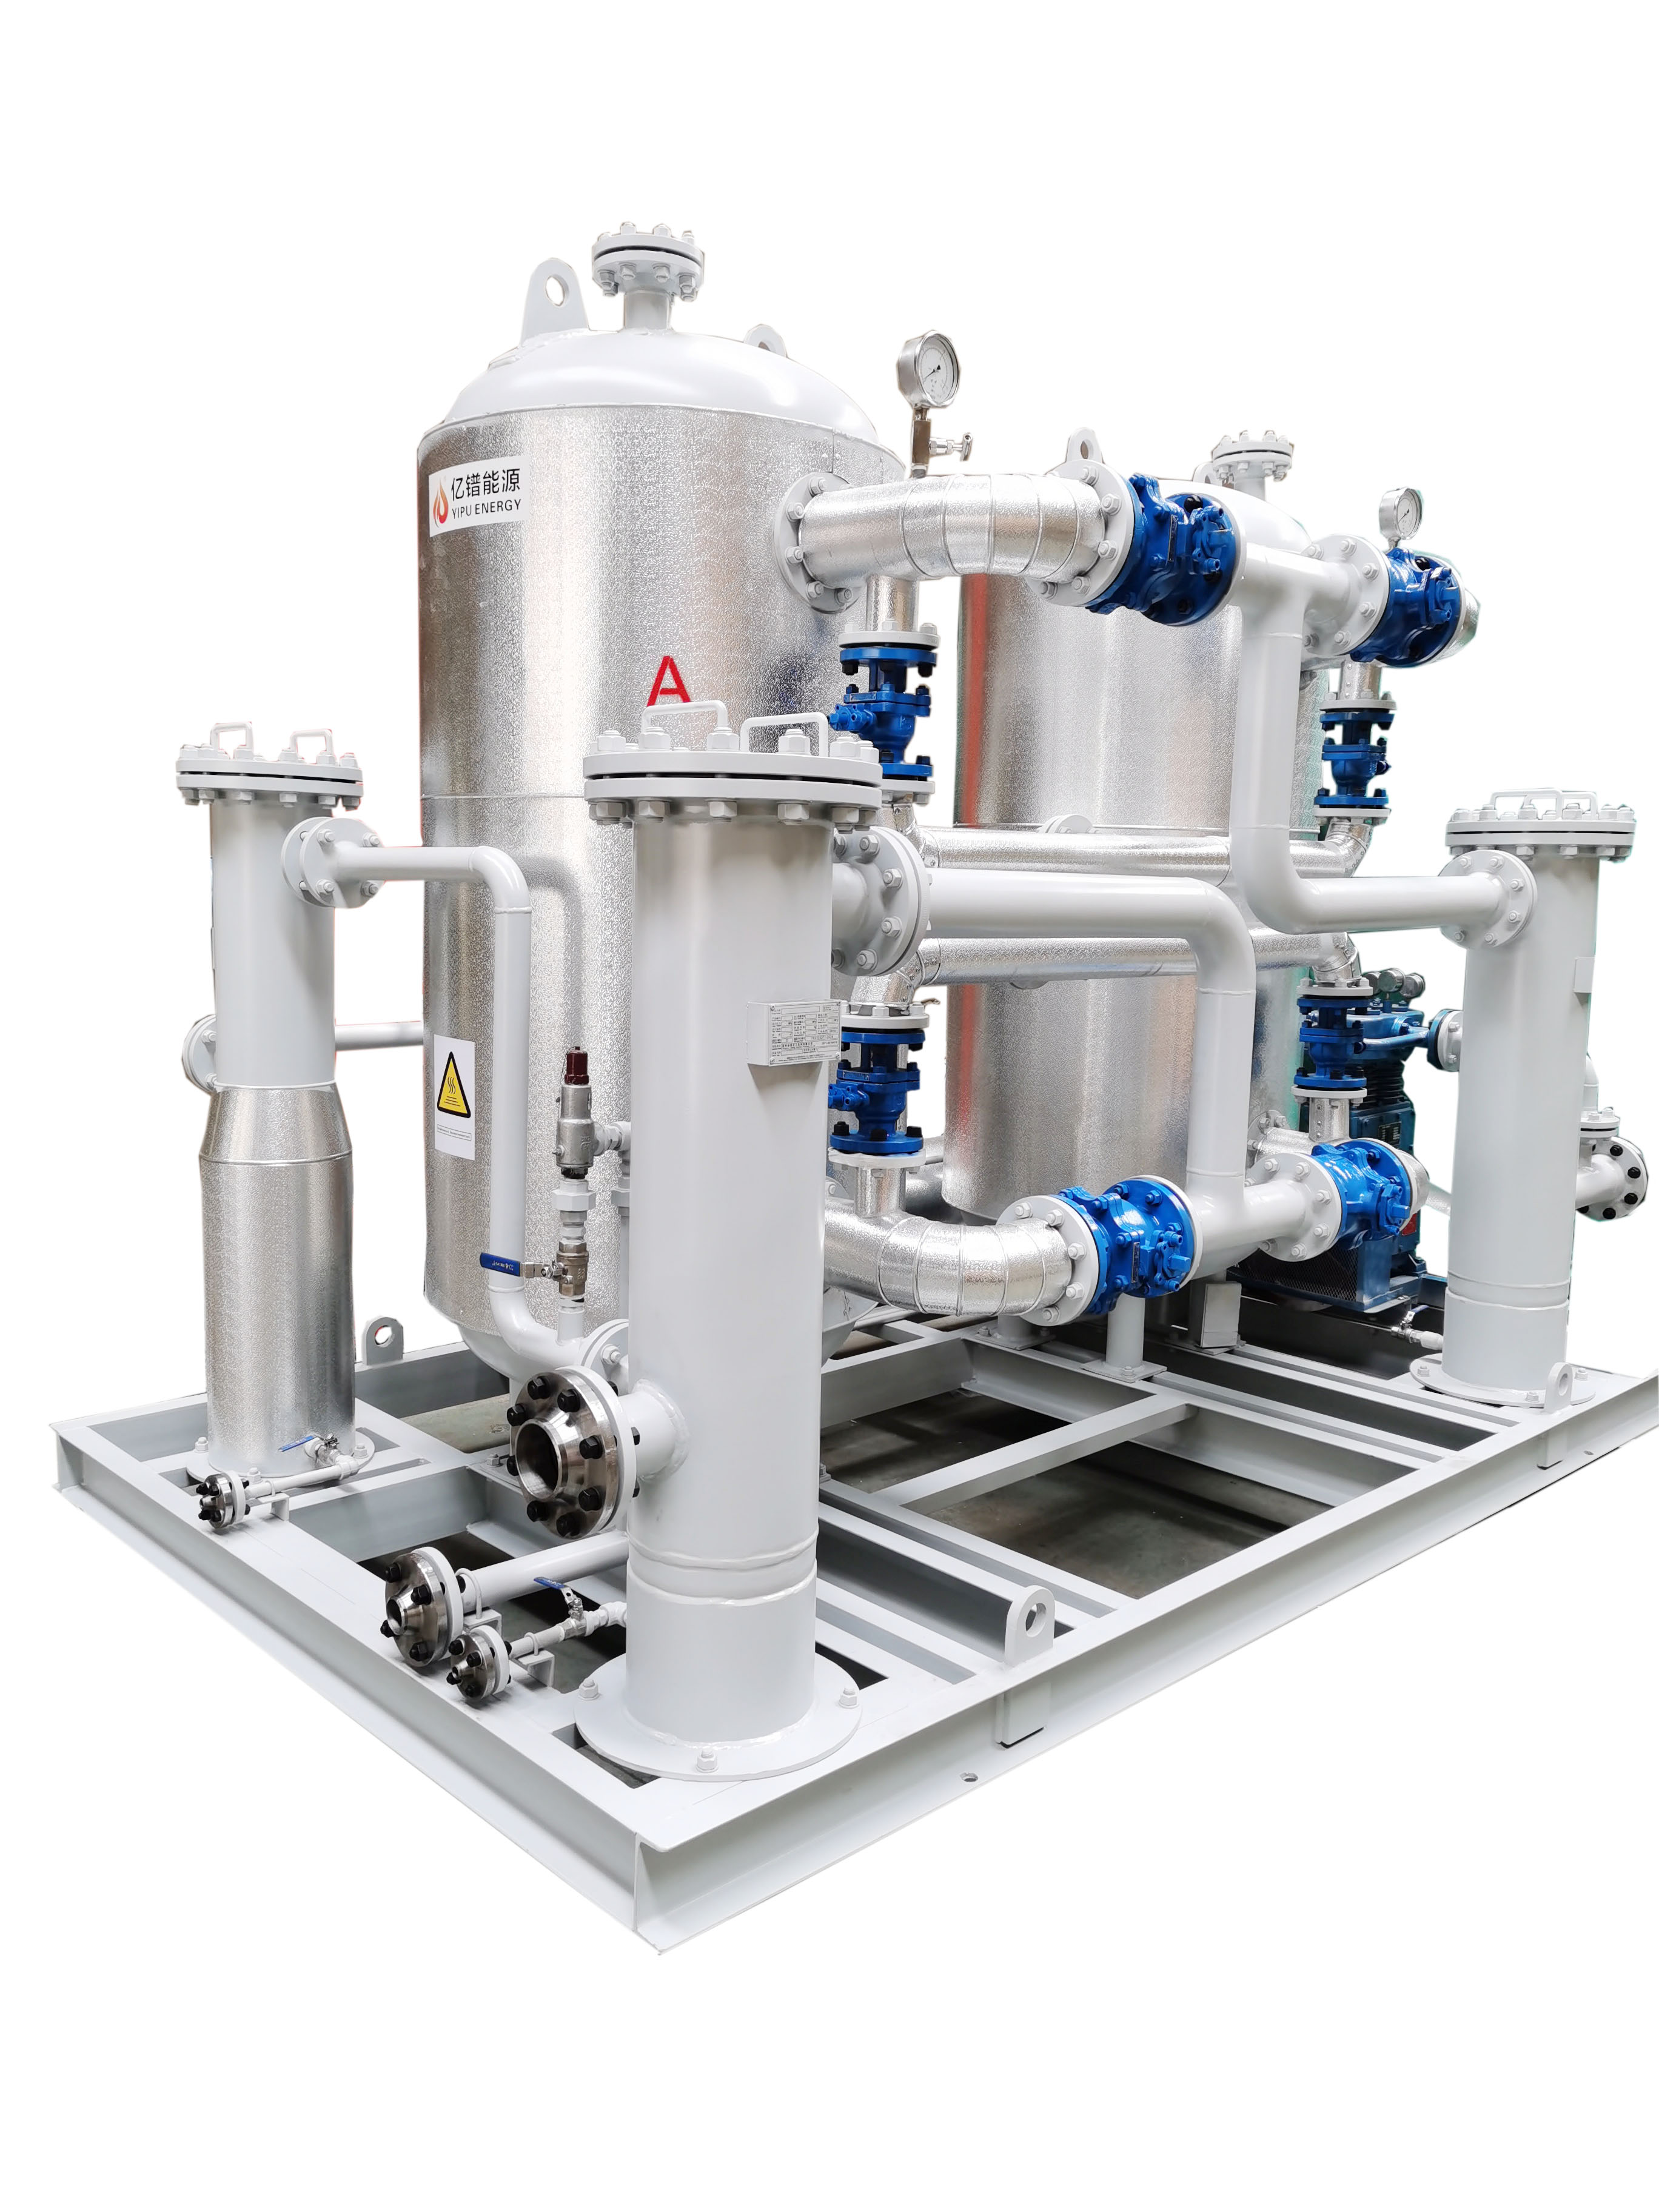
近日,由浙江亿镨能源科技有限公司自主定制研发、成套供货的新型冷冻式煤层气脱水装置,顺利完成全流程安装、精准调试及72小时连续满负荷稳定试运行。经全方位检测核验,设备各项核心性能参数、工艺指标均严格契合专项技术标准,多项关键性能优于行业及设计规范,正式顺利投产、具备长期稳定运行条件。该套设备的成功落地投用,补齐了煤层气增压场站净化脱水工艺短板,为煤层气规模化开发、清洁化利用、长距离安全输送筑牢坚实的技术与安全屏障,有效助力清洁能源产业提质增效、绿色升级。
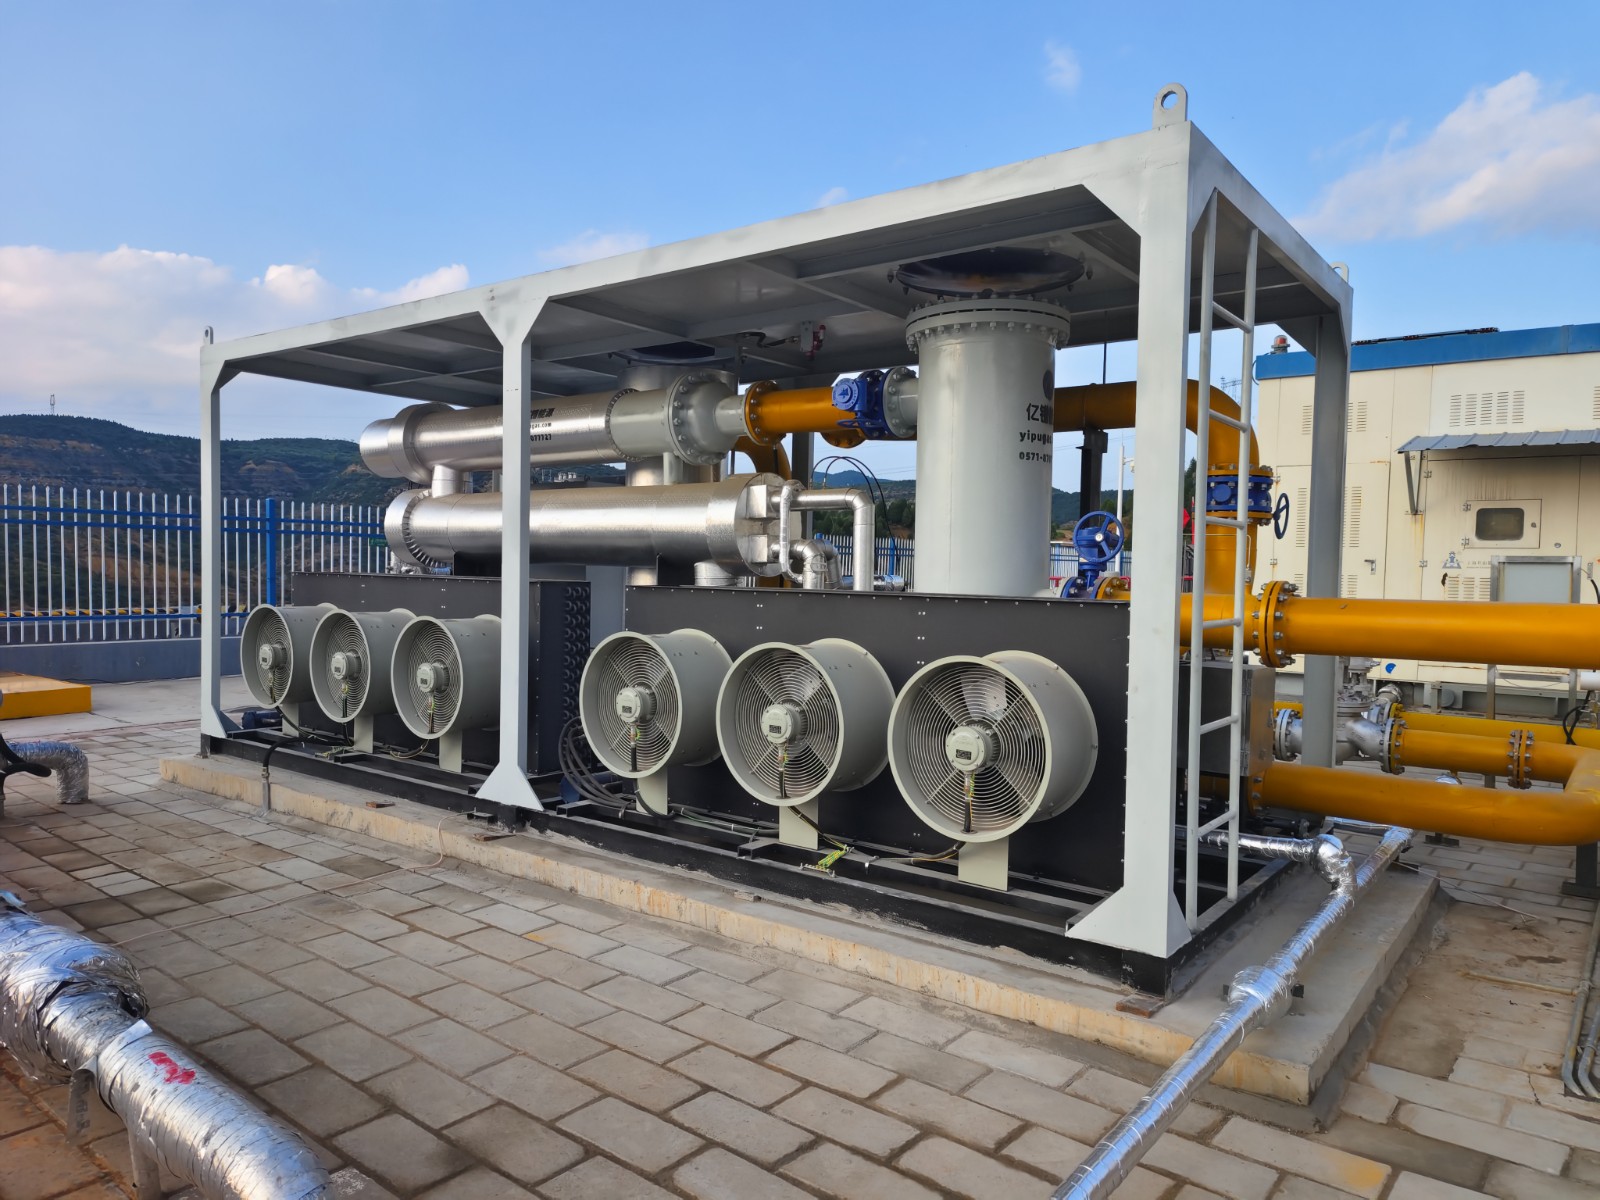
针对当前煤层气增压场站脱水工艺普遍存在的工况适配性弱、能耗偏高、运维繁琐等痛点,亿镨能源依托十余年煤层气净化设备研发制造经验,结合主流增压场站生产工况,按照高标准定制化技术要求,量身打造防爆型冷冻式煤层气脱水装置。设备精准适配10000Nm³/h额定处理量、0.5MPa公称工作压力、50-60℃高温进气等常规生产条件,采用先进的低温冷凝脱水原理,搭配亿镨自主优化的预冷、换热、气液分离一体化工艺,通过强制降温使煤层气中饱和水蒸气凝结为液态水滴,再经旋风分离+不锈钢丝网捕雾双重高效分离结构彻底脱除,可有效滤除1μm及以上固体杂质,实现煤层气深度净化干燥。相较于传统工艺,该设备具备脱水精度高、运行能耗低、占地紧凑、运维简便、气源零浪费等突出优势,完全适配场站24小时不间断连续稳定生产工况。
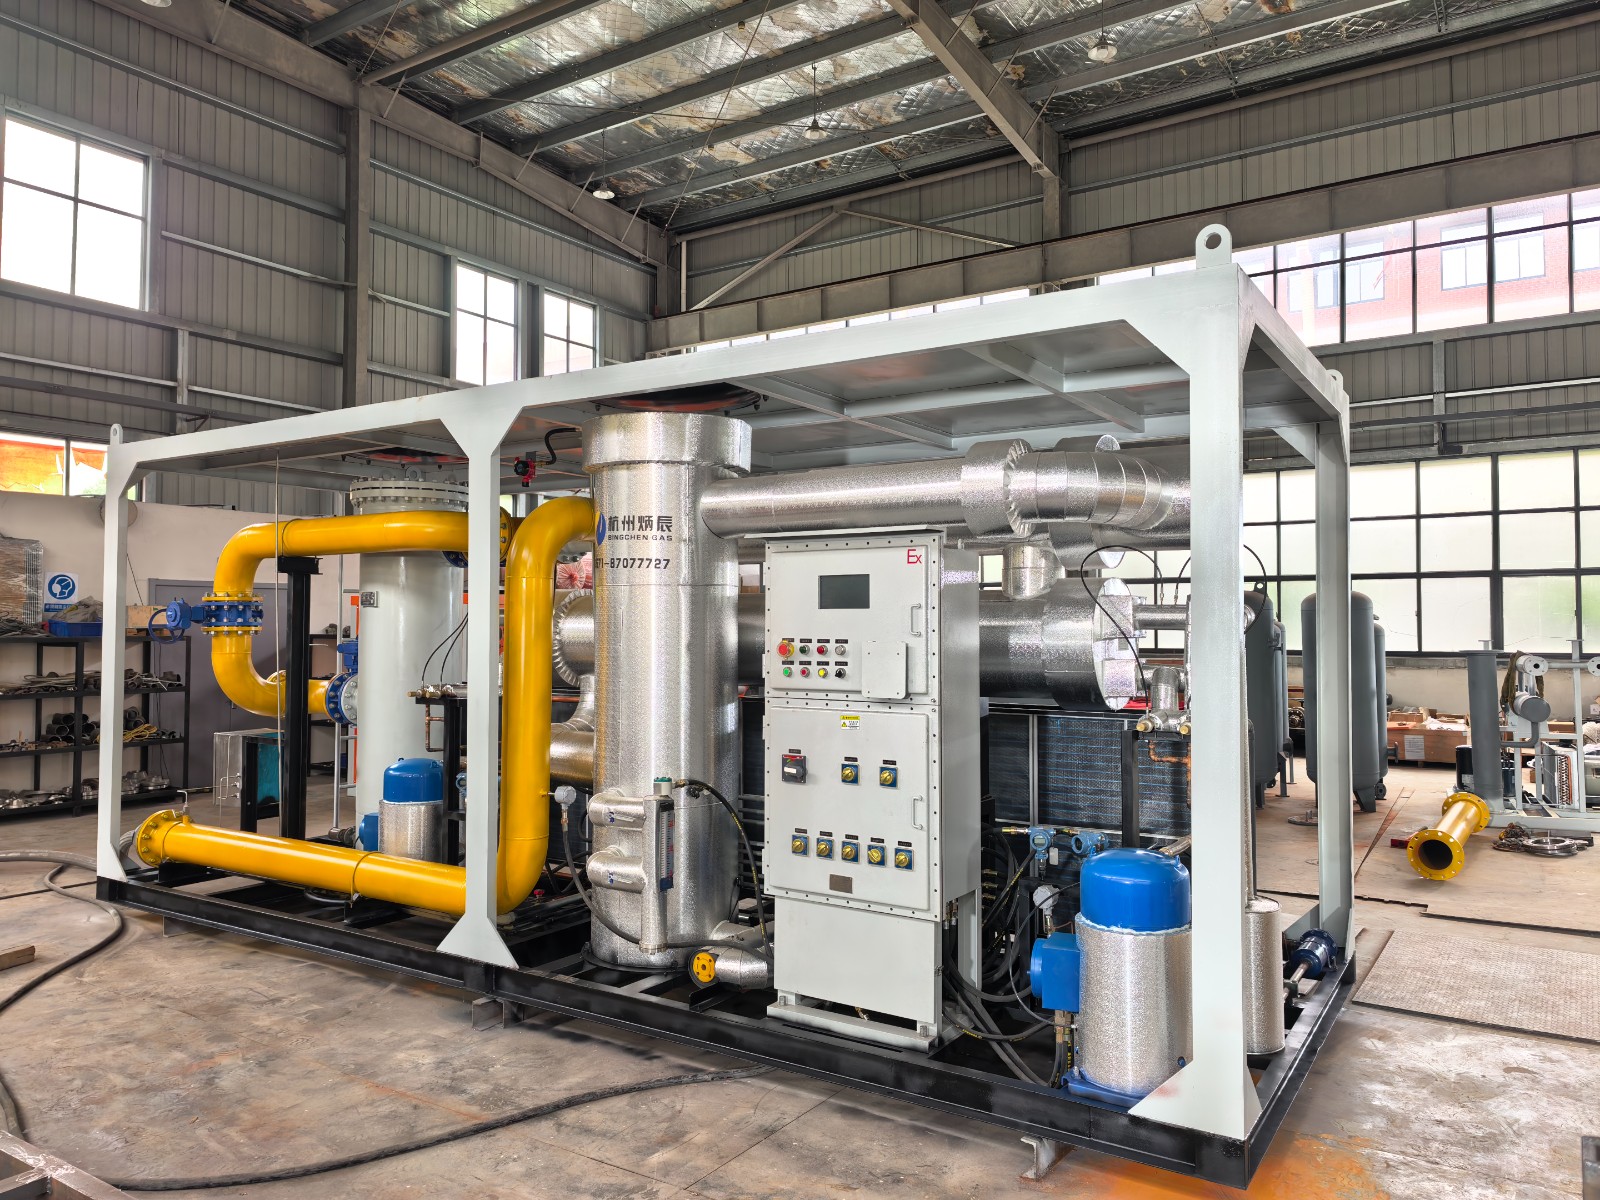
项目落地实施阶段,亿镨能源严格执行全流程闭环管控标准,严控设备安装、施工调试全链条质量。公司派驻专业技术团队驻场全程落地指导,严格遵照设备设计图纸、国家行业规范及定制技术标准,反复校核设备安装点位、管道路由、电缆敷设等核心施工方案,结合现场工况优化施工细节,规范完成管道对接、电气布线、设备固定、自控联调等全套工序。在严守安全生产、施工质量双底线的前提下,科学优化施工流程、压缩项目工期,保障设备高效、高质量落地。调试阶段,技术团队制定周密的专项调试方案与应急处置预案,分步有序完成管线试压、电气安全检测、静态参数校准、制冷剂精准充装、自控系统全功能测试,逐项核验设备启停控制、参数智能调节、故障自动预警、自动排污等核心功能,确保设备就地与远程操控精准、运行逻辑严谨、安全防护全面到位。
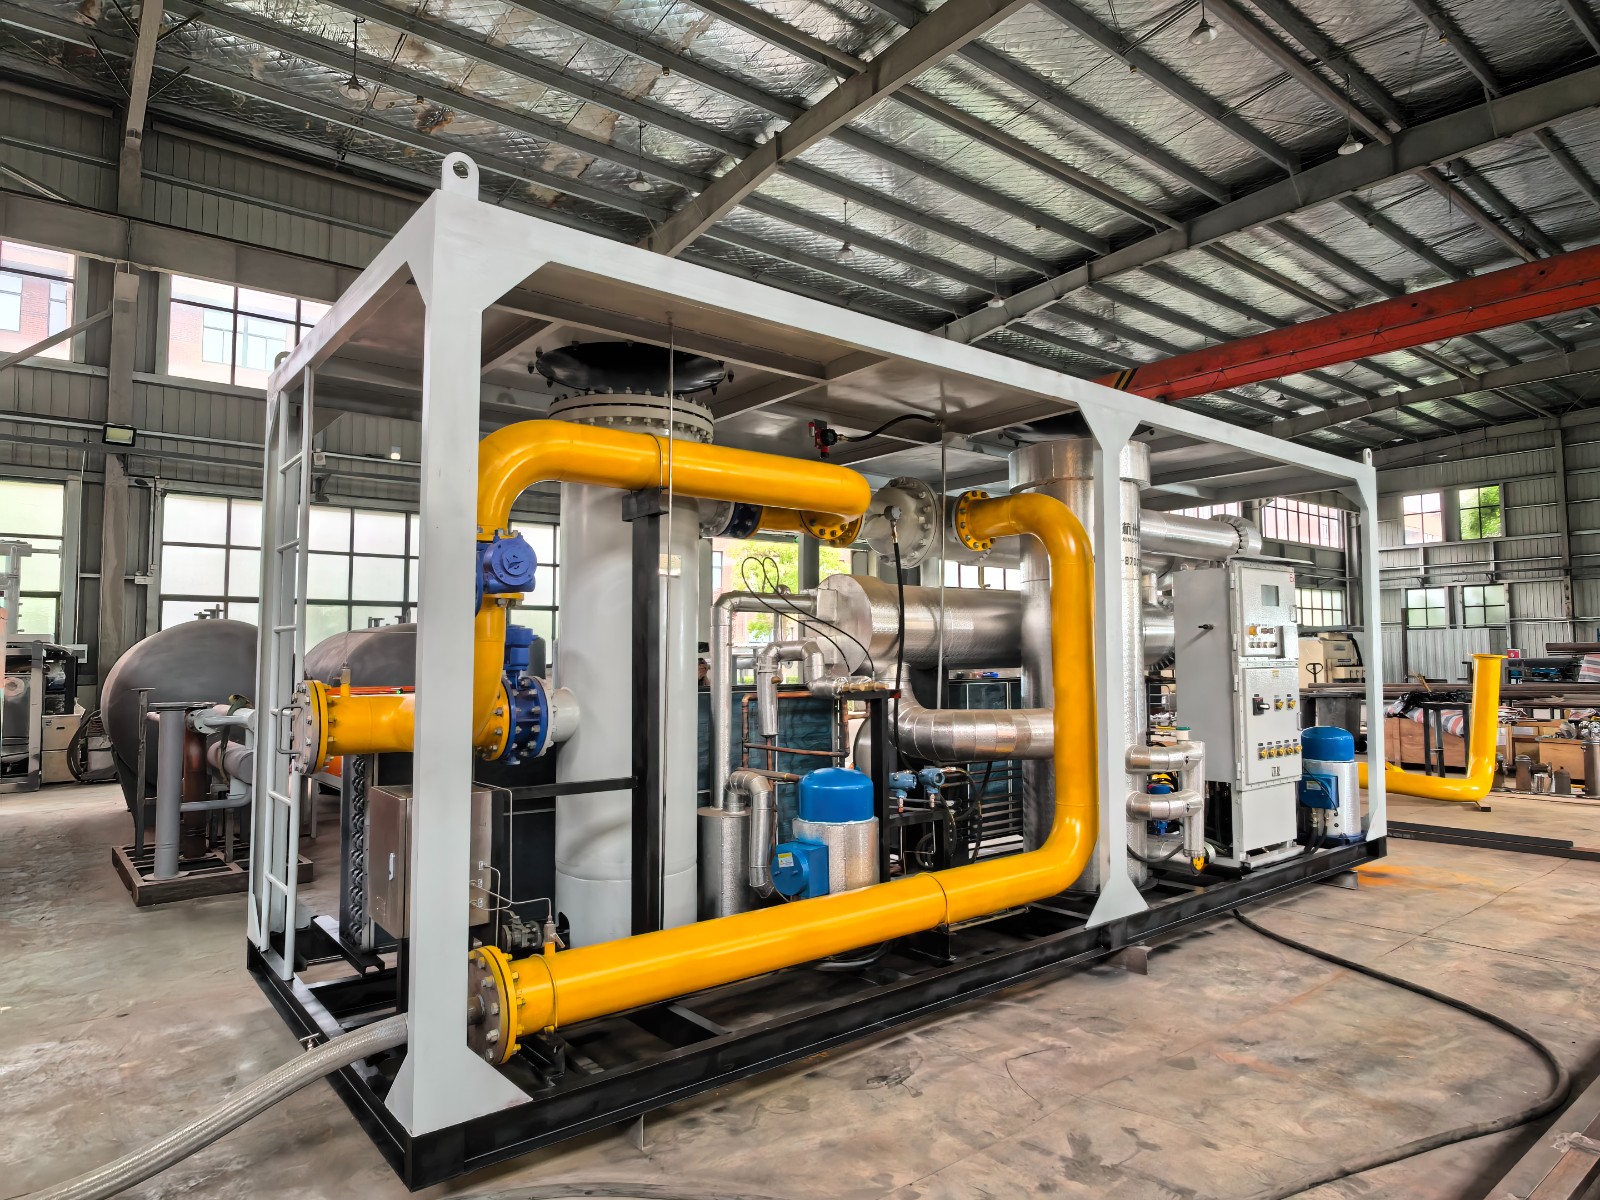
本次新型冷冻式煤层气脱水装置的顺利投产,充分验证了亿镨能源冷冻式脱水工艺在煤层气增压净化领域的技术先进性、工况适配性与运行稳定性,全面彰显了公司在清洁能源成套设备研发、定制制造、现场落地、调试运维方面的硬核实战能力。设备正式投运后,彻底解决了传统脱水工艺的各类应用痛点,大幅降低场站运维成本、管网腐蚀及冻堵安全隐患,持续稳定保障煤层气外输气质品质,有效实现煤层气资源的清洁化、高效化、资源化利用,为煤层气产业绿色低碳、安全高效发展注入强劲技术动能。