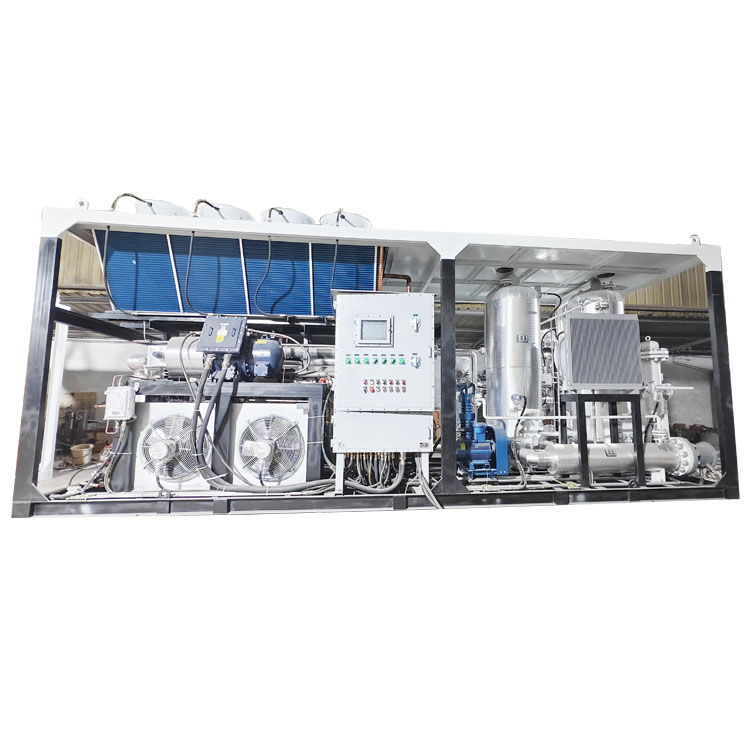
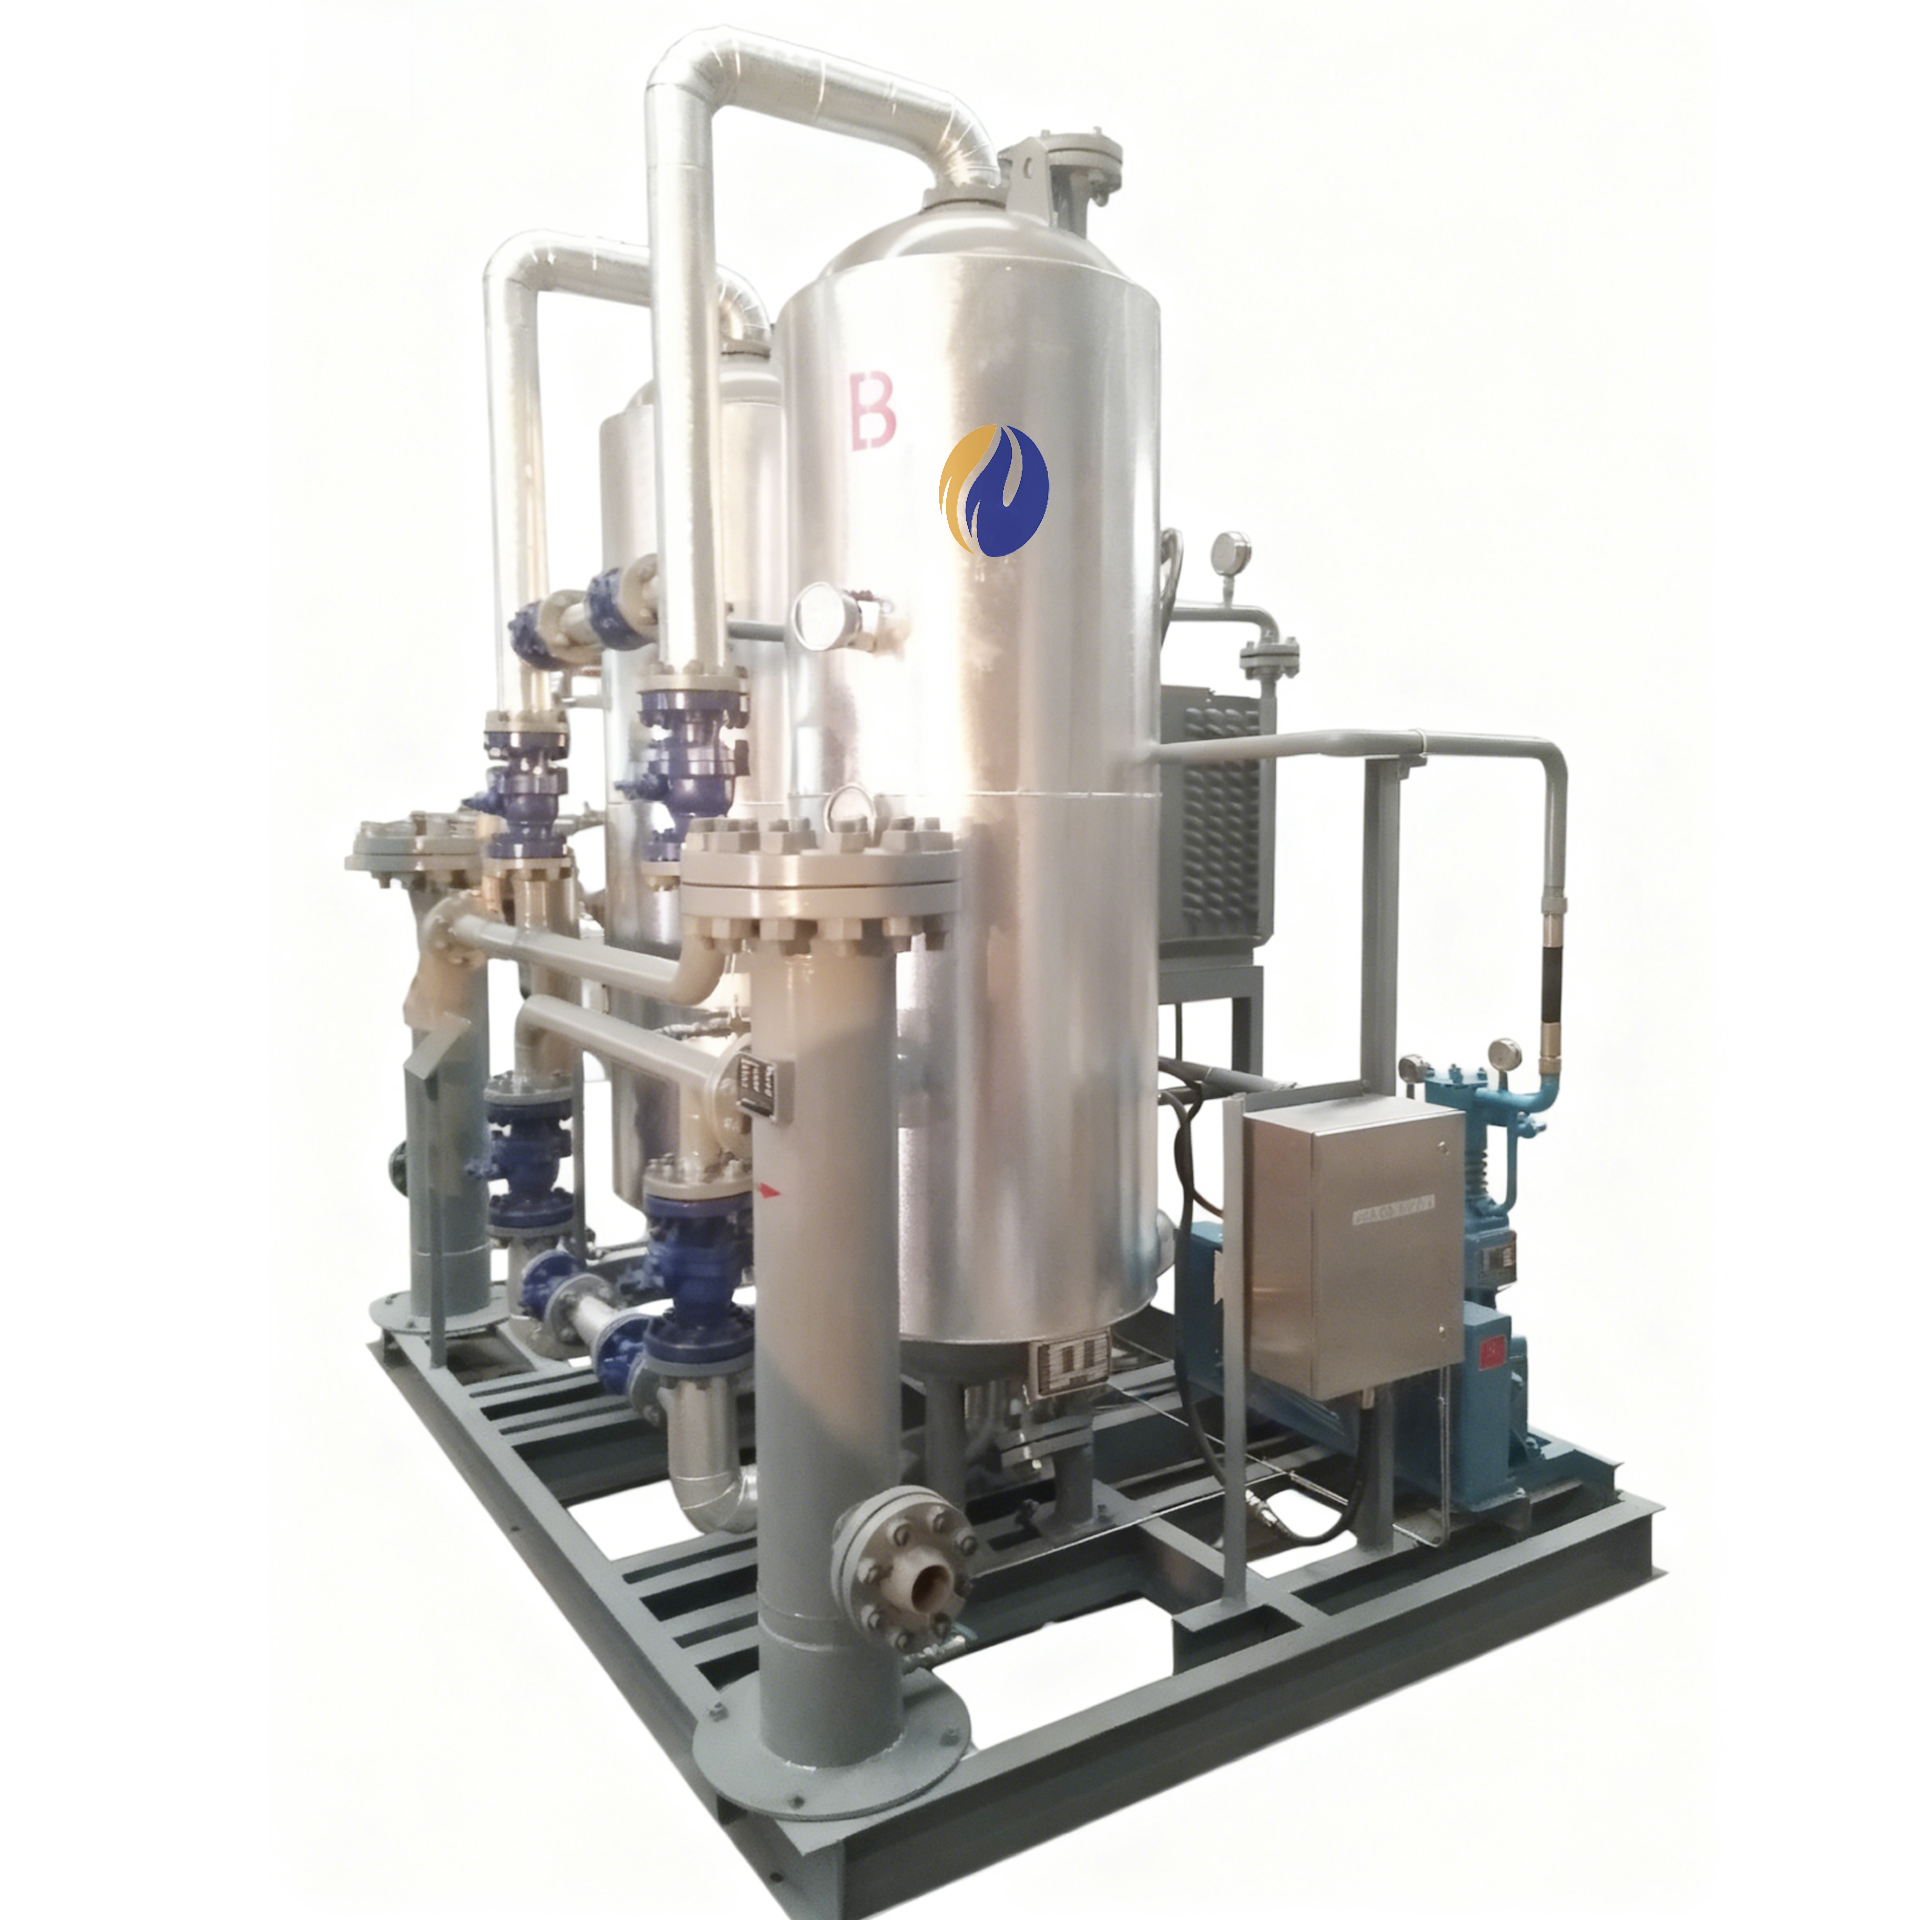
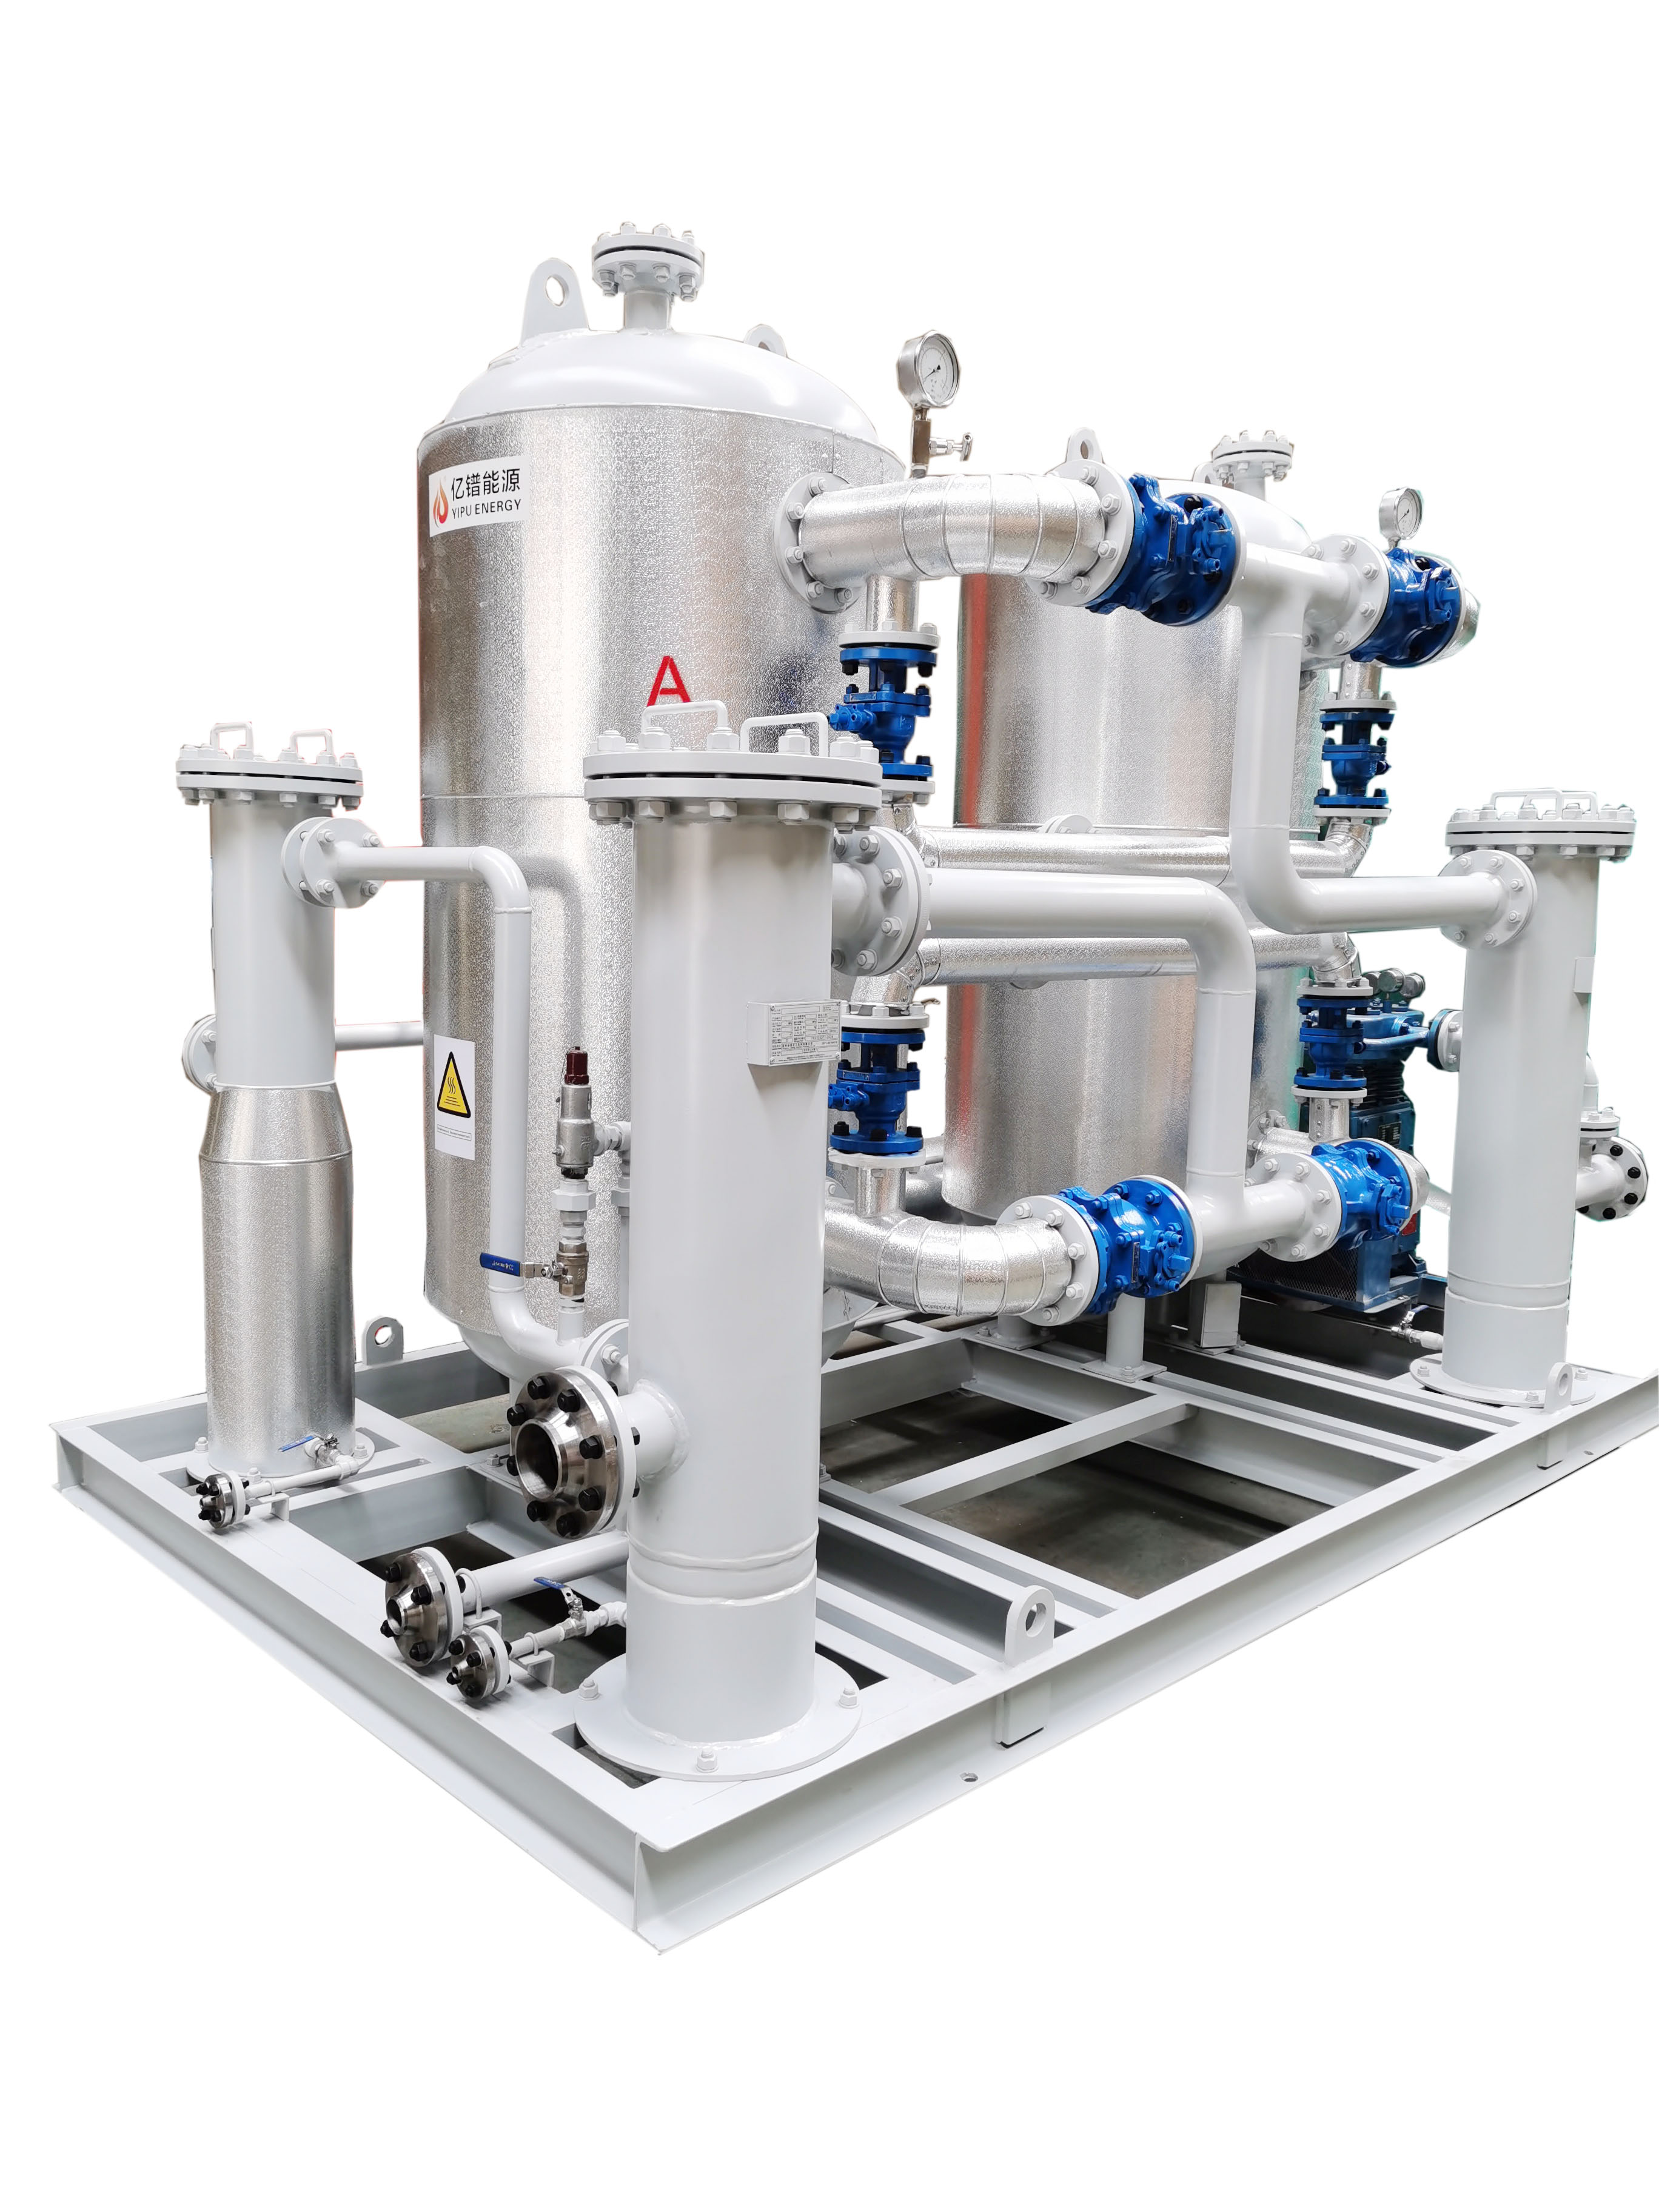
这个工况的特殊性在于:压力跨度大,从2.0MPa到5.7MPa,设备需要在较宽的压力范围内保持稳定的脱水性能;气量属于中小规模;但露点要求却对标“深冷级”标准。油田井口气从井口出来时,往往携带饱和水蒸气,如果不在进入压缩机或外输之前把水脱到足够低,水分会在管道低洼处积聚,与井口气中的微量硫化氢形成酸性液膜,腐蚀管壁和阀门。而如果采用冷冻脱水,露点最多降到-20℃~-30℃,满足不了-65℃的硬指标。
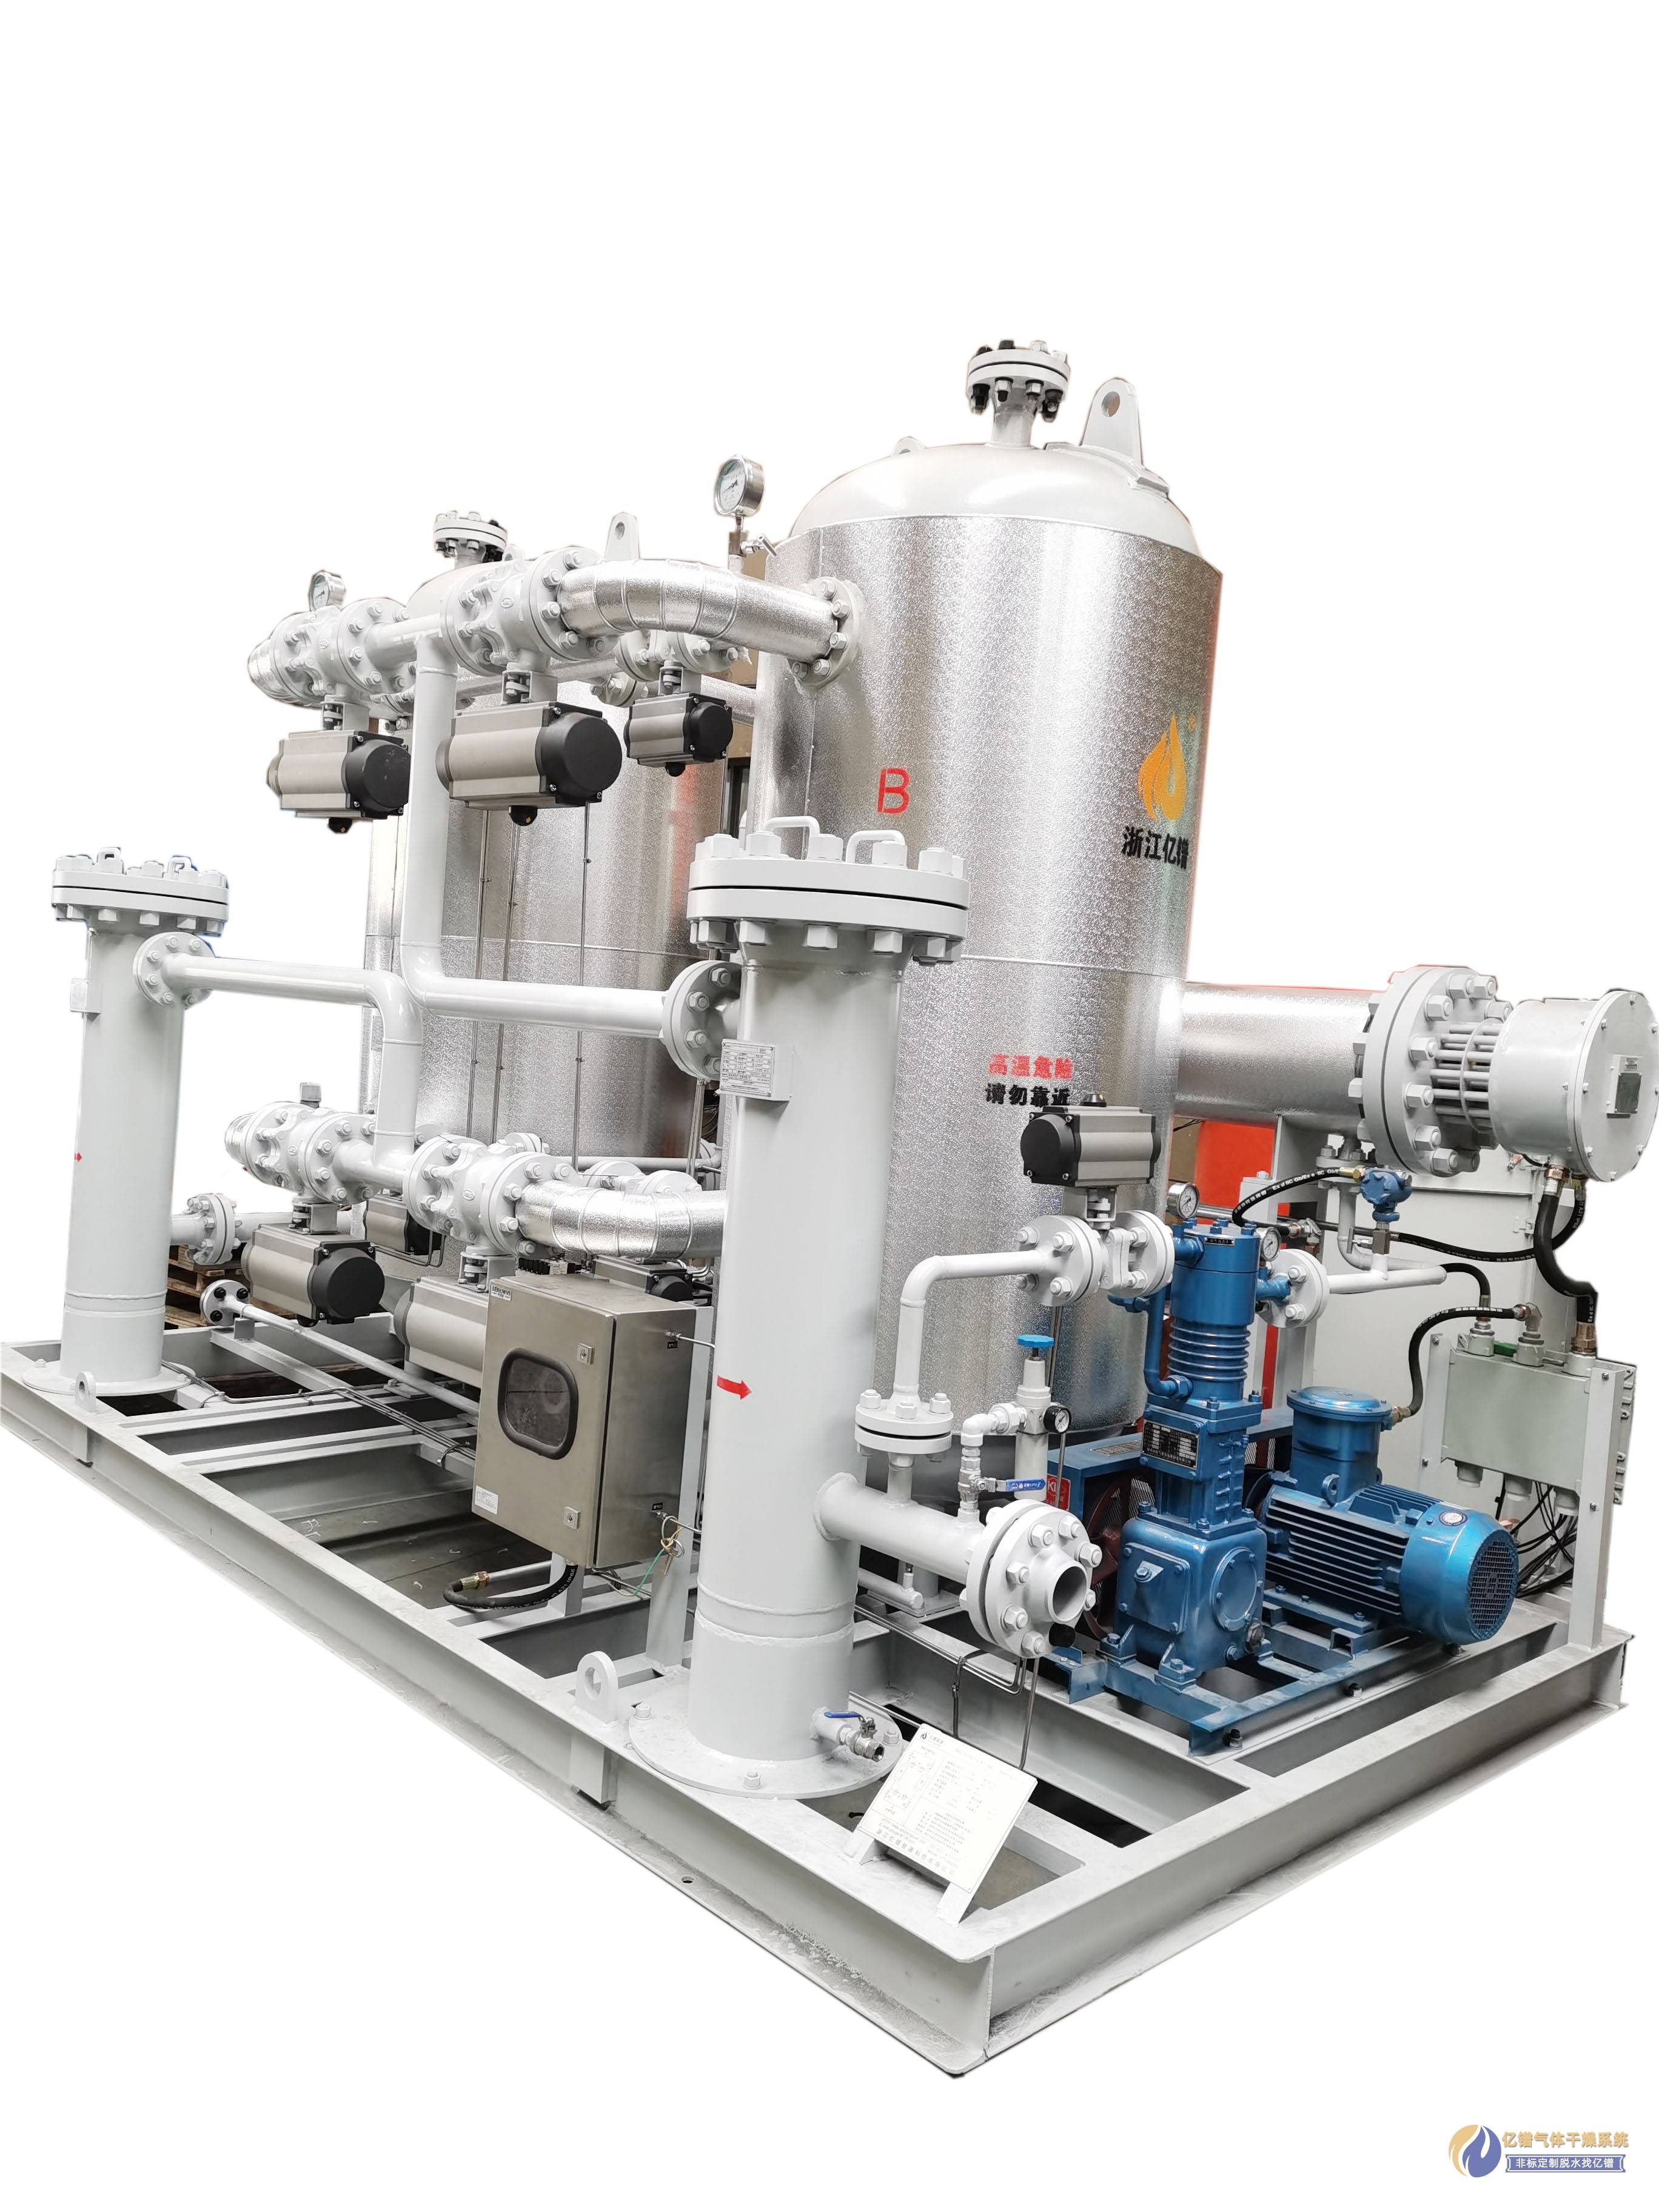
亿镨在这个场景中给出的答案是:用3A分子筛把水脱到-65℃以下,用双塔交替实现连续供气,用降压再生把成品气损耗控制在合理范围。
一、市场痛点:宽压力区间气源的“深度脱水门槛”
油田井口气脱水设备的选型,存在一个容易被低估的技术断层:固定压力有成熟方案,2.0~5.7MPa宽压力区间却在“过度设计”和“设计不足”之间摇摆。
第一个痛点是“-65℃露点的硬门槛”。 这个露点要求意味着气体中的残余水分含量处于ppm级别。根据SY/T 0076—2023《天然气脱水设计规范》,分子筛脱水适用于水露点要求较低的场合,深冷处理的天然气宜与下游处理工艺相结合确定合理的脱水深度。-65℃常压露点对应的水含量在1ppm以下,只有3A或4A分子筛才能达到这一深度。该项目排气最大颗粒直径要求≤3μm,对设备的设计和制造精度提出了较高要求。
第二个痛点是“宽压力区间的设备适配”。 额定工作压力2.0~5.7MPa,设计压力6.3MPa,进出口管径DN32 PN100。压力跨度大意味着吸附塔的壁厚、法兰等级和阀门选型都需要按高压端设计,而气量900Nm³/h又要求吸附塔有足够的直径和高度。设备总质量约4500kg,外形尺寸约3200×2100×2850mm,总耗功率≤31kW,正是为这个宽压力工况专门优化的结果。
第三个痛点是“降压再生的能耗账”。 该项目采用开式降压再生方法,再生压力2.1~5.8MPa,取少量净化干燥天然气加热再生,再生气体经冷却分离后返回到增压机入口。再生温度180~240℃,设计温度(加热器壳体)300℃。降压再生的优势在于:再生气体经冷却分离后返回系统,除了水分以液态形式排出外,没有成品气放空损耗。
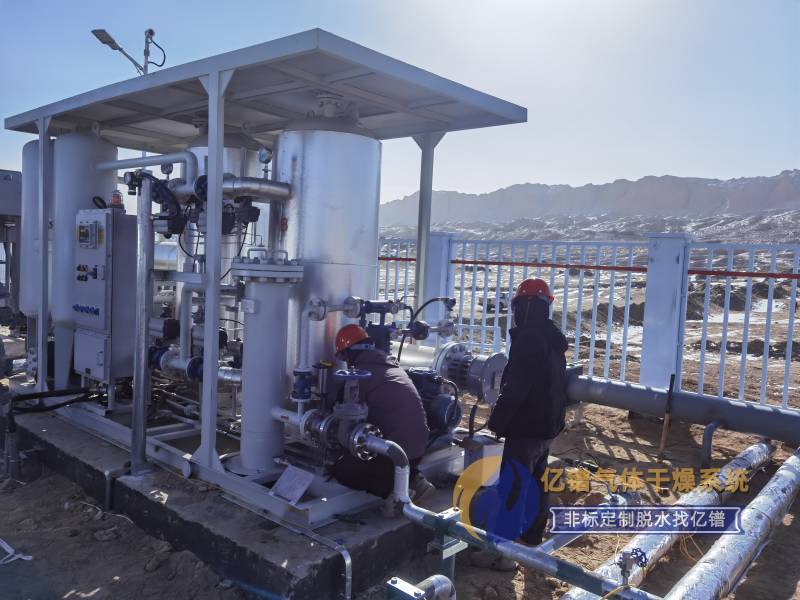
第四个痛点是“远程监控与数据上传”。 该项目要求控制柜预留RS485通讯接口,PLC系统通过RS485通信接口将脱水橇相关信息传至控制系统中,控制系统通过GPRS或光缆将数据上传至调控中心。分离过滤器安装液位变送器及液位开关,实时监控分离过滤器液位,实时排污。对于分散的井口气井场,这种远程监控能力大幅降低了运维成本。
二、装置流程:900方的“吸附—再生”双塔动线
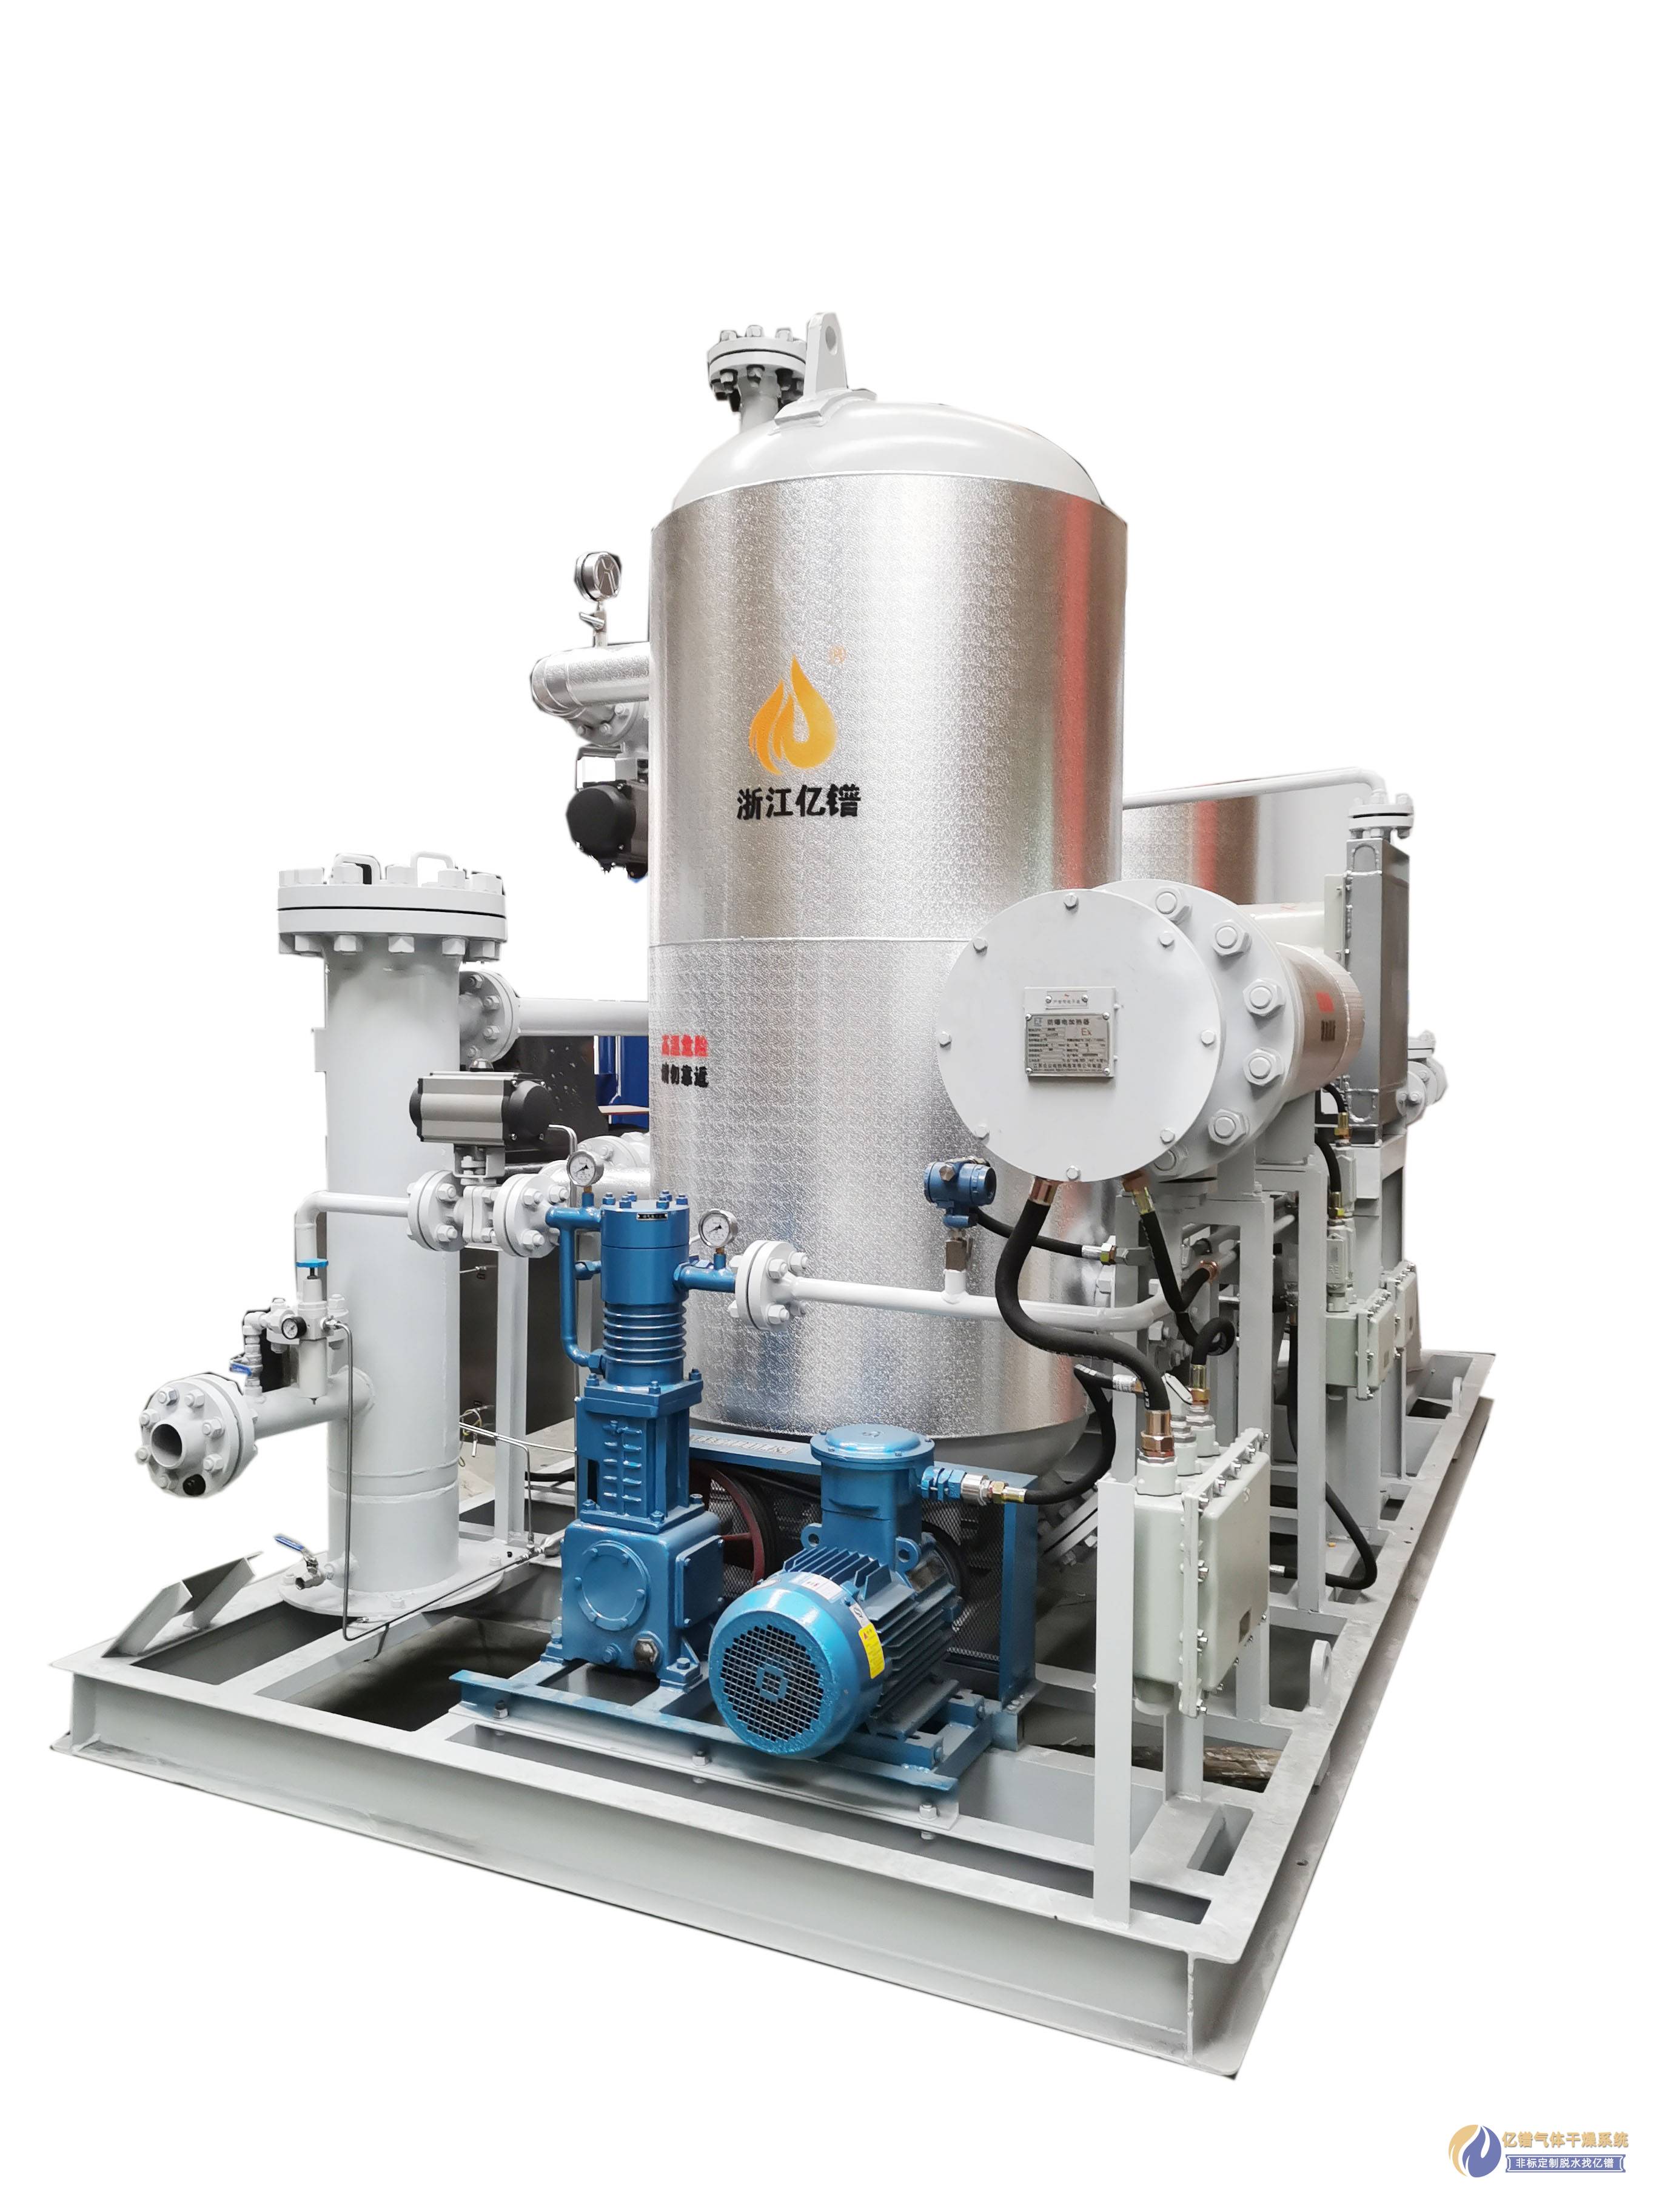
以亿镨油田井口气干燥脱水系统 YNG3-900/2.0~5.7-SM 为例,这套为900Nm³/h处理量设计的分子筛吸附脱水装置,执行的是“双塔交替、连续工作”的经典流程。
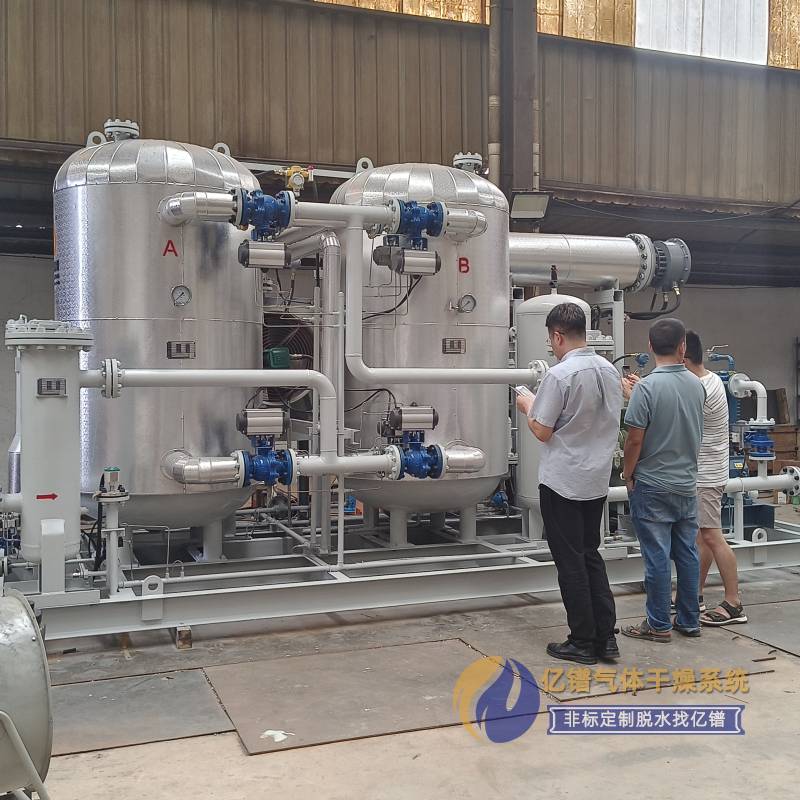
完整流程:井口气 → 分离过滤器 → 粗过滤器 → 吸附塔A/B → 粉尘过滤器 → 外输干气。
第一级:分离过滤与粗过滤。 井口气首先进入分离过滤器,去除气体中夹带的游离水和固体颗粒。分离过滤器安装液位变送器及液位开关,实时监控液位,实时排污。然后进入粗过滤器进一步拦截大颗粒杂质。这两级过滤是保护分子筛的第一道防线——如果液态水或颗粒物进入吸附塔,会堵塞分子筛的微孔通道,导致吸附容量下降。
第二级:分子筛深度吸附。 经过滤的井口气进入A塔或B塔,自下而上通过分子筛床层。该项目采用3A球状分子筛,装填量900Kg,将井口气中的水分脱除至排气常压露点≤-65℃。吸附塔进排气口采用平铺式扩散结构,可减轻气体对分子筛的冲击,延长分子筛使用寿命,确保输出气体平稳无压力波动。
第三级:粉尘过滤。 脱水后的干气经过粉尘过滤器,去除可能夹带的分子筛粉尘。排气最大颗粒直径≤3μm,可有效保护后续设备。
再生流程(B塔再生时): 少量净化天然气通过增压机增压后进入加热器,待天然气充分加热至200℃左右进入再生塔,对分子筛进行水分脱附。脱附后的高含水量天然气进入冷却器进行冷却分离,水分被排到贮液罐,分离后的天然气进入分离过滤器入口,直至塔内分子筛再生完毕。A、B双塔按12h(12~16h可调)周期切换,再生时间≤8h。
降压再生的核心逻辑: 采用开式降压再生方法,取少量净化干燥天然气加热再生,再生气体经冷却分离后返回到增压机入口,具有无耗损、节能环保、安全可靠等优点。再生压力2.1~5.8MPa,再生方式为逆流电加热再生。
三、工作原理:3A分子筛的“变温吸附”逻辑
亿镨分子筛再生吸附脱水系统的核心原理是变温吸附。
分子筛是一种具有均匀微孔结构的硅铝酸盐晶体。在低温条件下,水分子因为极性较强,被优先吸附在分子筛的孔道内;当温度升高时,水分子的热运动能量增加,克服吸附势能从孔道中脱附出来,被流动的再生气带走。利用变温吸附原理去除井口气中的水分,是一种物理过程,它利用吸附剂对水蒸气分子的吸附容量随系统温度的变化而改变的性质,将气体中的水蒸气分子吸附分离,从而实现气体的干燥。
这套原理的关键参数有三个:
吸附温度越低,吸附容量越大。 该项目进气温度≤40℃,在2.0~5.7MPa的宽压力区间内,分子筛的动态吸附容量处于较好水平。
再生温度越高,脱附越彻底。 该项目再生温度控制在180~240℃,设计温度(加热器壳体)300℃。根据天然气脱水设计规范,分子筛脱水装置再生温度通常控制在200~260℃范围内,该项目的再生温度设定在合理区间。
再生时间与冷却时间要匹配。 该项目循环工作周期12h(12~16h可调),再生时间≤8h。再生分两个阶段:热吹阶段用高温气体脱附水分,冷吹阶段用常温气体将床层温度降至吸附工况温度。
3A分子筛的选型逻辑: 3A分子筛的孔径约3Å,只允许水分子进入晶穴,对其它杂质的吸附能力有限。该项目采用3A球状分子筛,可以深度脱除天然气中残留的水分及吸附直径小于3A的任何分子。分子筛具有更快的吸附速度、更多的再生次数、更高的抗碎强度及抗污染能力,提高了分子筛的利用效率并延长了分子筛的使用寿命。
四、核心优势:宽压力气源场景的五个“适配”
第一,适配宽压力区间。 额定工作压力2.0~5.7MPa,设计压力6.3MPa。专为油田井口气宽压力区间场景设计。
第二,适配深冷级露点要求。 排气常压露点≤-65℃,满足深冷加工和长距离管输对脱水深度的严格要求。
第三,适配降压再生。 采用开式降压再生方法,取少量净化干燥天然气加热再生,再生气体经冷却分离后返回到增压机入口,具有无耗损、节能环保、安全可靠等优点。
第四,适配远程监控。 控制柜预留RS485通讯接口,PLC系统通过RS485通信接口将脱水橇相关信息传至控制系统中,控制系统通过GPRS或光缆将数据上传至调控中心。分离过滤器安装液位变送器及液位开关,实时监控液位,实时排污。
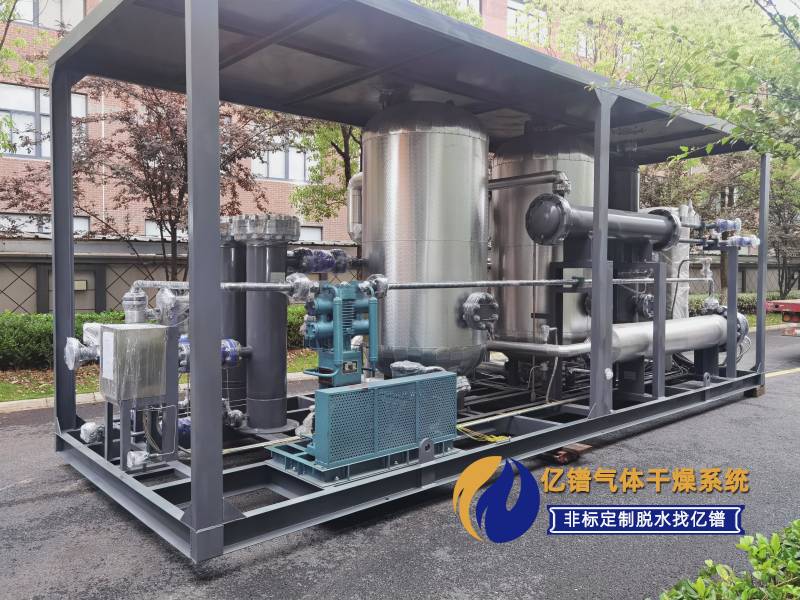
第五,适配快速投产。 整体橇装式结构,外形尺寸约3200×2100×2850mm,设备总质量约4500kg。室内有基础安装。进出口管径DN32 PN100。
五、技术实力:亿镨的分子筛脱水工程积累
浙江亿镨能源科技有限公司成立于2013年,专注于气体净化分离与回收领域,是霍尼韦尔、中石油、新奥集团等企业的长期供应商,产品已出口至缅甸、乌兹别克斯坦、印尼、哈萨克斯坦等26个国家。
在油田井口气脱水处理上,亿镨的技术能力体现在几个层面:
产品谱系完整。 亿镨YNG系列脱水装置覆盖从50Nm³/h到20000Nm³/h的处理量范围,工作压力适配0.1~8.0MPa的多种工况。无论是亿镨油田井口气干燥脱水系统、亿镨煤层气脱水装置,还是亿镨页岩气脱水装置,都可以从同一技术平台上进行工况适配。
远程监控能力。 该项目控制柜采用西门子PLC、西门子触摸屏及施耐德控制元件,触摸屏显示吸附球阀、再生球阀、排污球阀、加热器、冷却器等部件运行信息,触摸屏上可灵活修改相关参数。控制柜预留RS485通讯接口,PLC系统通过RS485通信接口将脱水橇相关信息传至控制系统中,控制系统通过GPRS或光缆将数据上传至调控中心。
非标定制能力。 亿镨根据项目实际气量、气质、压力和现场条件匹配吸附塔尺寸、分子筛装填量、再生加热功率和再生气量。公司已与浙江工业大学化学工程学院、南京工业大学及浙江机电职业技术学院开展科研合作,持续进行技术迭代。
关键部件选型。 防爆电加热器(AC380V 24KW dIIBT4)、增压机电机(AC380V 5.5KW dIIBT4)、冷却风机电机(AC380V 0.55KW dIIBT4)、防爆电伴热带(AC220V 0.5Kw dIIBT4)等关键部件均采用防爆配置,与油田井口气处理现场的爆炸危险环境要求一致。
六、产品介绍:YNG3-900/2.0~5.7-SM
这台为900Nm³/h处理量设计的亿镨天然气脱水橇,集中体现了亿镨在油田井口气宽压力区间场景下的“深冷级脱水”设计思路。
核心配置: 工作介质为油田伴生气,额定流量900Nm³/h,工作压力2.0~5.7MPa,设计压力6.3MPa。脱水方式为分子筛吸附脱水,吸附剂为3A球状分子筛,装填量900Kg。工作方式为双塔交替、连续工作,循环工作周期12h(12~16h可调),再生时间≤8h。再生方式为逆流电加热再生,再生压力2.1~5.8MPa,再生温度180~240℃。
动力配置: 防爆电加热器AC380V 24KW dIIBT4,增压机电机AC380V 5.5KW dIIBT4,冷却风机电机AC380V 0.55KW dIIBT4,防爆电伴热带AC220V 0.5Kw dIIBT4。总耗功率≤31kW。
结构与安装: 整体橇装式结构,外形尺寸约3200×2100×2850mm,设备总质量约4500kg。安装方式为室内有基础安装。进出口管径DN32 PN100。
控制系统: 手动|自动控制(手动|自动切换,自动再生)。控制柜采用西门子PLC、西门子触摸屏及施耐德控制元件,触摸屏显示吸附球阀、再生球阀、排污球阀、加热器、冷却器等部件运行信息,触摸屏上可灵活修改相关参数。控制柜预留RS485通讯接口,PLC系统通过RS485通信接口将脱水橇相关信息传至控制系统中,控制系统通过GPRS或光缆将数据上传至调控中心。
过滤配置: 配置分离过滤器、粗过滤器、粉尘过滤器。分离过滤器安装液位变送器及液位开关,实时监控液位,实时排污。
七、技术指标
以下为YNG3-900/2.0~5.7-SM油田井口气干燥脱水装置的主要技术参数:
项目 技术参数
型号 YNG3-900/2.0~5.7-SM
工作介质 油田伴生气
额定流量 900Nm³/h
额定工作压力 2.0~5.7MPa
设计压力 6.3MPa
进气温度 ≤40℃
设计温度(加热器壳体) 300℃
环境温度 -19~40℃
进气含油量 ≤3mg/Nm³
进气H₂S含量 ≤15mg/Nm³
进气含水量 饱和含水
排气温度 与进气温度基本相同
排气常压露点 ≤-65℃
排气最大颗粒直径 ≤3μm
进、出口压力降 ≤0.05MPa
脱水方式 分子筛吸附脱水
吸附剂 3A球状分子筛,900Kg
工作方式 双塔交替、连续工作
循环工作周期 12h(12~16h可调)
再生时间 ≤8h
再生方式 逆流电加热再生
再生压力 2.1~5.8MPa
再生温度 180~240℃
防爆电加热器 AC380V 24KW dIIBT4 增压机电机 AC380V 5.5KW dIIBT4 冷却风机电机 AC380V 0.55KW dIIBT4 防爆电伴热带 AC220V 0.5Kw dIIBT4 控制方式 手动|自动控制(手动|自动切换,自动再生)
防爆等级 dIIBT4
进出口管径 DN32 PN100
耗电功率 ≤31kW
结构形式 整体橇装式
外形尺寸 3200×2100×2850mm
设备总质量 ~4500kg
注:以上参数以该型号设计条件为基准。实际选型需根据项目气量、气质、压力、环境条件单独匹配。
八、常见FAQ
Q1:2.0~5.7MPa的宽压力区间,设备如何适配?
该项目的设计压力按高压端6.3MPa设计,吸附塔的壁厚、法兰等级和阀门选型均按高压端匹配。在低压端运行时,分子筛的吸附容量利用率会有所下降,但通过设计余量放大10%、吸附床层高、分子筛装填量大,可以确保在整个压力区间内出口露点稳定在-65℃以下。进出口管径DN32 PN100,适配宽压力区间的流量要求。
Q2:为什么用3A分子筛而不是4A?
3A分子筛的孔径约3Å,只允许水分子(动力学直径约2.6Å)进入晶穴,对其它杂质的吸附能力有限。该项目采用3A球状分子筛,可以深度脱除天然气中残留的水分及吸附直径小于3A的任何分子。这种“选择性吸附”确保了分子筛专注于脱水,不受气体中可能存在的轻烃干扰。
Q3:降压再生和等压再生有什么区别?
降压再生是指再生压力低于吸附压力(该项目再生压力2.1~5.8MPa,吸附压力2.0~5.7MPa)。降压后水蒸气的分压随之降低,有利于水分从分子筛中脱附。等压再生则是再生压力与吸附压力基本一致。该项目采用开式降压再生方法,取少量净化干燥天然气加热再生,再生气体经冷却分离后返回到增压机入口,具有无耗损、节能环保、安全可靠等优点。
Q4:远程监控功能是怎么实现的?
该项目控制柜预留RS485通讯接口,PLC系统通过RS485通信接口将脱水橇相关信息传至控制系统中,控制系统通过GPRS或光缆将数据上传至调控中心。分离过滤器安装液位变送器及液位开关,实时监控分离过滤器液位,实时排污。触摸屏显示吸附球阀、再生球阀、排污球阀、加热器、冷却器等部件运行信息,触摸屏上可灵活修改相关参数。
Q5:这套装置需要几个人操作?
手动|自动控制,需要定期巡检。 手动|自动切换吸附塔,自动再生。触摸屏显示各部件运行信息,触摸屏上可灵活修改相关参数。现场安装有压力表及温度计可现场显示工作压力、再生气压力及再生气进排气温度等。远程监控功能可通过GPRS或光缆将数据上传至调控中心。日常巡检建议每周一次,检查排水是否正常、控制柜指示是否正常。
从2.0~5.7MPa的宽压力井口气,到露点≤-65℃的干气外输——亿镨油田井口气干燥脱水系统在900方的处理量下,用3A分子筛吸附脱水把水脱到深冷级水平,用降压再生把成品气损耗降到可控范围,用远程监控把运维负担降到可控水平。亿镨天然气脱水设备的价值不在于某一个环节的参数突出,而在于整个流程的协调:分子筛专注吸水,PLC负责让双塔按节奏切换,远程监控让运维从“跑现场”变成“看屏幕”。亿镨天然气脱水橇的撬装结构让井口气项目从“建站”变成“就位”,亿镨分子筛再生吸附脱水系统的自动再生让运维从“盯表”变成“巡检”。对于亿镨煤层气脱水装置、亿镨页岩气脱水装置和亿镨伴生气脱水装置的应用场景,同一套技术平台正在为更多复杂气源的净化需求提供确定性。