亿镨天然气脱水解决方案

专注特殊工况非标定制

获取报价 >

行业痛点

工况波动大,露点稳定性差,露点易漂移超标
原料气流量、含水量波动大,还携带凝析油、粉尘杂质,造成三甘醇发泡污染、分子筛吸附中毒。现场在线监测不足,多依赖人工化验,数据滞后,容易出现露点漂移超标,引发水合物冻堵,加速管道腐蚀,带来非计划停产风险。
再生环节能耗高,成本居高不下,节能改造难度大
脱水再生环节能耗占比高,三甘醇再沸器燃料气消耗大,药剂挥发损耗;分子筛加热冷吹再生耗能突出。常规定时模式常过度再生,想要低露点就得抬高能耗,老装置硬件受限,很难同时实现节能与达标运行,综合运行成本居高不下。
介质污染耗材损耗大,运维复杂,非常规气矛盾放大
原料气中重烃、粉尘、硫化物会污染降解三甘醇,腐蚀设备,需频繁过滤净化;易造成分子筛孔道中毒粉化,吸附剂提前报废。分子筛程控阀故障多发,页岩气、煤层气等非常规气源工况差,进一步加大设备维护与耗材更换压力。
环保收紧,尾气废液问题突出,老装置改造难
三甘醇再生产生 VOCs 尾气,变质甘醇、废滤料属于危废,处置成本高;分子筛传统工艺存在再生气损耗排放。大量老旧场站缺少环保配套,现场改造空间受限,改造成本高,新建装置则会显著拉高项目一次性投资。

系统概述

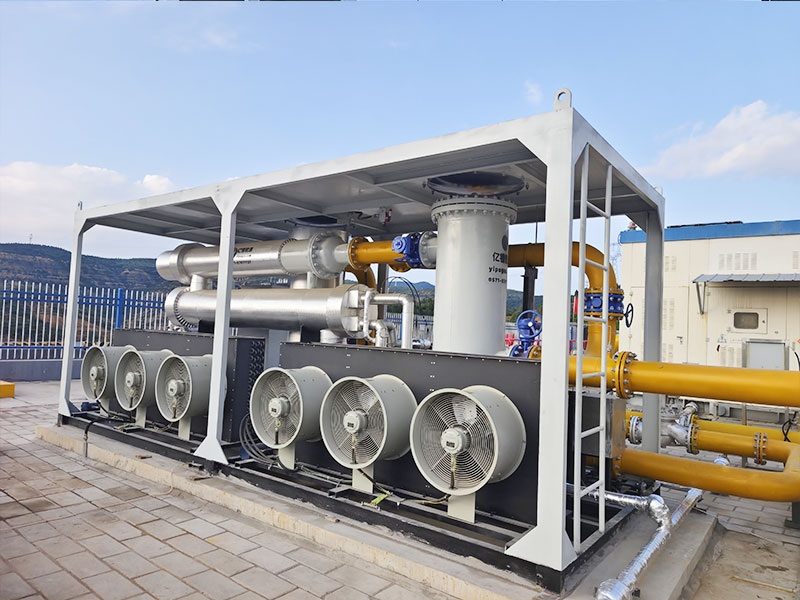
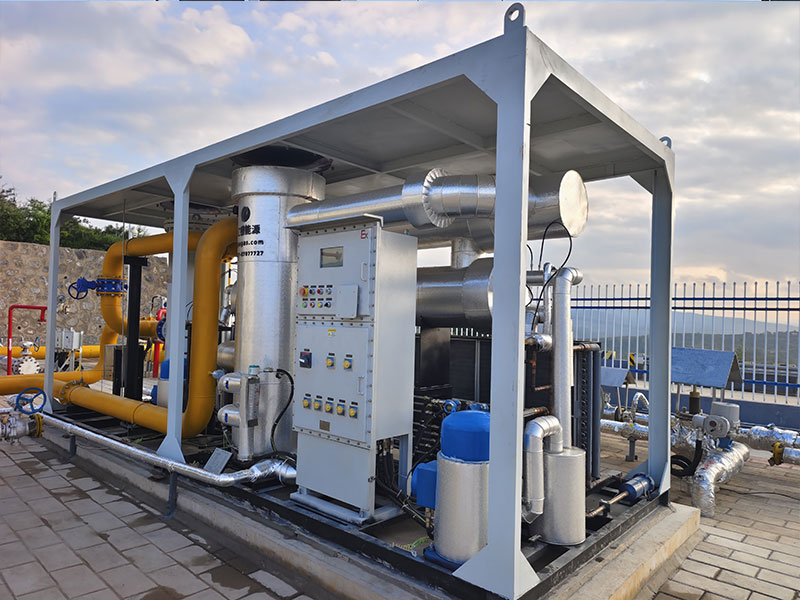
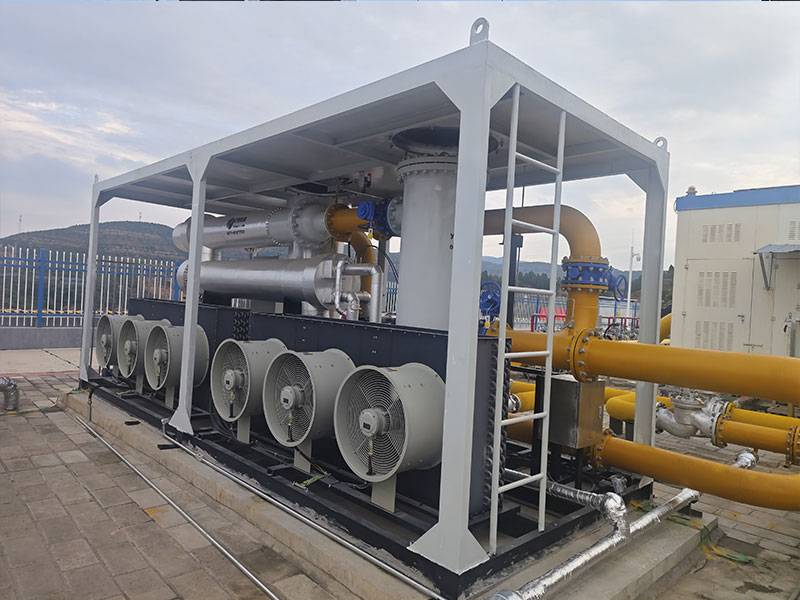
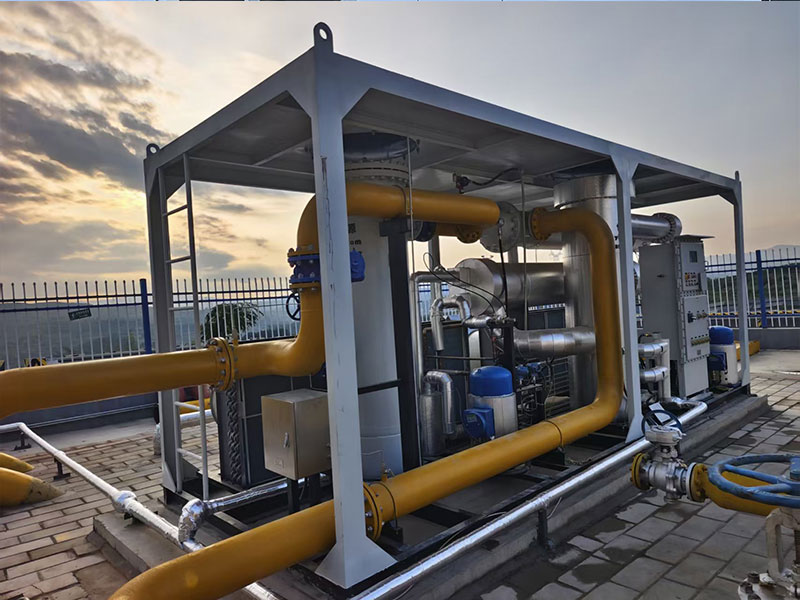
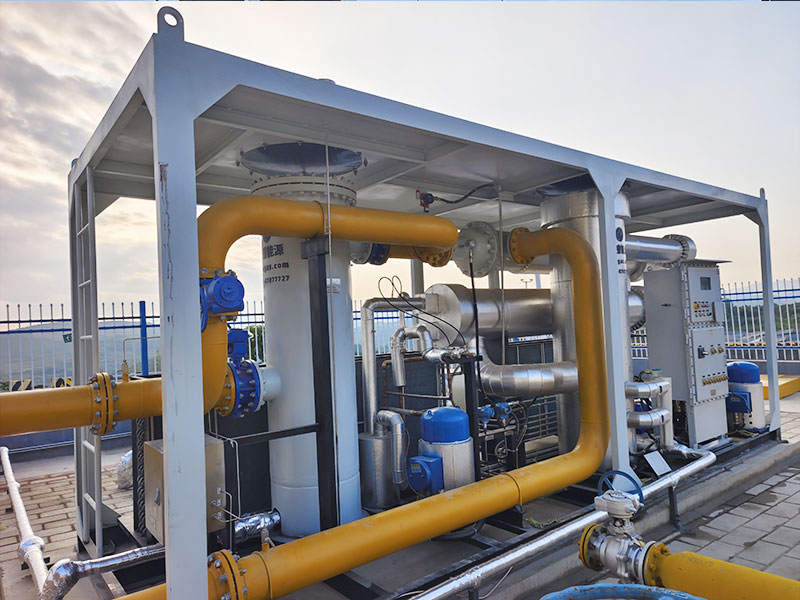
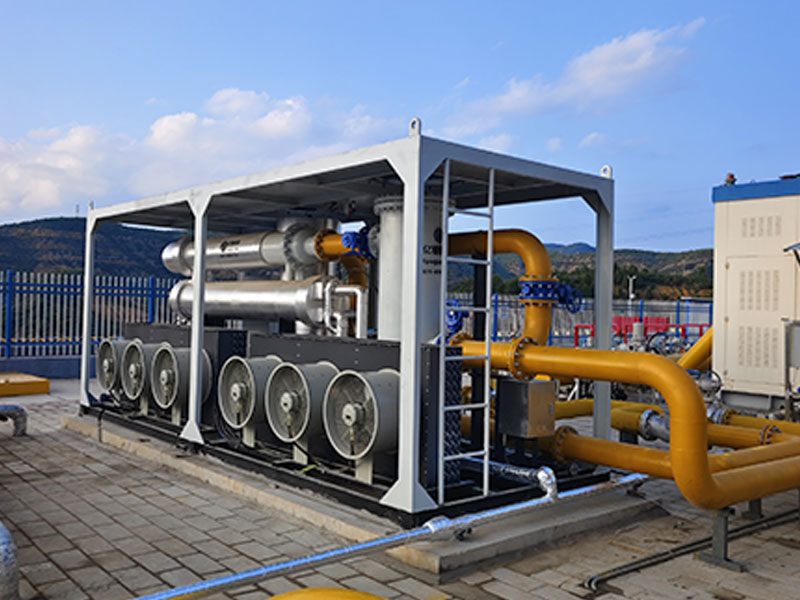
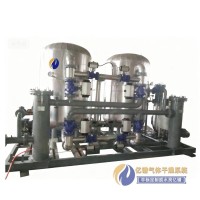
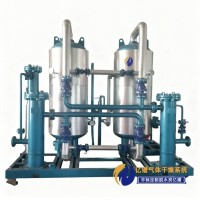
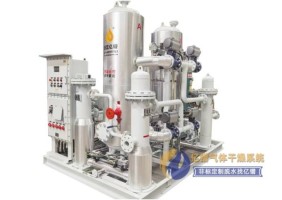
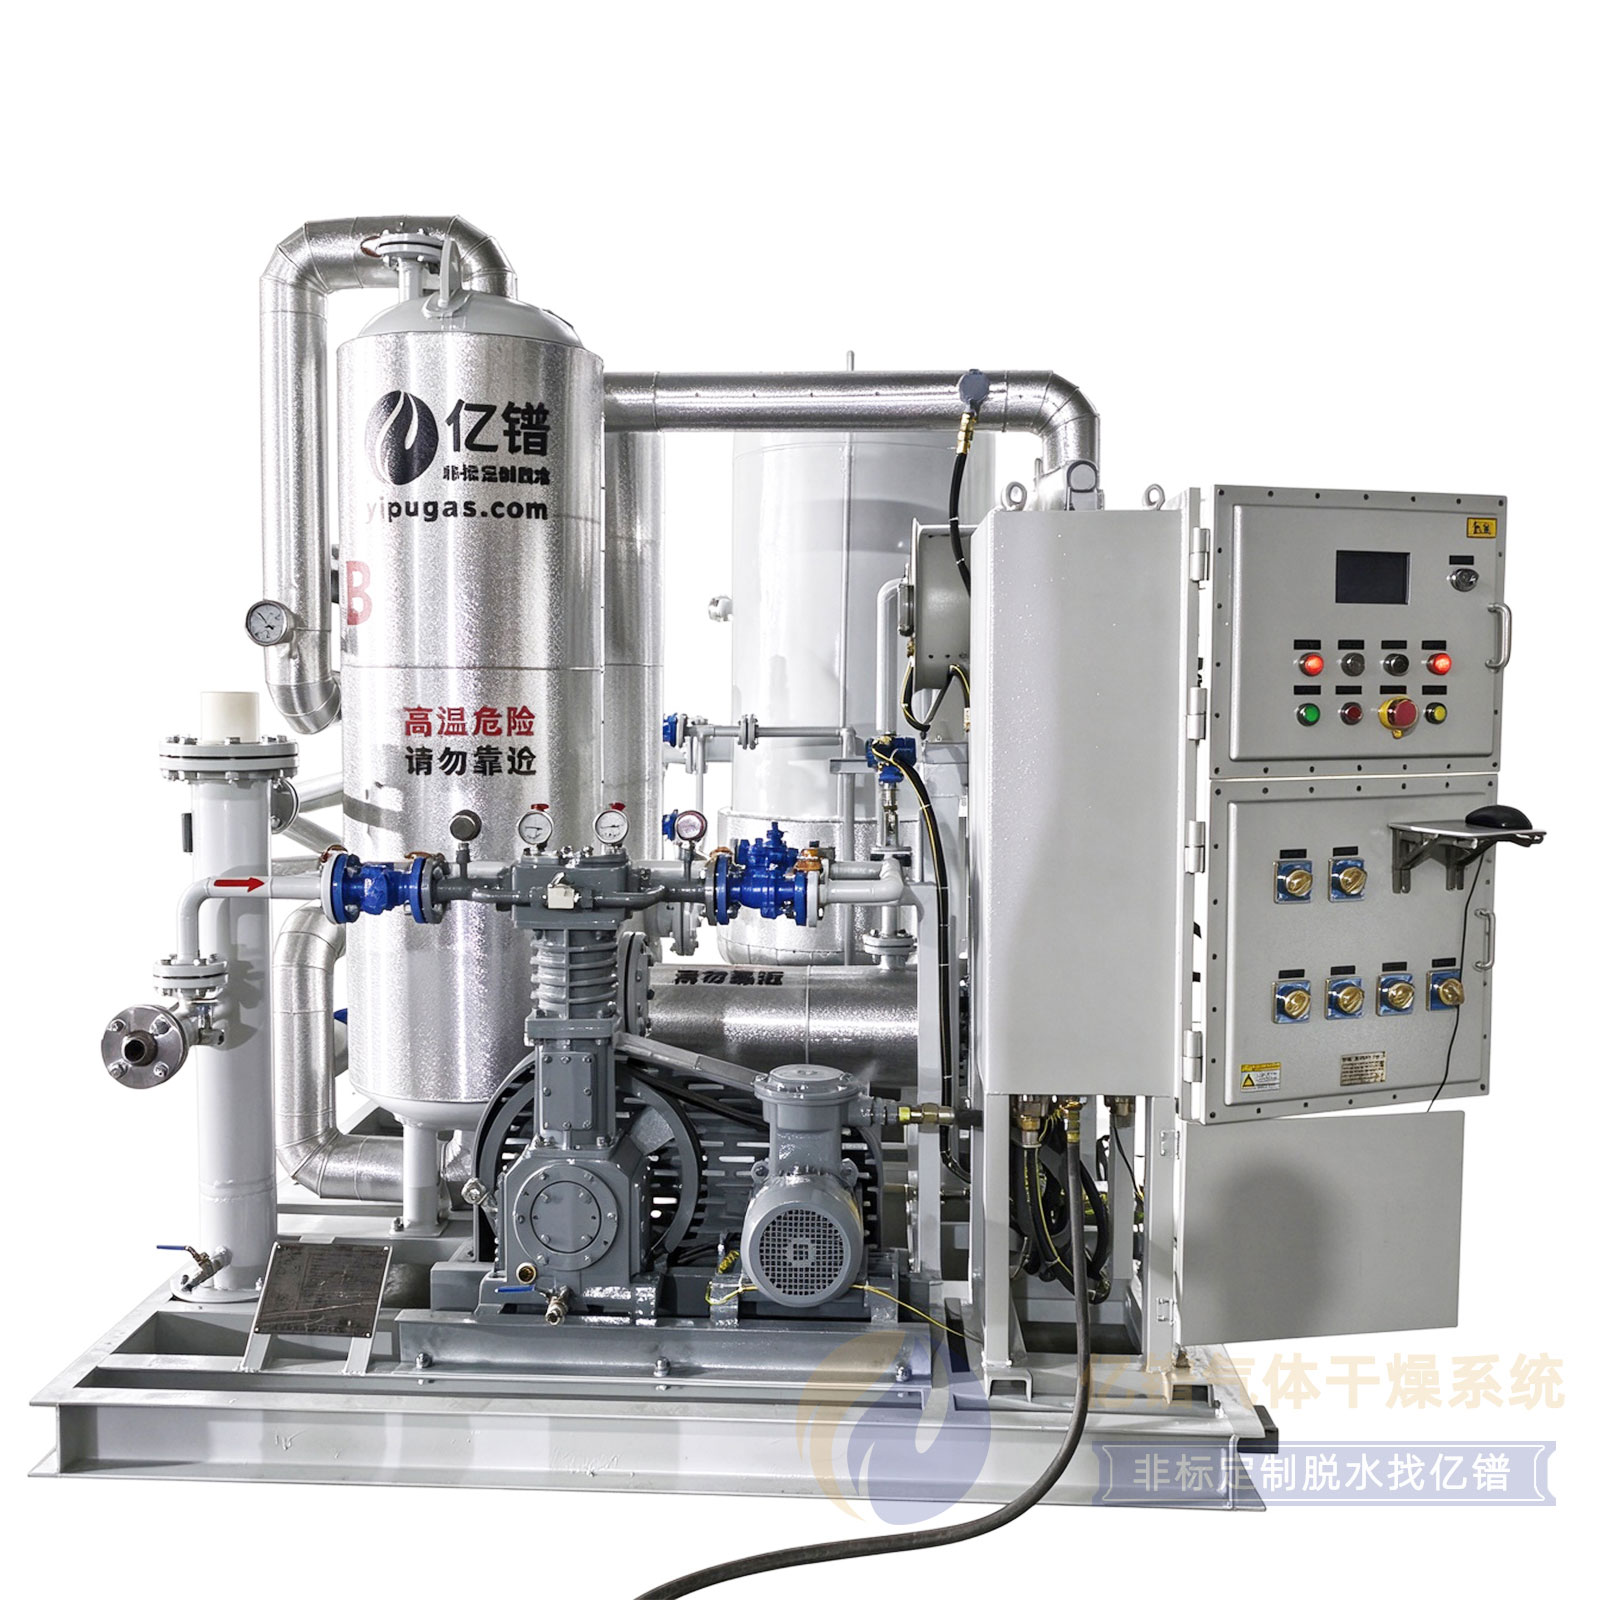
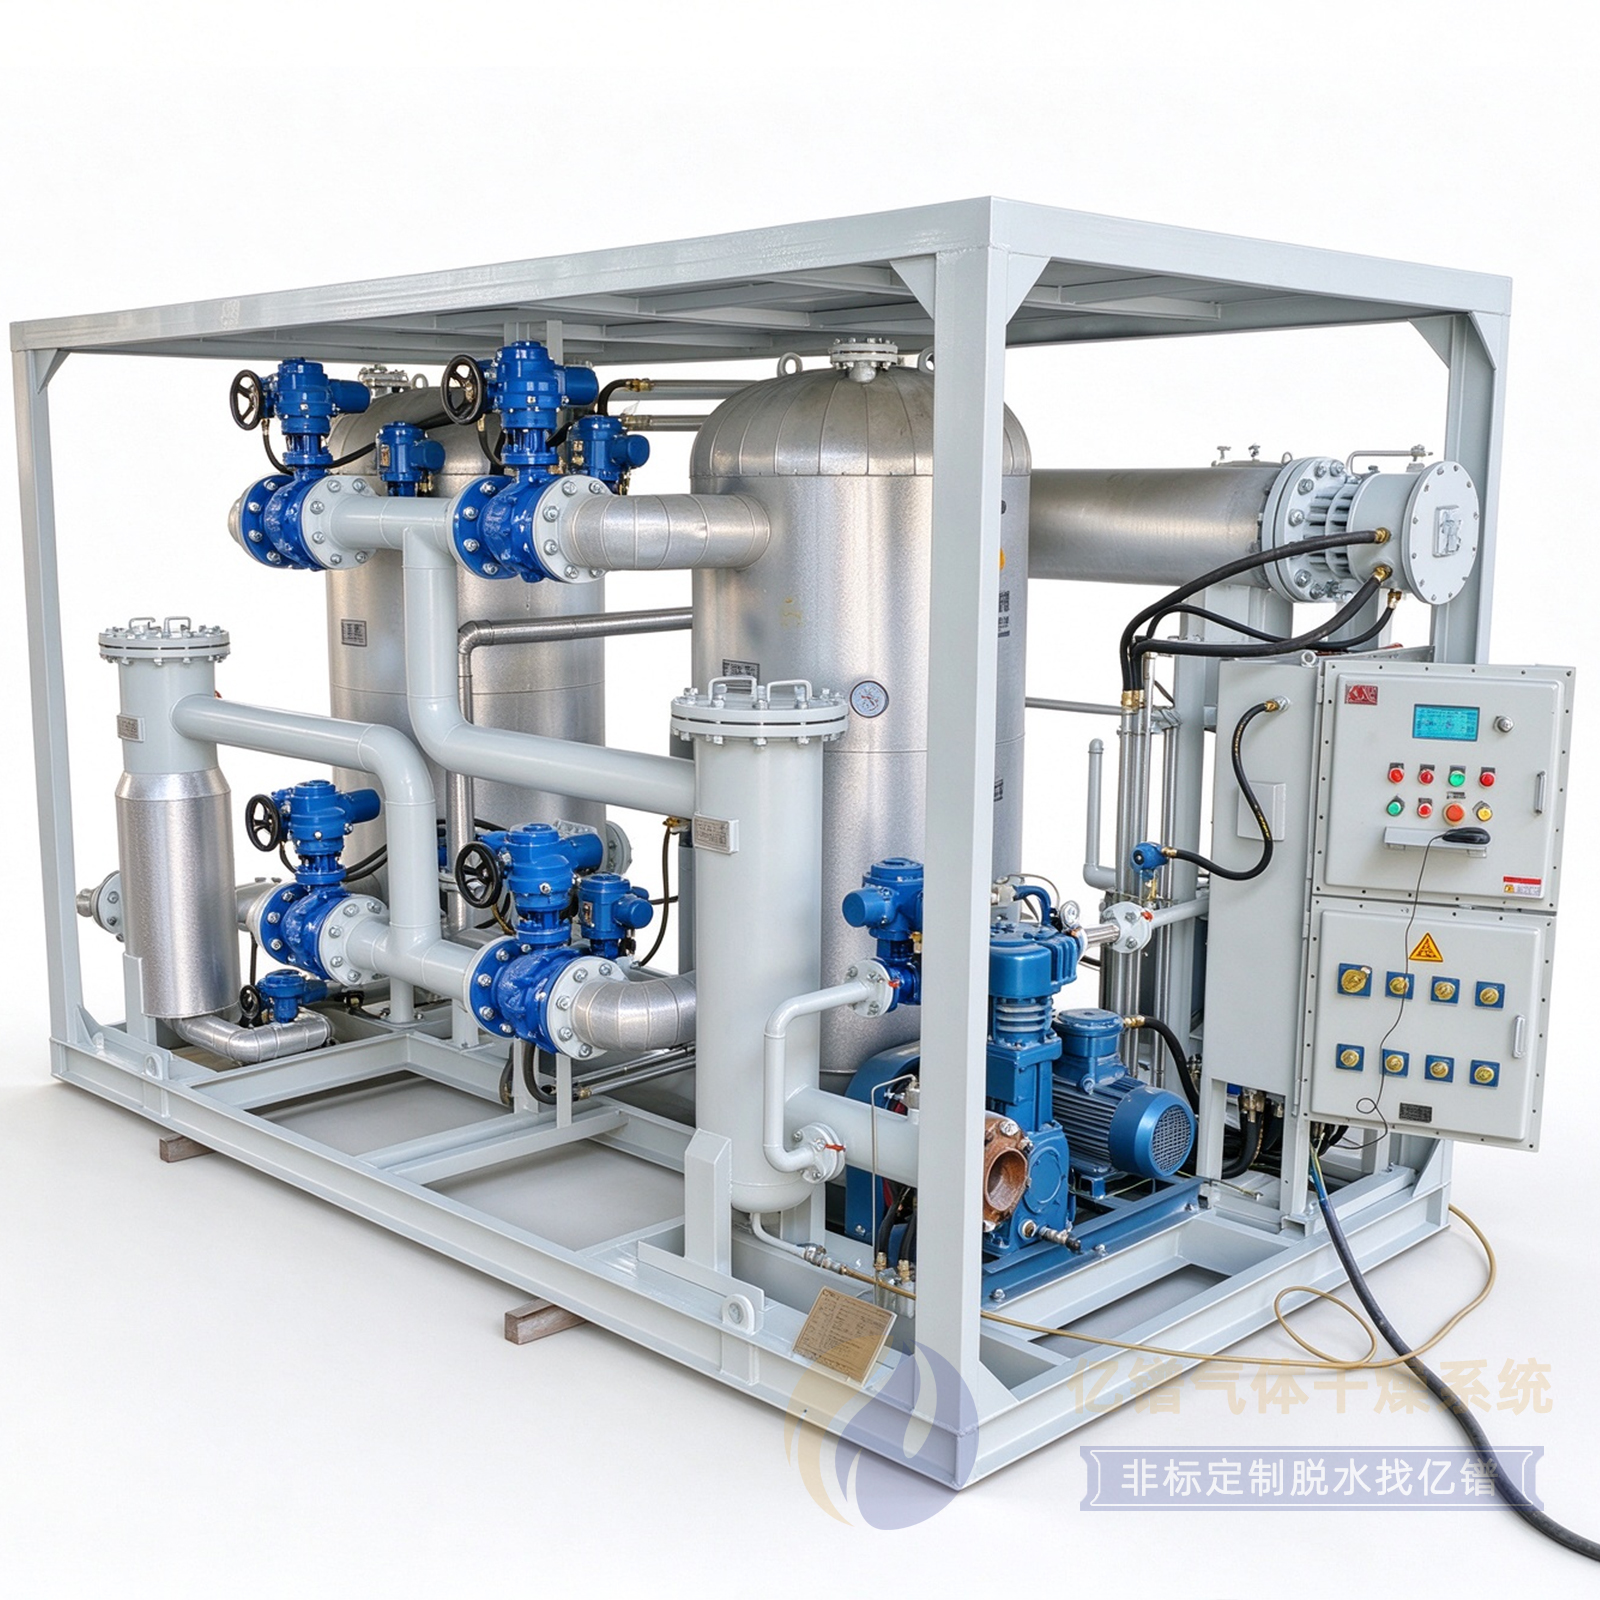
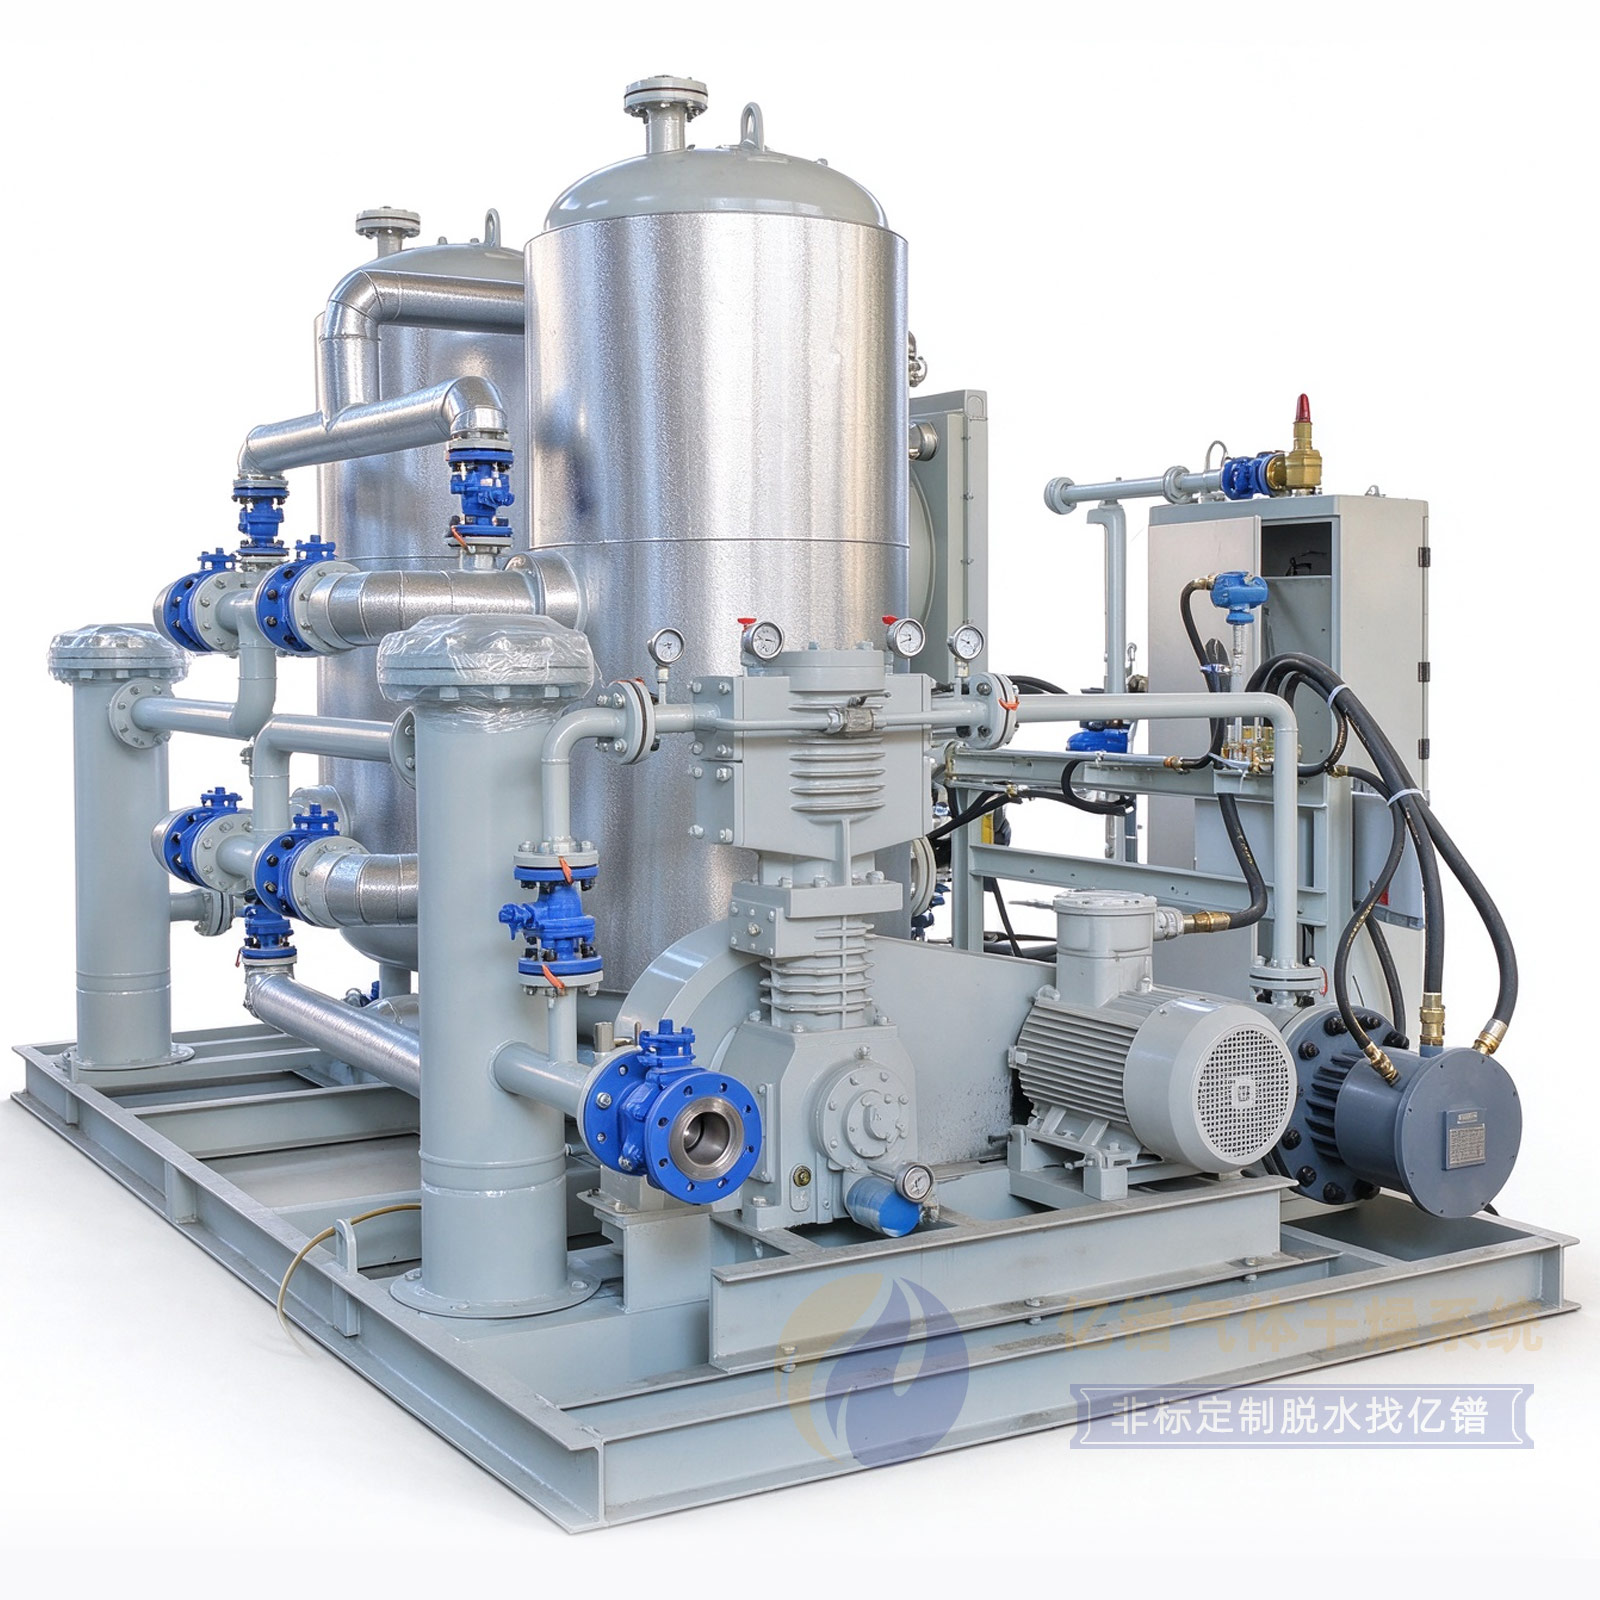
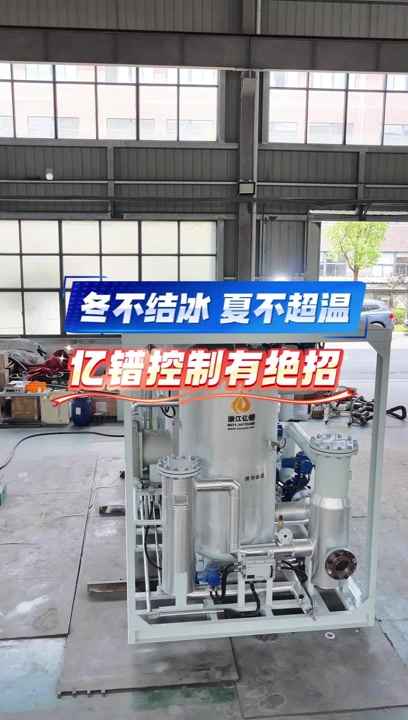
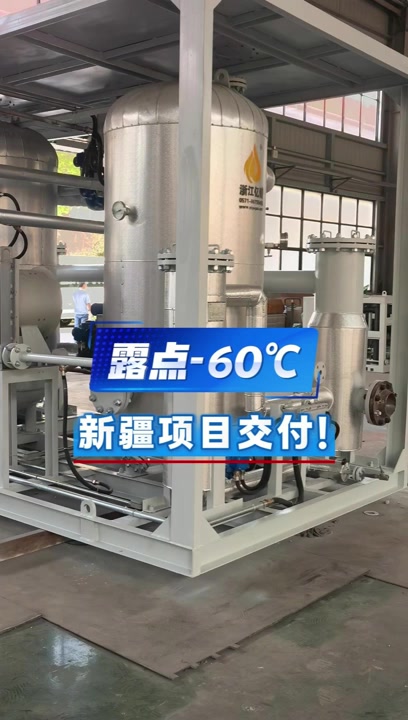
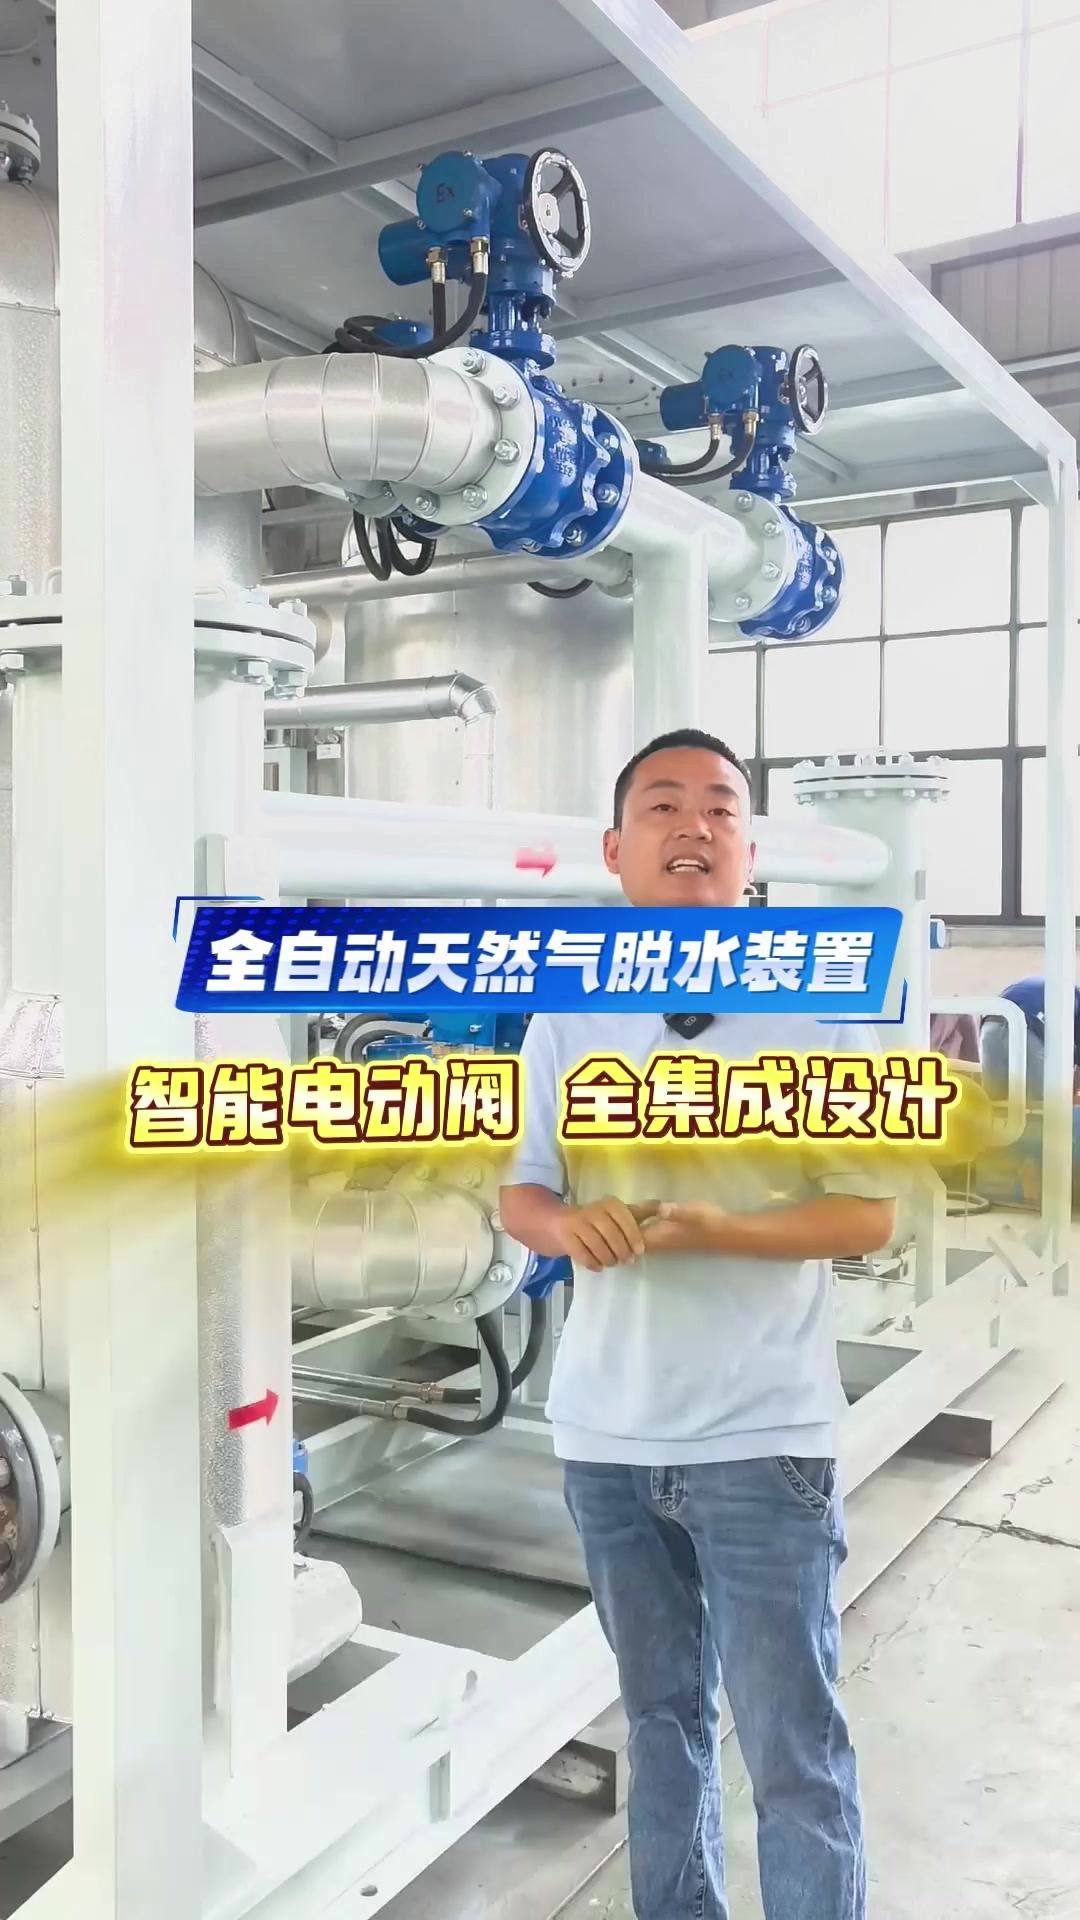
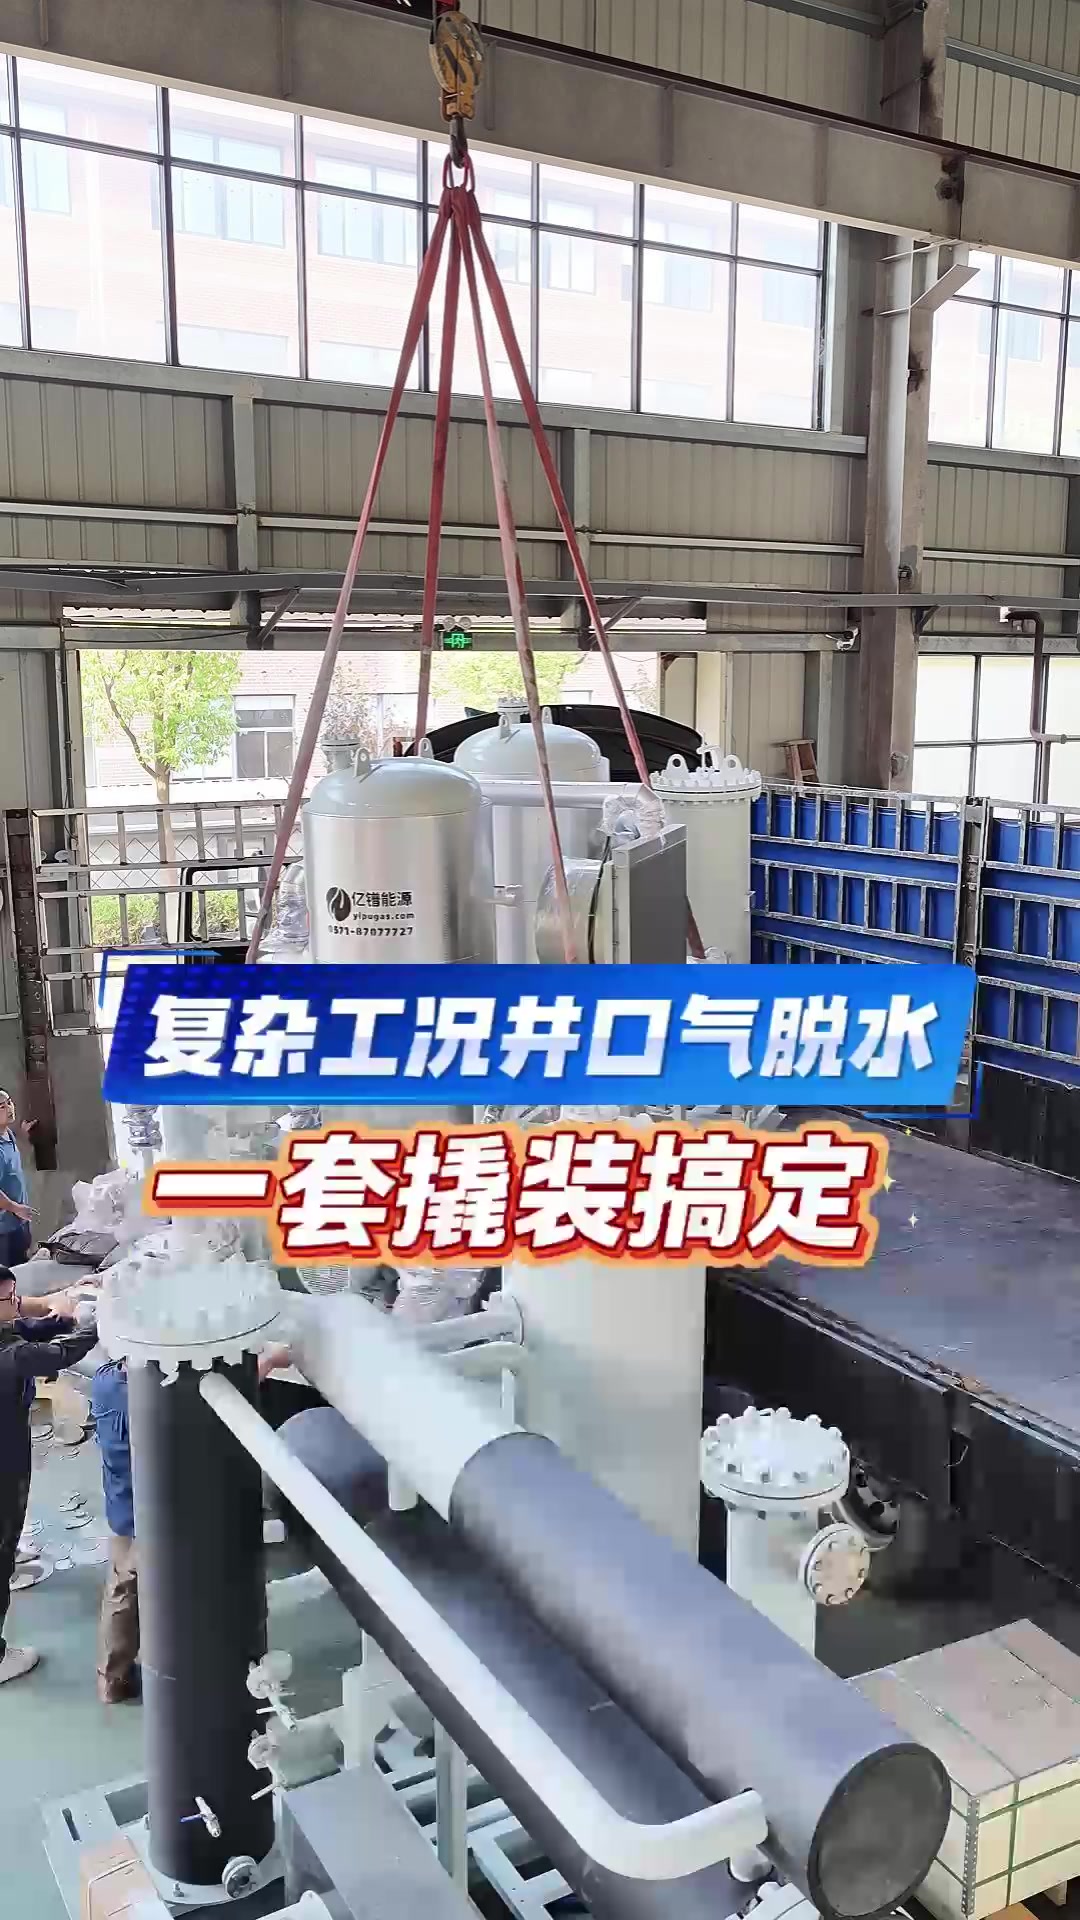
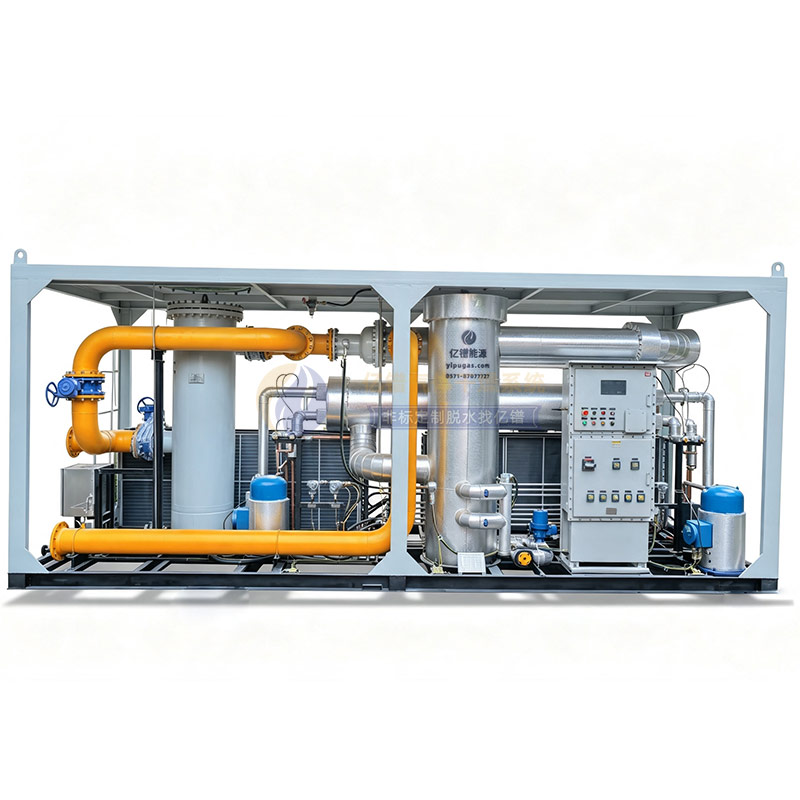
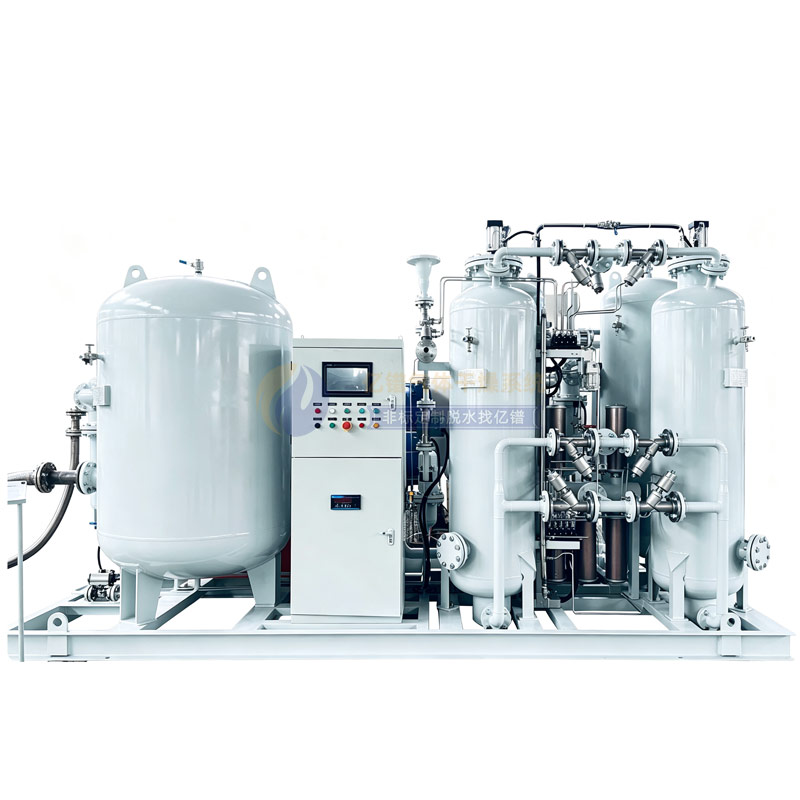
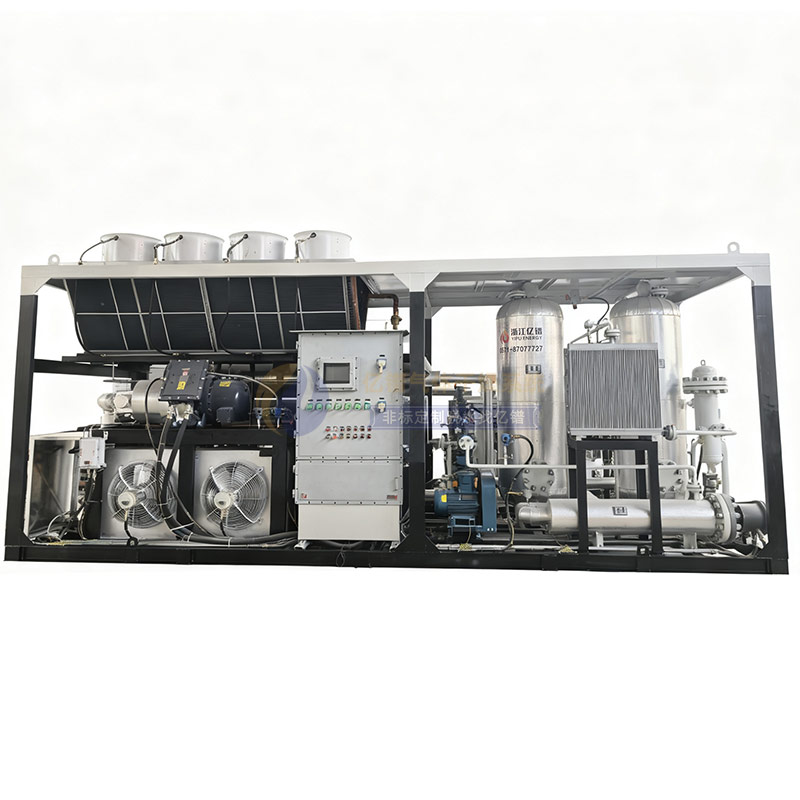
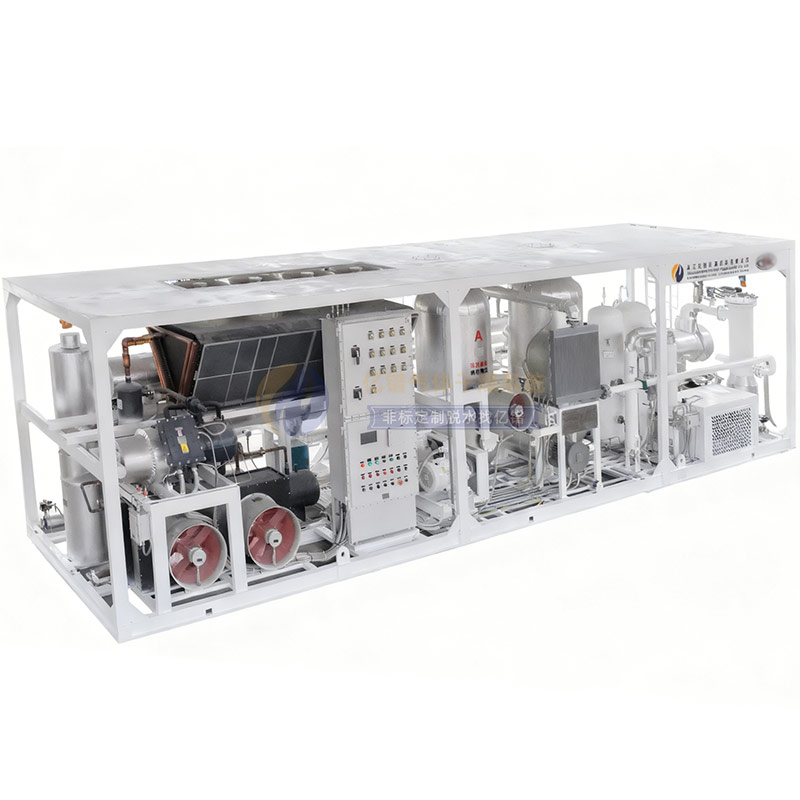
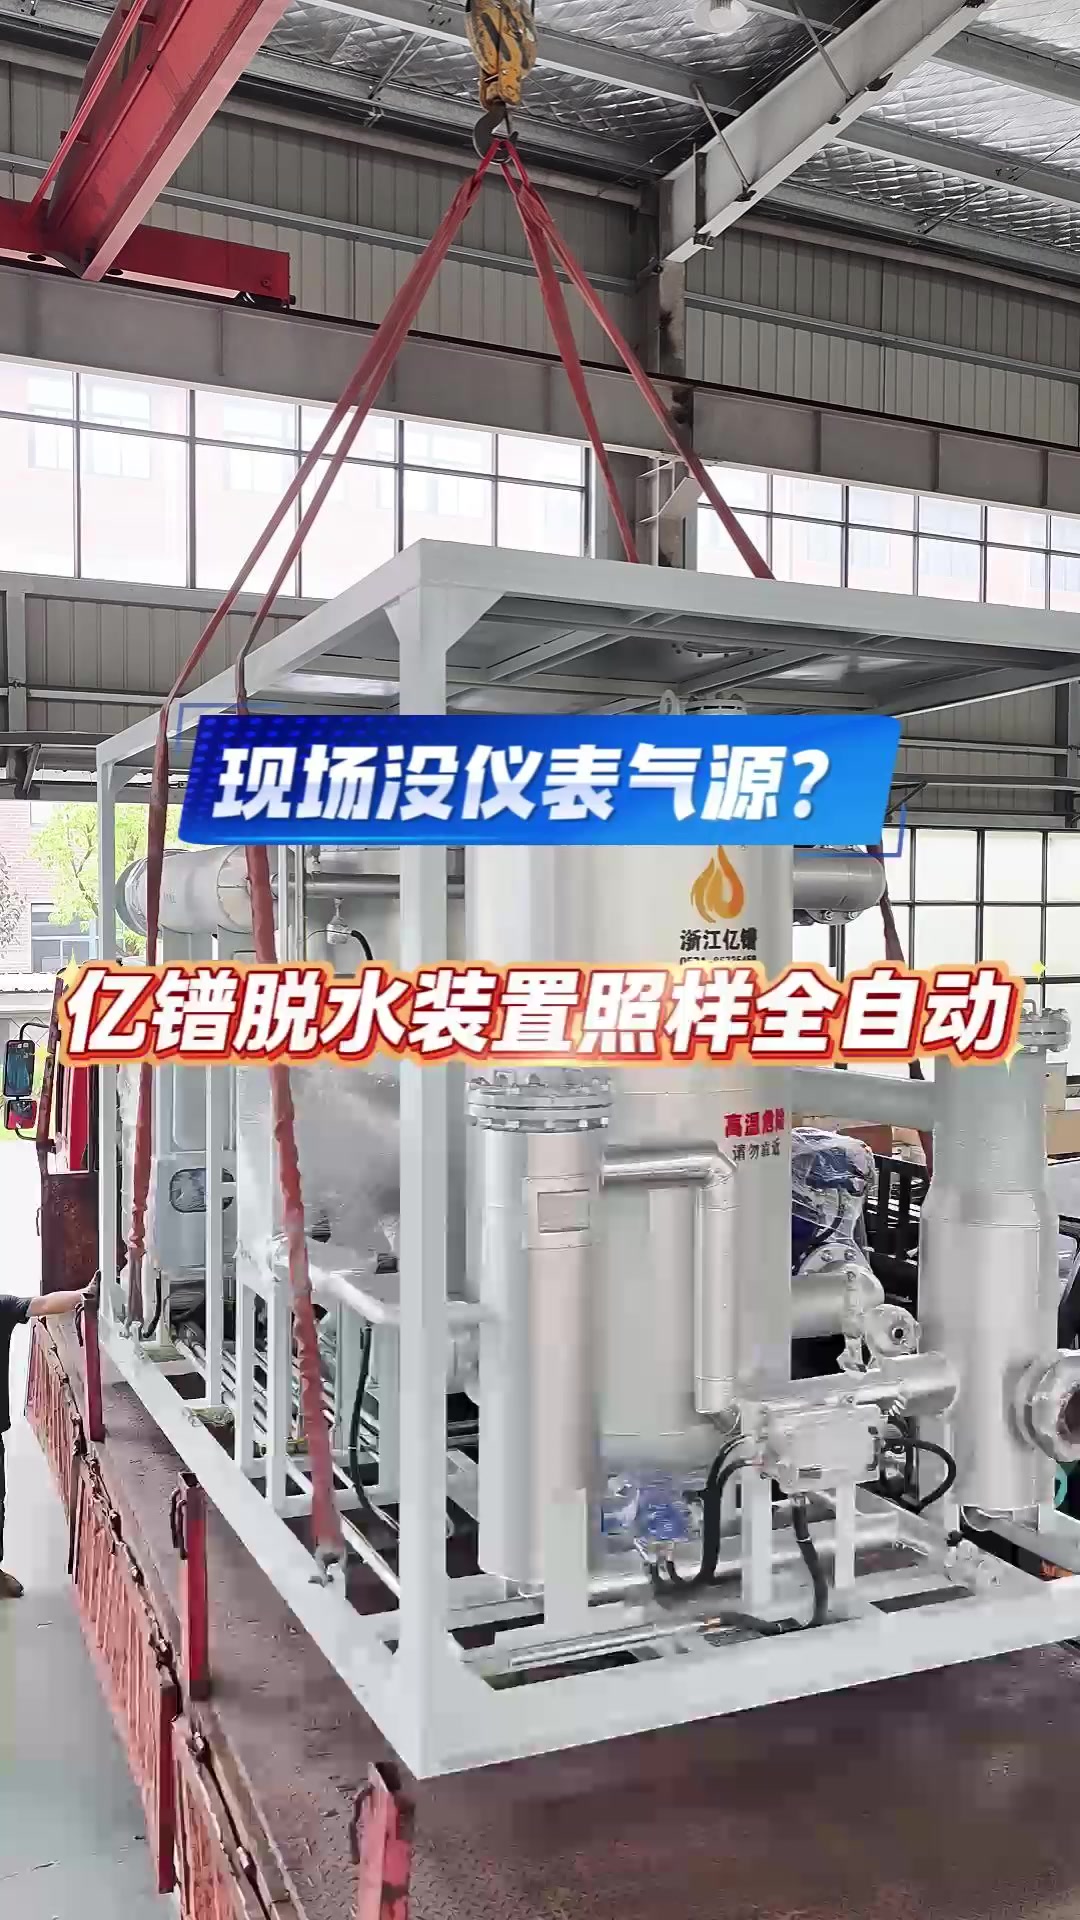
亿镨天然气脱水装置以分子筛变温吸附(TSA)为主工艺路线,采用整机撬装集成模式,主打天然气深度脱水,适配页岩气、伴生气、煤层气、CNG、LNG 预处理、城市管网等多类气源工况。

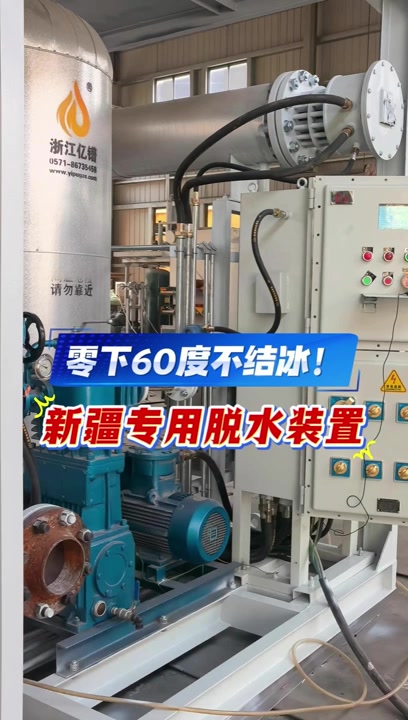
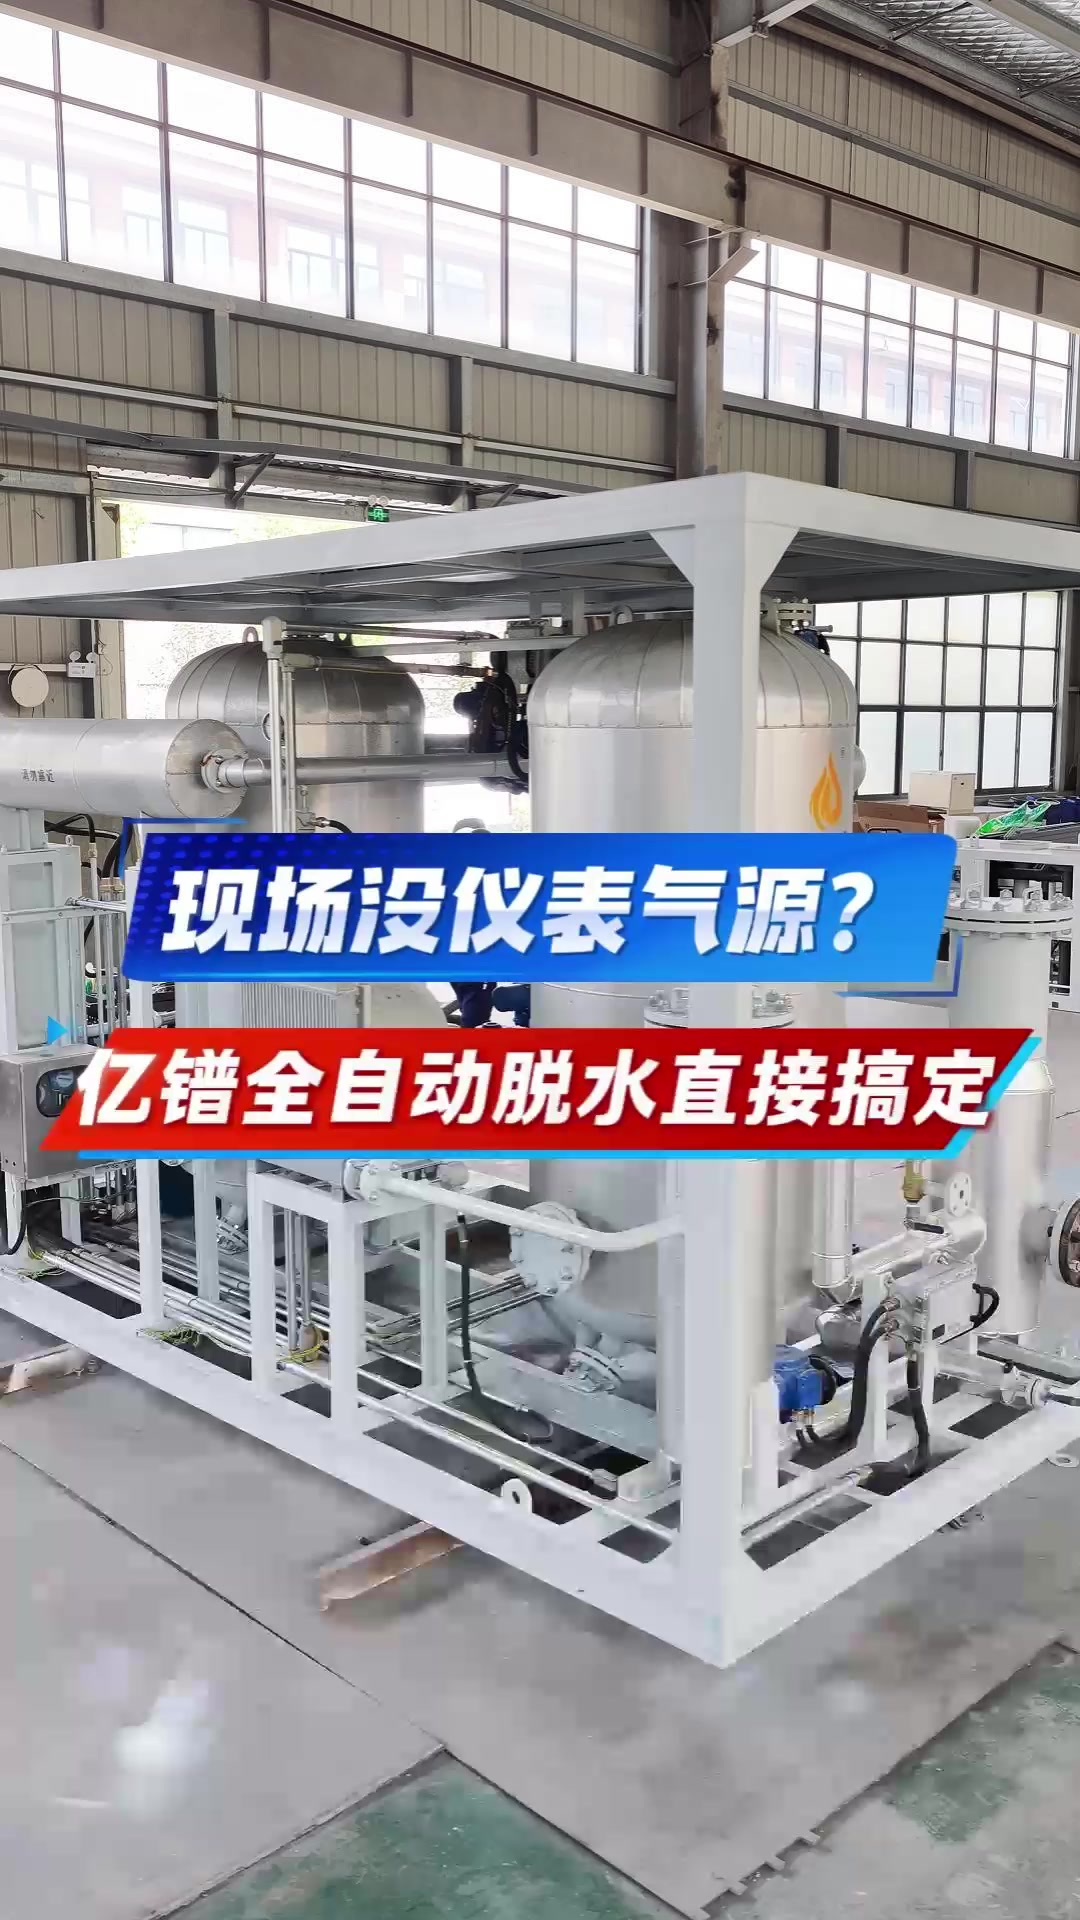
系统主要由前置聚结过滤分离器、分子筛吸附塔组、全自动程控阀组、再生气加热单元、冷却气液分离器、后置除尘过滤器、PLC防爆控制系统构成,主流为双塔交替运行(一塔吸附、一塔再生冷吹),也可配置三塔流程保障连续供气。

原料气先经前置过滤脱除游离水、凝析油与固体杂质后进入吸附塔,分子筛选择性吸附水汽;吸附饱和后自动切换,取部分干气作为再生气,加热至180‑300℃逆流对分子筛脱附再生;含湿再生气冷却分液后,气体循环回收,减少天然气放空损耗。

装置具备露点在线监测、全自动切换、远程通讯接入SCADA,整机防爆,可实现常压露点‑40~‑70℃深度脱水;针对非常规气气源波动、杂质高的工况做设计余量优化,可配套预冷预处理模块,缓解分子筛中毒风险,降低再生能耗,解决现场露点漂移、排放、运维压力等痛点。
解决方案

模块功能
预处理单元过滤颗粒物(≤1μm)、脱除H₂S(可选活性炭/胺液洗涤)
冷凝脱水模块高效换热器+冷媒循环系统,露点快速降至-10℃
吸附干燥塔双塔设计,分子筛抗硫中毒,支持自动切换
VOCs回收冷凝液中轻烃(C3+)回收率≥90%,提升经济性
智能控制系统PLC实时监控压力、露点,联动压缩机/储罐
零排放设计废水经处理达标(COD≤50mg/L),废气符合GB 39728-2020

技术原理

预冷预处理原理

旋风分离器去除液态水滴和固体颗粒(效率≥95%)

预冷预处理原理

分子筛吸附脱水原理

板翅式换热器利用外部冷媒(如丙烷)将天然气从40℃冷却至5-10℃,冷凝游离水(露点降至-10℃)

分子筛吸附脱水原理

吸附干燥(三级)

分子筛(4A或13X型)在高压(4-8MPa)下深度吸附残余水分,露点可达-70℃(水分≤1ppm)

吸附干燥(三级)

智能再生(可选)

采用热氮气吹扫再生(180-220℃),分子筛寿命延长至5-8年以上。
智能再生(可选)

核心优势

按需定制

满足特殊工况

专业非标定制

按需定制

低成本

循环再生工艺

大大降低使用成本

低成本

稳定性好

双塔结构,压力波动小

噪音低,连续供气

稳定性好

全自动操作

操作便利减少人工

提升效率

全自动操作

安全性高

预设多级安全保护措施

自动报警

安全性高

故障率低

1万小时后仍保持低故障率

耐用性几乎无需维护

故障率低

技术实力

领先的吸附脱水技术

领先的吸附脱水技术

采用高性能分子筛吸附剂,具备高吸水容量、抗酸性气体(H₂S/CO₂)腐蚀能力,确保露点≤-70℃的深度脱水效果。
独创热氮气再生工艺,相比传统电加热再生能耗降低30%,并集成余热回收系统,显著提升能效。
模块化与定制化设计能力

模块化与定制化设计能力

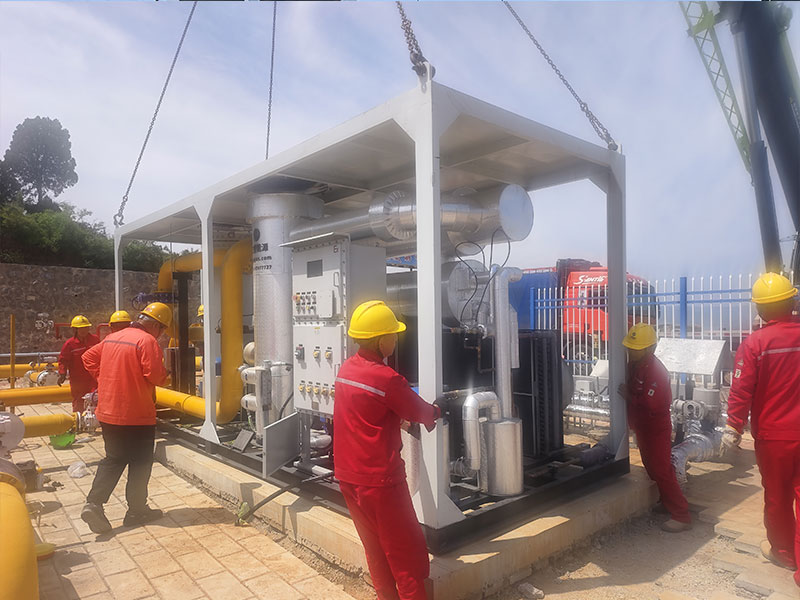
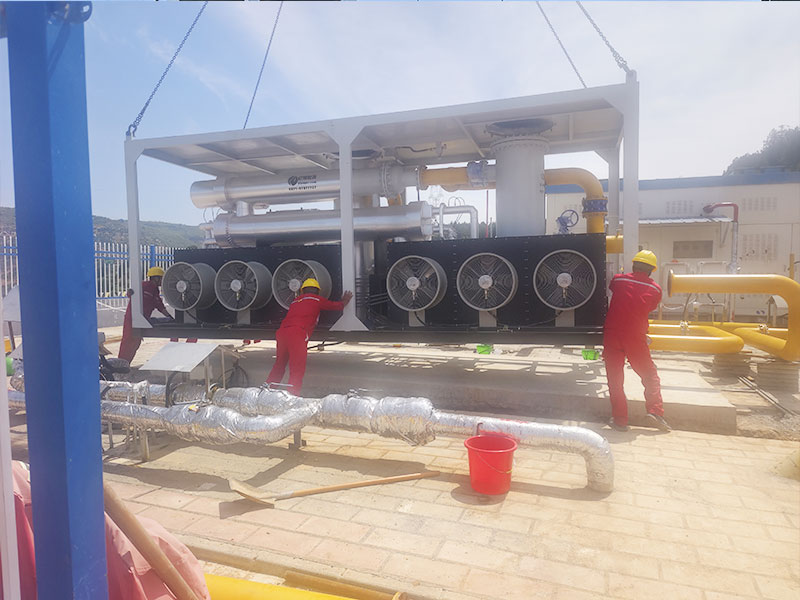
核心设备采用模块化预制,支持快速部署(安装周期缩短50%),适应海上平台、陆上气田、LNG预处理等多样化场景。
可根据客户需求定制单塔、双塔或多塔并联系统,处理量覆盖1万~100万Nm³/d,灵活匹配不同规模气田。
智能化控制与远程运维

智能化控制与远程运维

搭载PLC+IoT智能控制系统,实时监控压力、温度、露点等关键参数,支持故障预警与自动调节。
通过云端大数据分析,优化吸附-再生周期,延长分子筛寿命,降低运维成本10%-15%。
节能环保技术

节能环保技术

再生尾气零排放设计,符合欧盟CE、美国EPA等环保标准。
能耗较传统三甘醇(TEG)脱水系统降低25%-40%,助力客户实现碳减排目标。
长周期运行可靠性

长周期运行可靠性

分子筛采用抗粉化涂层技术,使用寿命达5年以上,减少更换频率。
关键部件(如阀门、仪表)选用国际一线品牌(如西门子、艾默生),MTBF(平均无故障时间)超10万小时。
强大的研发与工程经验

强大的研发与工程经验

拥有19+项脱水技术专利和软件著作,研发团队由博士领衔,与大学院校深度合作。
全球1000+成功案例,覆盖中东高含硫气田、北极低温环境等极端工况。

优势对比

指标亿镨系统传统冷冻脱水化学干燥剂
露点-70℃(可定制-100℃)-40℃(需深度再生)-20℃(受限环境温度)
能耗0.05kWh/m³天然气0.15kWh/m³天然气0.1kWh/m³天然气
甲烷损耗≤0.1%≥1%(TEG携带)≤0.5%
运维成本<0.02元/m³天然气0.08元/m³(TEG更换)0.05元/m³(电费为主)
防爆认证Ex dⅡCT4(全系列)部分防爆不适用
环保性零化学药剂,无VOCs排放TEG降解产生苯系污染物冷媒潜在泄漏风险

FAQ

多级撬装组合工艺。机械分离去除游离液滴、固体杂质,保护后端设备;冷凝脱水完成初步水汽析出;吸附干燥实现深度脱水,出气露点可达‑40℃~‑76℃,满足 CNG、LNG、管输、井口气干燥;智能再生自动切换吸附再生,闭式循环回用气体,降低损耗。普通管道输送可选用冷凝为主方案;CNG 加气站、LNG 前置、页岩气等高露点要求场景,建议使用全套工艺,可按气量、压力、进气含水量定制。
气源无油液污染前提下,分子筛使用寿命约3‑5 年。出口露点不达标、系统压降明显升高,即为需要检修更换信号。设备设有专用填料口,更换无需大量拆解管路。整机全自动运行,支持无人值守,日常只需巡检露点、压力、排污状态;易损件主要为滤芯、分子筛。
闭式循环再生,利用干燥后成品气再生,湿气体回收进系统,天然气损耗低于0.5%。能耗主要来自电加热器与冷却风机。对比三甘醇脱水,无需药剂采购与废液处理,无药剂跑冒滴漏,撬装占地小,操作简单,更适配加气站、中小型气田、煤层气场景,大处理量工况也可提供对应方案。
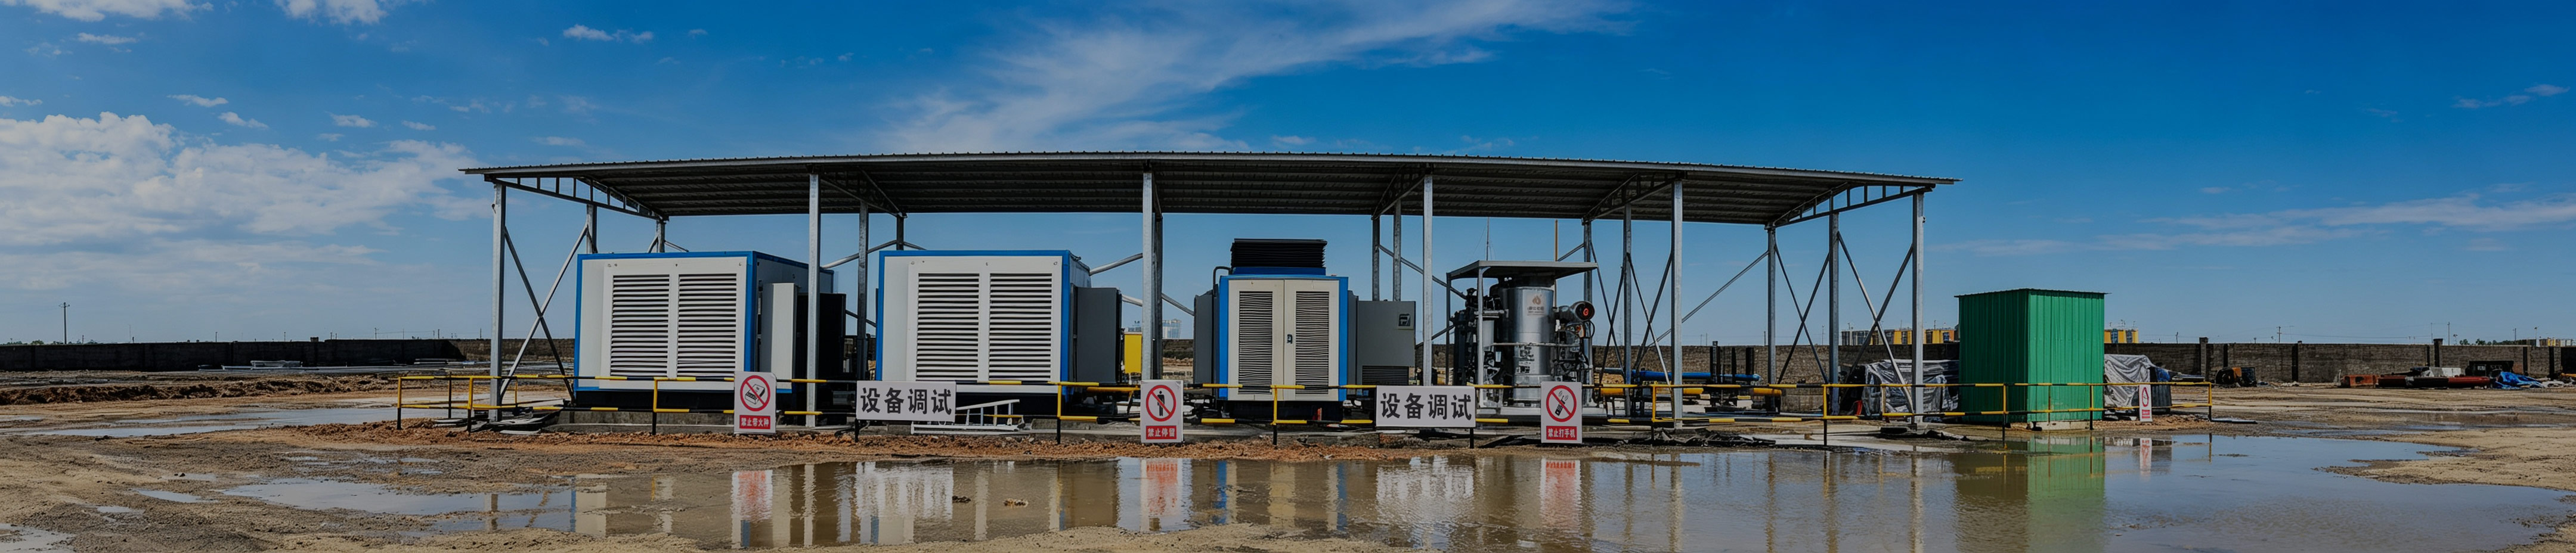
设备可户外撬装使用,寒冷地区配置防爆电伴热与管路防冻保温,规避冰堵。建议配套简易防雨保温棚,延长设备寿命。进气尽量减少液态水、油雾;高含水气源可强化前置分离单元;气源含硫化氢、重烃较高时,需提供气质报告做针对性工艺调整。
标配 PLC 触摸屏,预留通讯接口,可对接客户现有控制系统,可选配云平台,远程查看运行参数、故障报警,调整再生参数。整机自调试合格起质保 12 个月,滤芯、分子筛等易损件按配件质保;质保期非人为损坏免费更换配件。全国售后,24 小时技术响应,必要时 48 小时现场服务,质保期满提供终身技术支持与配件供应,可提供上门维保、人员培训服务。

发送询价