PSA制氮机解决方案

专注特殊工况非标定制

获取报价 >

行业痛点

气源预处理不足,分子筛易失效
气源预处理不足,分子筛易失效
普通系统净化等级不足,油、水、颗粒物进入吸附塔,造成碳分子筛中毒粉化,氮气纯度快速衰减,频繁停机维护,无法满足年 8000h 连续运行工况。
自动化与对接能力弱,难匹配大型化工装置
自动化与对接能力弱,难匹配大型化工装置
多数制氮设备本地显示简陋,缺少标准工业通讯接口,无法与 DCS 对接;缺少纯度在线监测、不合格气体自动放空保护,存在不合格氮气窜入工艺管线风险。
现场散件安装,建设周期长、一致性差
现场散件安装,建设周期长、一致性差
传统散件供货,空压机、干燥、制氮单元分开采购,现场管路接线工作量大,安装质量依赖施工人员,调试周期长。
工况适应性差,极端环境下运行不稳定
工况适应性差,极端环境下运行不稳定
北方项目温差大、冬季低温,普通设备在高温、低温波动下,露点、压力指标漂移;缺少完整撬装设计、安全联锁,压力容器及电气安全配置不满足化工项目规范要求。

系统概述

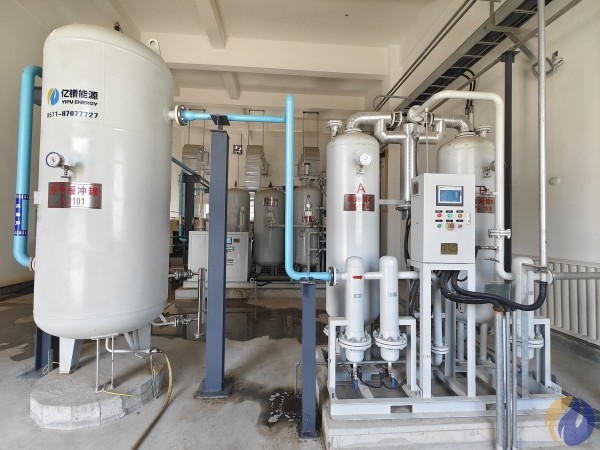
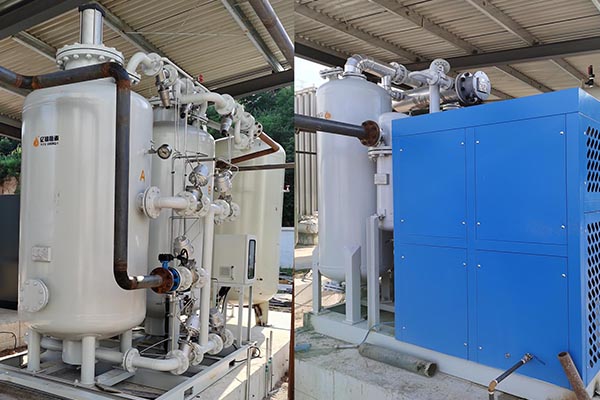
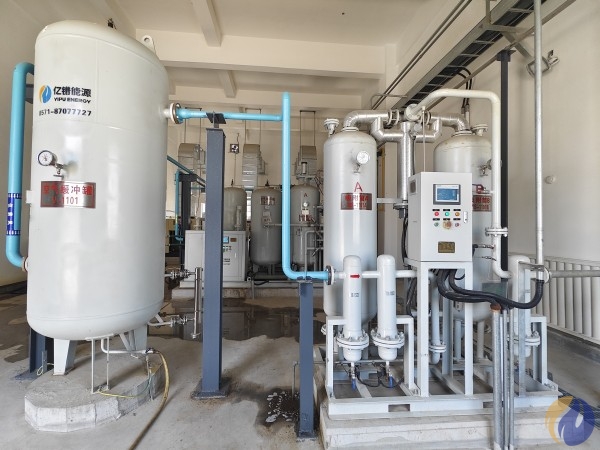
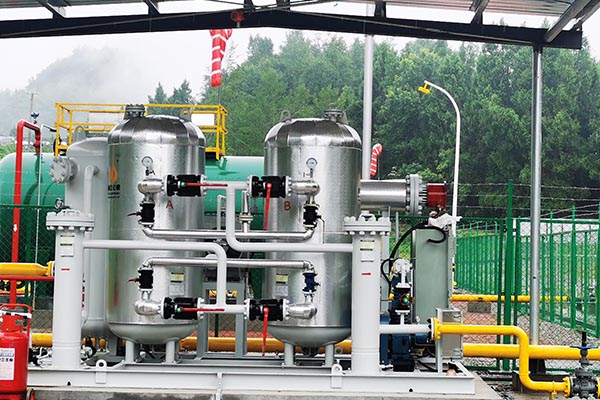
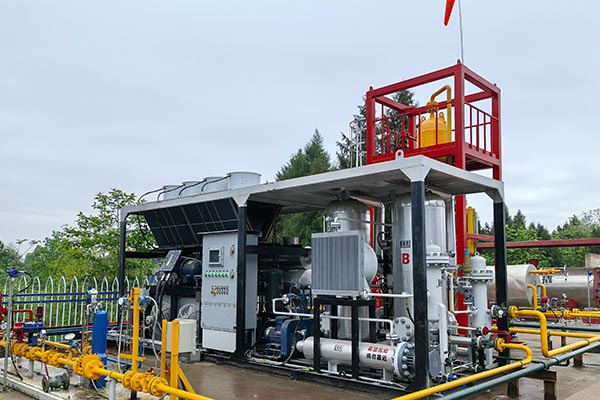
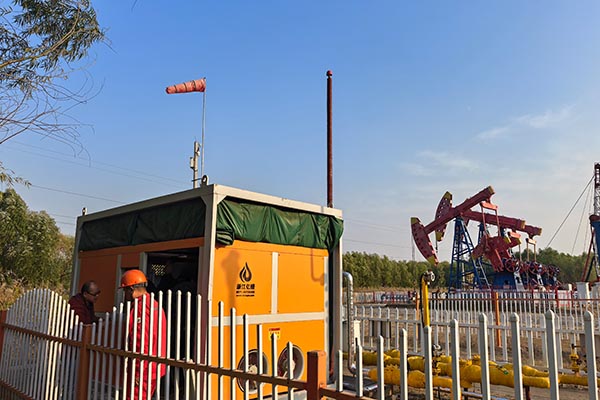
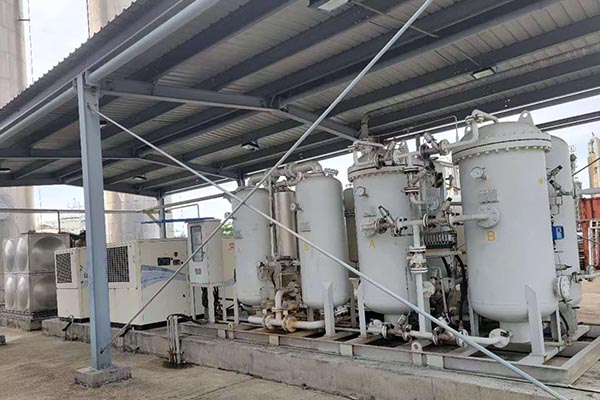
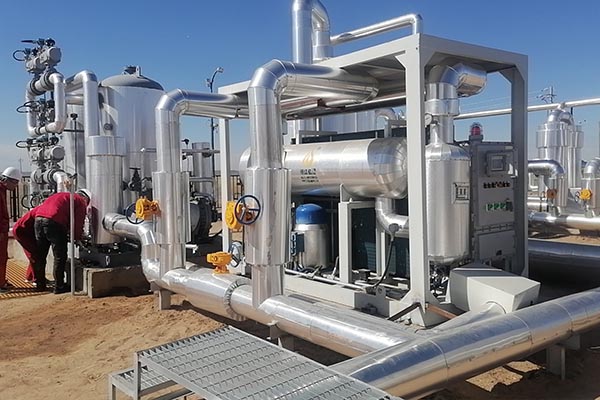
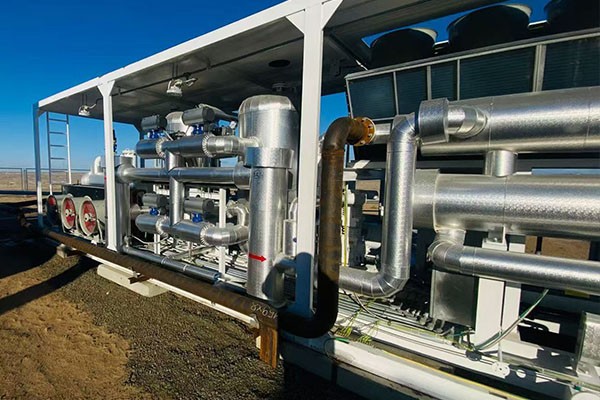
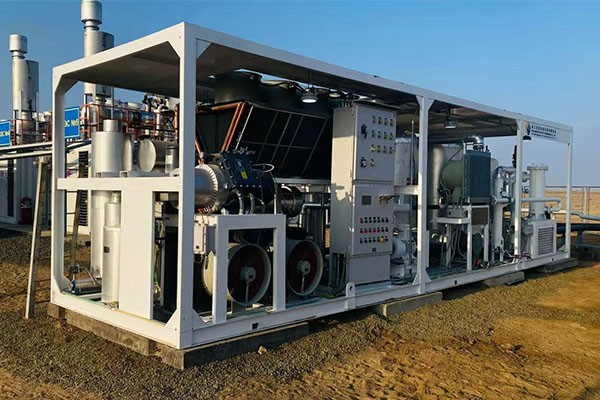
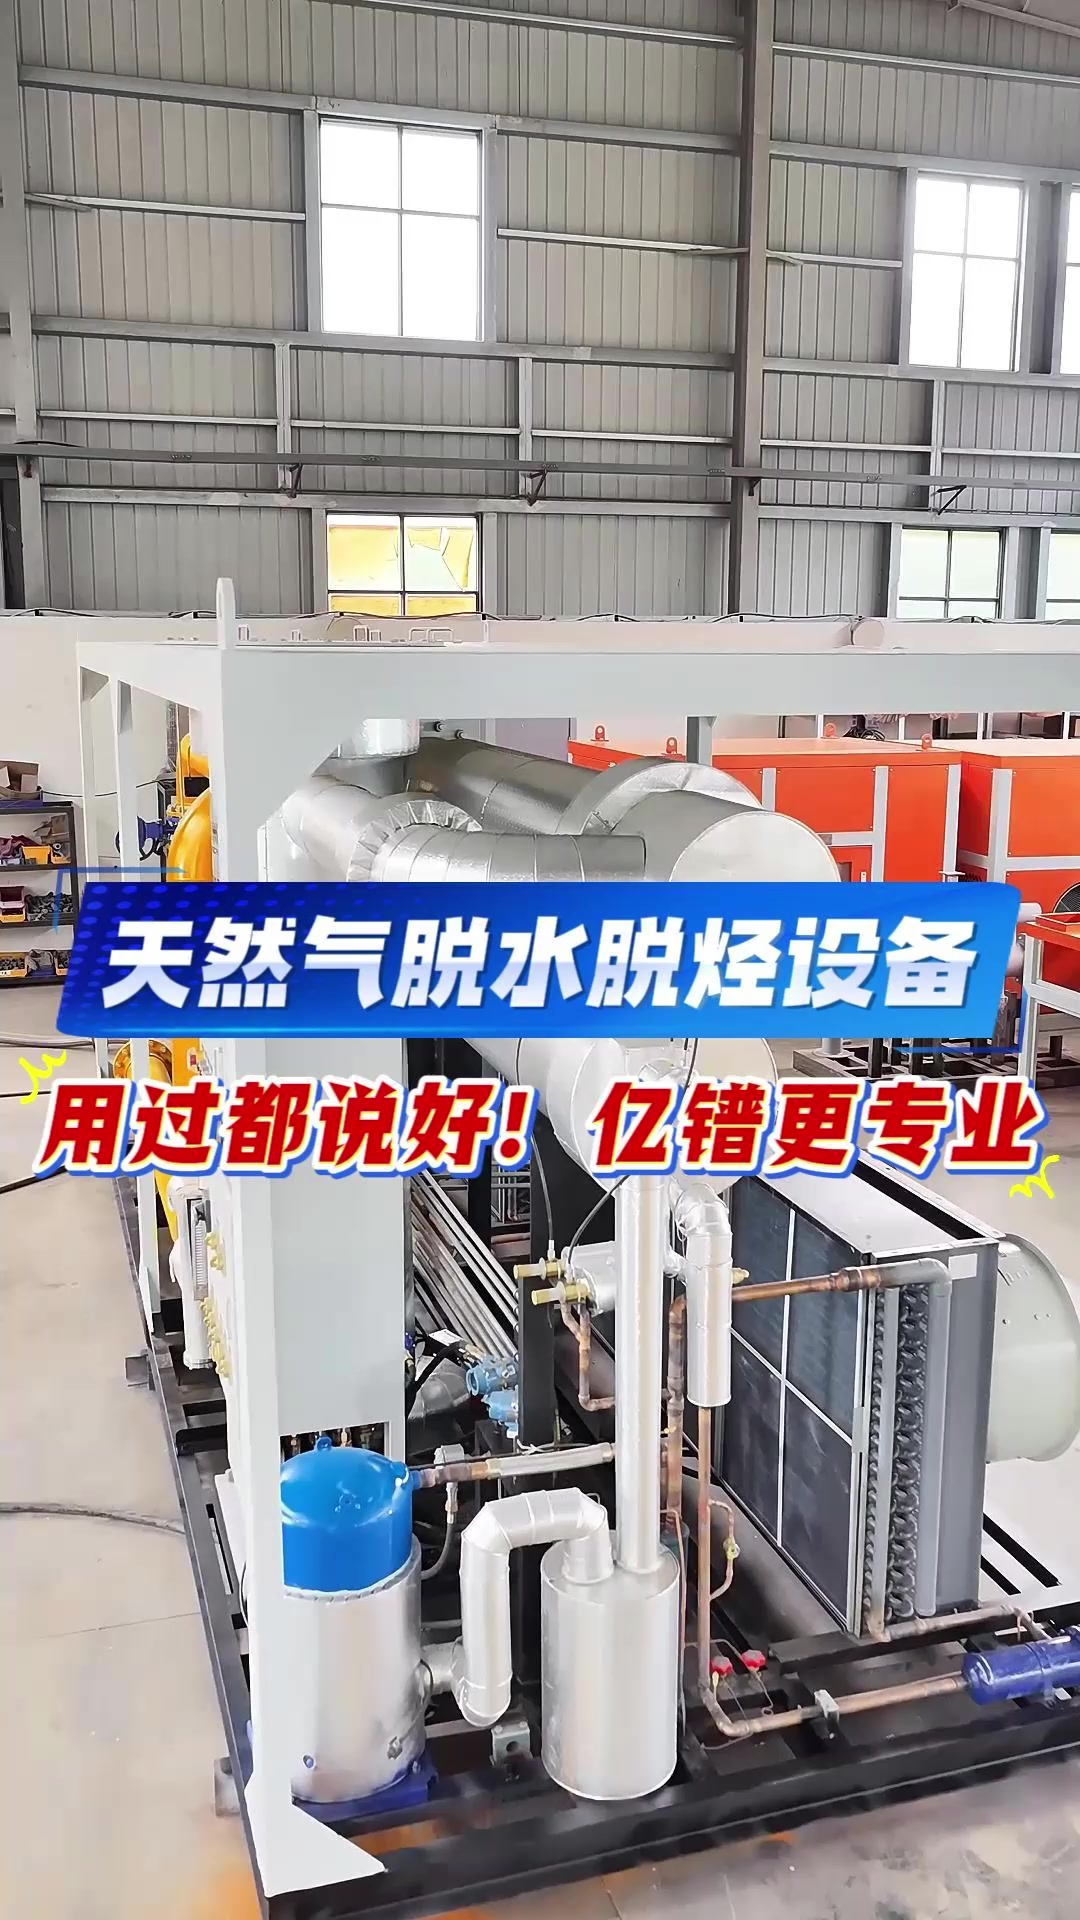
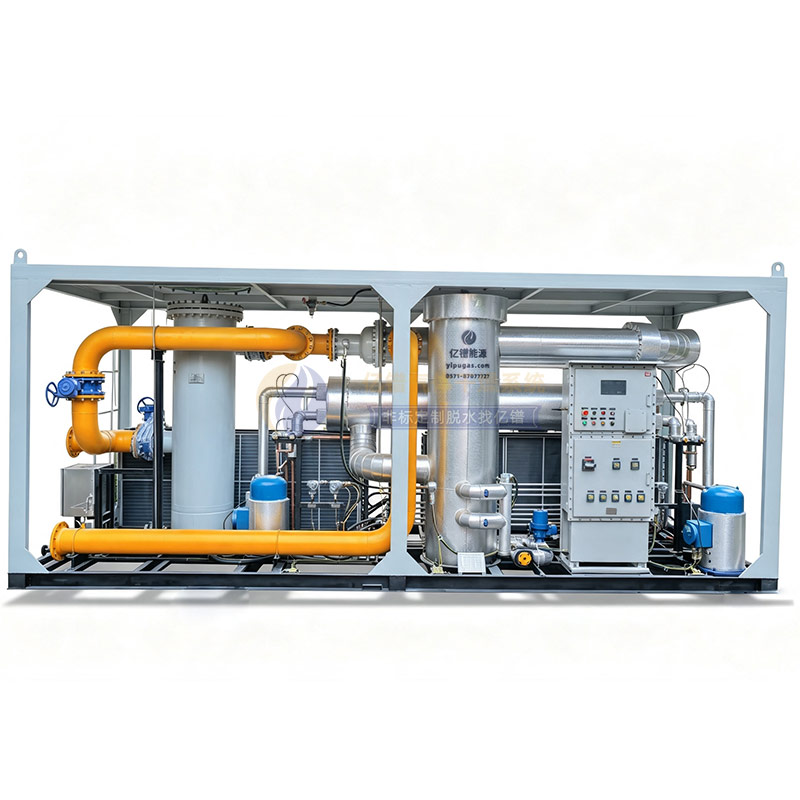
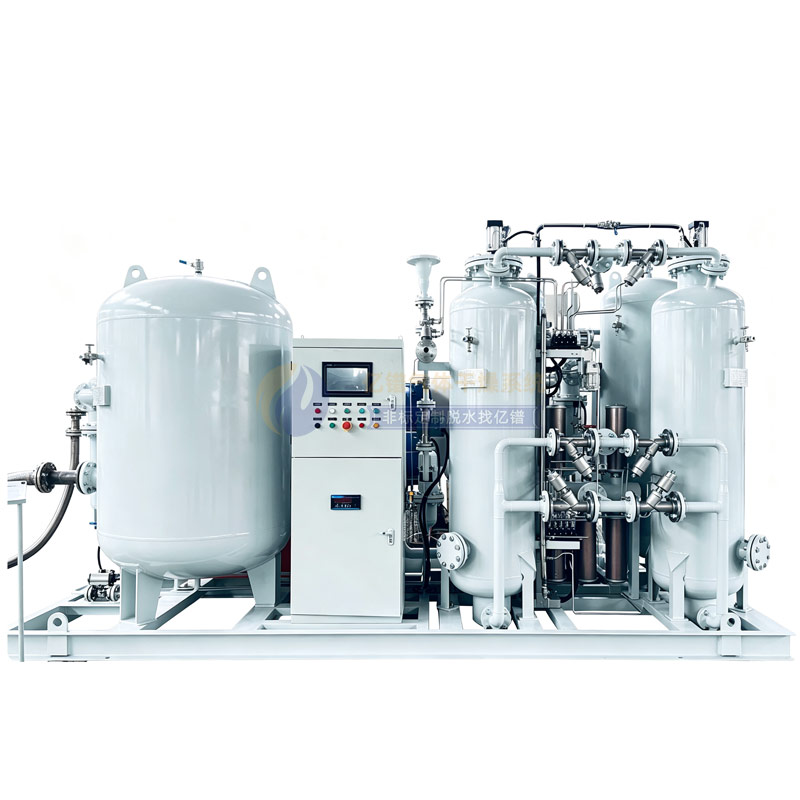
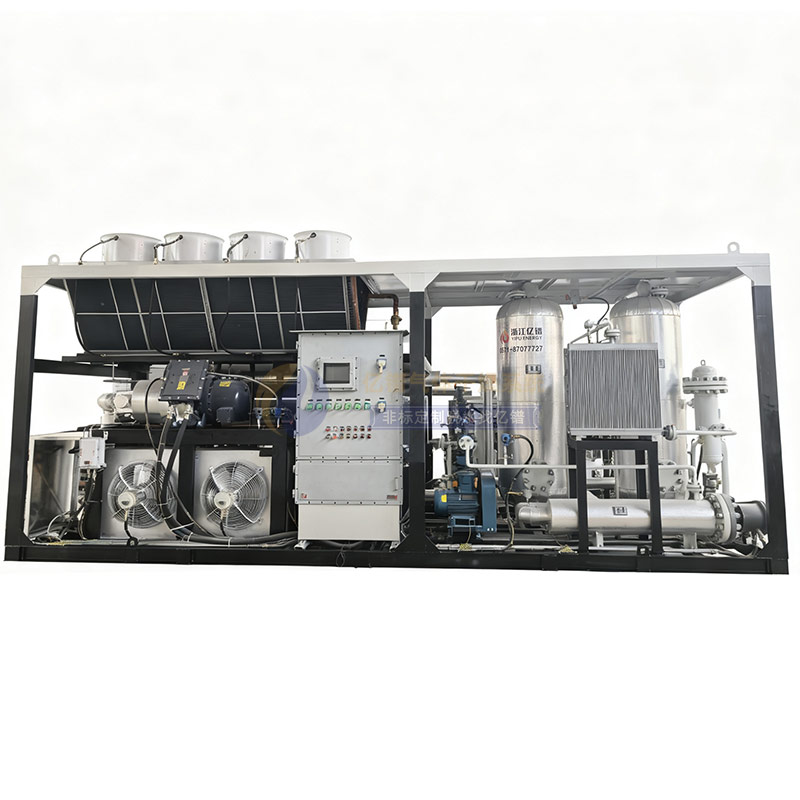
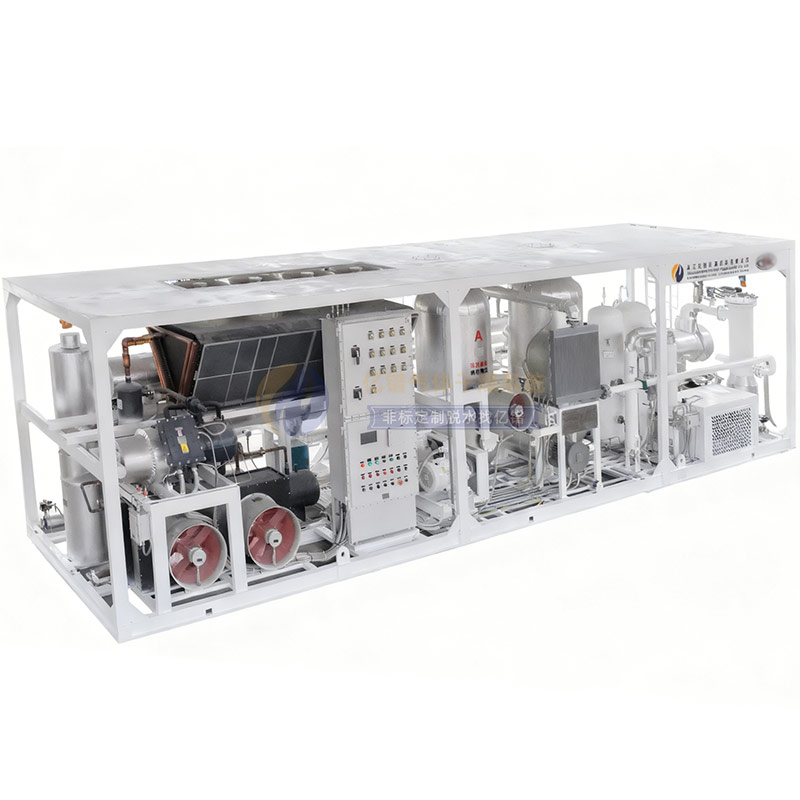
亿镨空压制氮撬装系统可按5~2500Nm³/h产气量定制,实现仪表空气 + 氮气一体化供给,整套分为空压机撬、仪表气撬、制氮撬及缓冲罐,整体撬装集成设计,设计使用寿命 20 年。可产出仪表空气(0.8MPaG,露点≤‑40℃),5~1500Nm³/h 氮气(纯度≥99.5%,常压露点≤‑70℃),支持≥8000h / 年连续运行;系统采用西门子 PLC 自动控制,触摸屏本地操作,配置 Modbus‑RTU 通讯,硬线 + RS485 双链路对接工厂 DCS,具备在线监测、故障报警、不合格氮气放空、分子筛自动压紧等功能,适配现场工况,满足化工液化装置的安全、稳定供气需求。

分离机制:利用碳分子筛对氧气(分子较小,扩散快)和氮气(分子较大,扩散慢)的吸附速率差异。氧气优先被吸附,气相中富集氮气,从而实现分离。变压吸附(PSA):通过加压吸附(氧气被吸附)和减压再生(释放氧气)的循环过程,结合双塔并联设计,实现连续产氮。智能化控制:软件自动切换吸附/再生周期,可调节纯度、流量,支持远程监控,自动化程度高(可无人值守)
解决方案

解决方案实现效果
配置多级精密过滤 + 微热 / 组合式干燥机组;过滤器采用进口滤芯;设置多重缓冲罐;分子筛自动压紧机构压缩空气含油≤0.01ppm,粉尘≤0.01μm,深度除水;抑制分子筛粉化,延长分子筛寿命,保障长期纯度稳定
PLC + 触摸屏本地控制;硬连线上传运行 / 故障信号;Modbus‑RTU(RS485)通讯;PT100 测温、4‑20mA 仪表输出;纯度、流量在线监测;不合格氮气声光报警 + 自动放空完整数据上传 DCS,远程启停;杜绝不合格氮气进入工艺管线,实现无人值守连续运行
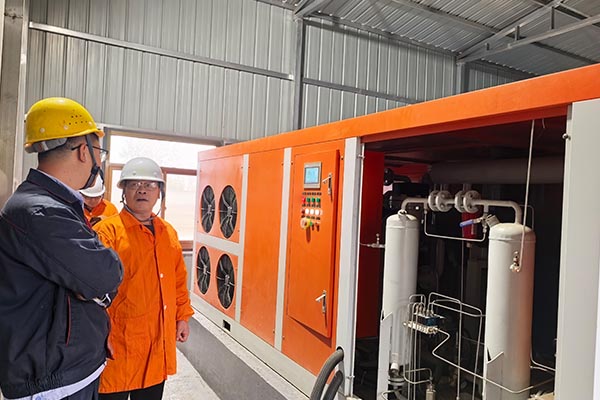
整机分模块撬装供货:空压机撬、仪表气撬、制氮撬、缓冲罐;出厂完成内部接线、管路组装测试,提供完整基础图、PID 图、接线原理图减少现场焊接、接线工作量,缩短现场安装调试周期,设备一致性高
设备按‑18℃~+45℃环境温度选型;压力容器按 GB150‑2011 制造带监检证书;安全阀、接地保护完整;电气 IP54 防护,TN‑S 接地系统;全套符合化工行业标准适应北方四季温差大工况;满足化工项目安全规范,整机设计寿命 20 年

技术原理

空气压缩

空压机将空气压缩,输送至空气缓冲罐稳压,消减气流脉动。

空气压缩

空气净化

压缩空气经过前置过滤器、精密过滤器除去油、尘,微热 / 组合式干燥机深度脱水,得到低露点、洁净压缩空气;洁净空气分为两路,一路作为仪表空气输出,一路供给制氮单元。

空气净化

变压吸附制氮(PSA)
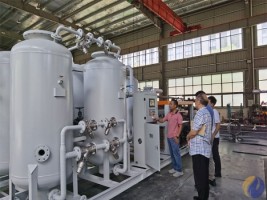
PLC 程序控制气动阀门切换,净化空气交替进入 A/B 吸附塔;碳分子筛优先吸附空气中 O₂、CO₂,N₂分子穿透吸附塔得到产品氮气;吸附饱和的塔体泄压,解析排出氧气实现分子筛再生,双塔交替完成连续产气。

变压吸附制氮(PSA)

产品输出

产出氮气进入氮气缓冲罐稳压,经粉尘过滤器,在线监测纯度、流量、露点;不合格氮气自动放空;合格氮气调压后对外输出。吸附塔配备分子筛自动压紧装置,降低气流冲刷带来的分子筛粉化。

产品输出

核心优势

一体化撬装集成

仪表风与制氮系统成套,模块化撬块出厂,减少现场安装工作量,整机设计寿命 20 年,压力容器具备监检证书。

一体化撬装集成

气体品质高且稳定

多级净化,仪表空气、氮气实现低露点、低油、低含尘;氮气常压露点≤‑70℃,CO₂≤30ppm,满足煤层气液化工艺严苛指标。

气体品质高且稳定

完备智能自控能力

PLC + 触摸屏操作,支持本地 + DCS 远程控制;硬线 + RS485 通讯双上传;在线监测纯度、流量、温度、露点;不合格氮气声光报警 + 自动放空,分子筛自动压紧。

完备智能自控能力

高连续运行可靠性

设备按年运行≥8000 小时设计;选用知名品牌空压机、电磁阀、PLC;完善的气密、耐压出厂检测,适配北方宽温域现场工况。

高连续运行可靠性

严苛工况适配能力

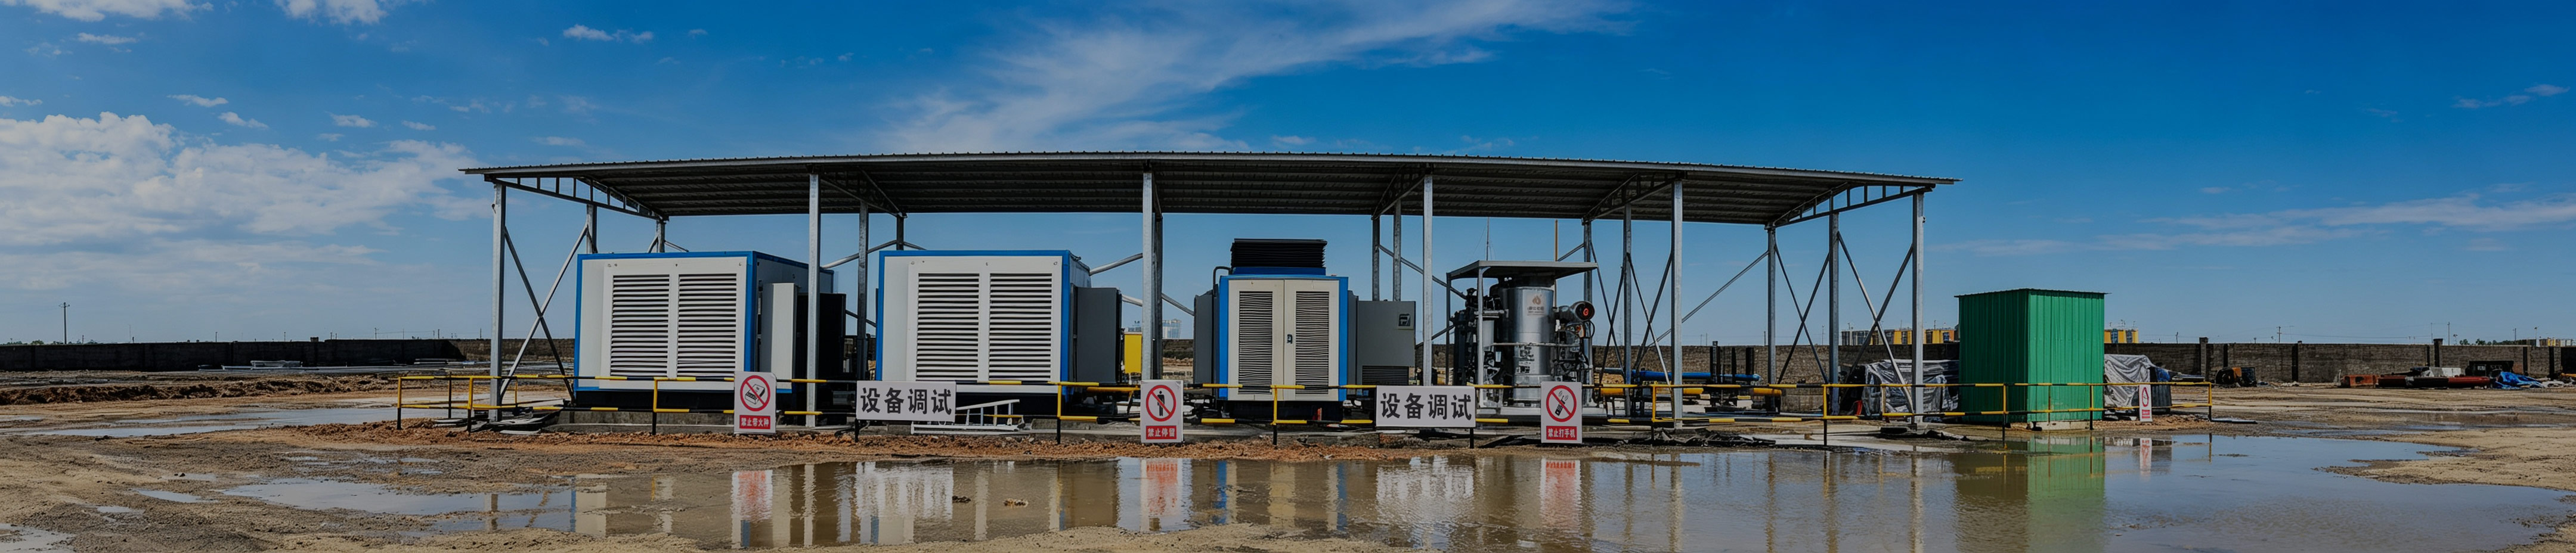
充分匹配北方高冻土、温差大、季风强的现场环境,循环水系统参数与项目公用工程精准匹配,水冷空压机系统满足项目循环水进 / 出口压力、温度、污垢系数要求

严苛工况适配能力

完整交付与服务保障

全套 PID、电气图纸、压力容器证书、原产地证明资料交付;质保期为到货 30 个月或调试合格 24 个月(先到为准),提供现场调试、操作培训、技术指导。

完整交付与服务保障

技术实力

标准遵循

标准遵循

设备制造执行 JB/T 6427‑2001 变压吸附制氮设备标准;压力容器执行 GB150‑2011 及 TSG21‑2016 规范;电气执行 GB/T52261‑2019 等国家及化工行业规范,焊接检测按 NB/T47013‑2015 执行。
出厂检测体系

出厂检测体系

设备出厂前完成阀门动作测试、安全阀校验、电气检测、仪表空气全指标测试、氮气全指标测试,全部合格方可出厂。
部件供应链管控

部件供应链管控

空压机选用英格索兰;PLC 采用西门子;电磁阀选用尼克森;过滤器采用进口滤芯。
项目工程能力

项目工程能力

具备整套空压‑净化‑制氮撬装工程化设计能力,可输出基础条件图、PID 图、外形图、电气原理图,适配煤化工、煤层气液化等大型工业项目。
工况定制化设计能力

工况定制化设计能力

可依据项目当地气象、公用工程参数做针对性定制设计,包含循环水参数匹配、法兰标准选型、环境温湿度、冻土及风载条件校核,设备接口直接匹配项目边界条件,降低现场设计变更与改造工作量。
售后体系

售后体系

提供现场安装指导、开机调试、操作人员免费培训;故障电话远程支持,可提供现场技术服务,支持两年备件清单报价。

优势对比

对比维度亿镨一体化撬装空压制氮系统传统分散采购制氮方案
供货模式空压机、净化、制氮、缓冲罐成套分撬出厂,内部管路接线厂内完成空压机、干燥机、制氮机分厂家采购,现场组装焊接接线
气体供给同时提供仪表空气 + 氮气两套介质,指标统一匹配项目要求仪表风、氮气两套独立系统,参数匹配协调难度大
自动化能力触摸屏本地操作;硬线 + Modbus‑RTU 双链路对接 DCS;露点、纯度、流量全参数上传,不合格氮气自动放空多厂家设备,通讯协议不统一,仅简单报警;很难完整接入 DCS,缺少放空保护逻辑
现场施工调试撬块就位后仅对接外部水、电、工艺管口,调试周期短大量现场配管接线,多厂家交叉协调,建设周期长,质量受施工水平影响
设备寿命与安全压力容器统一设计,整机 20 年设计寿命,全套监检证书,电气统一接地防护各设备设计年限不统一,压力容器证书分散,电气接地、防护需现场二次整改
资料交付成套交付 PID 图、基础图、电气图纸、压力容器监检证书、进口件原产地资料资料分散,各厂家各自提供,图纸版本多,整理工作量大
质保与服务统一乙方总负责,统一质保,统一调试培训;单点对接处理全部问题多家供应商,故障后责任划分复杂,协调难度高
适配场景煤化工、煤层气液化等大型连续化工装置中小简单工况,对自动化、成套性要求不高项目

FAQ

在标准工况下,整套设备可稳定实现-55℃~-70℃出口露点。实际露点指标受进气组分、运行压力、进气温度影响,我们会在方案设计阶段根据工况针对性优化。
设备规范运行、再生流程正常执行时,分子筛填料使用寿命可达2~5年。做好前端预处理、严格按照操作规程运维,能够进一步延长填料使用周期。
支持。双塔或多塔构型可实现一塔吸附、另一塔同步再生,保障系统24小时不间断运行,持续稳定供气,无需停机中断生产。
常规维护包含滤芯更换、阀门工况巡检、仪表定期校准以及整机例行检查。配套PLC控制系统具备运行监测与故障报警功能,有效降低人工运维压力。
可以。每套装置依据实际气体组分、处理流量、工作压力、环境温度以及现场条件专项设计,面向天然气、沼气、各类工业气体场景提供定制化脱水解决方案。

发送询价