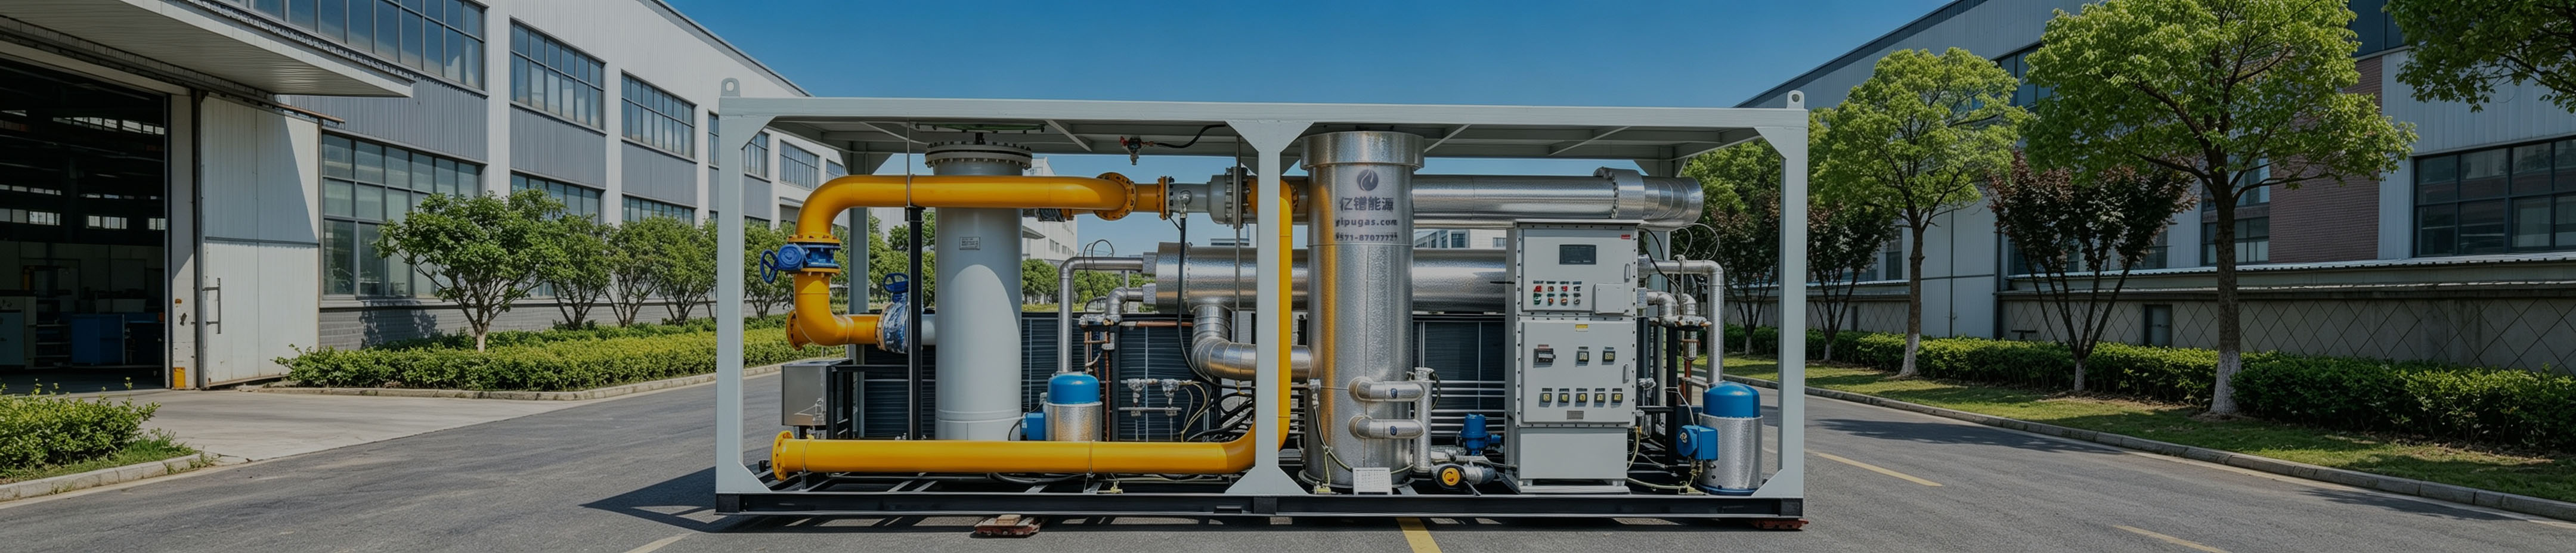
亿镨PSA制氮机如何成为石油化工行业首选?变压吸附制氮机撬装方案深度解析
一、市场痛点
石油化工行业对氮气的需求量与质量要求日益严苛。传统的液氮运输成本高、供应不稳定,而现场制氮已成为大型能源项目降低运营成本的关键手段。然而,许多企业在选择制氮设备时,常常面临三大难题:一是设备占地面积大,现场安装周期长,影响项目整体进度;二是气体纯度波动大,无法满足工艺要求的连续稳定性;三是自动化程度低,人工干预多,增加了运行风险与维护成本。尤其是煤层气液化、油田伴生气处理、炼化装置等场景,对制氮系统的可靠性、安全性与经济性提出了更高要求。找一套真正懂工艺、能撬装化交付、且具备长期稳定运行能力的石油化工制氮机,成为许多工程公司与终端用户的共同诉求。
二、装置流程
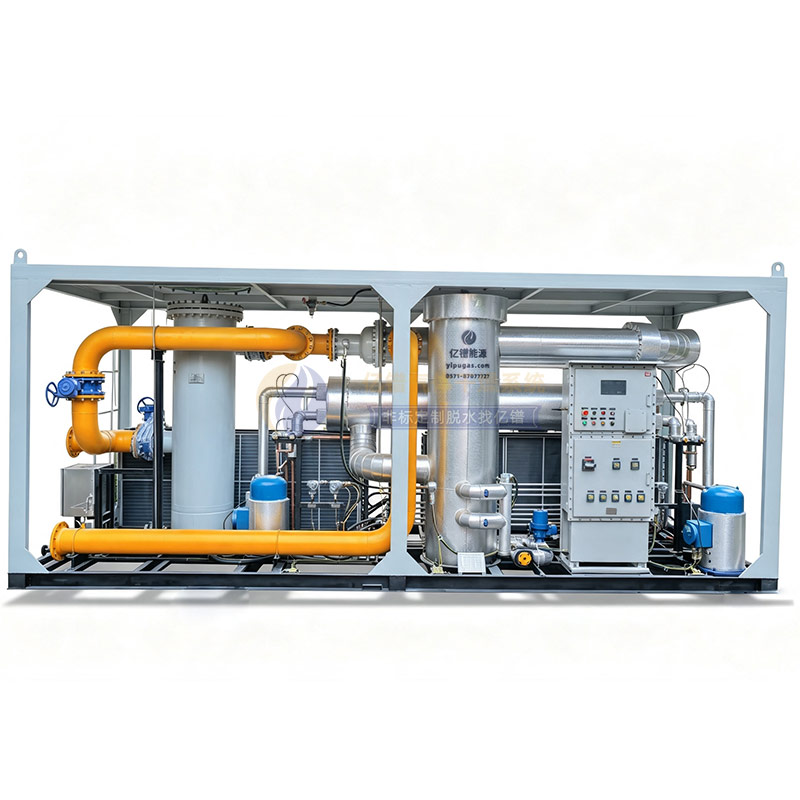
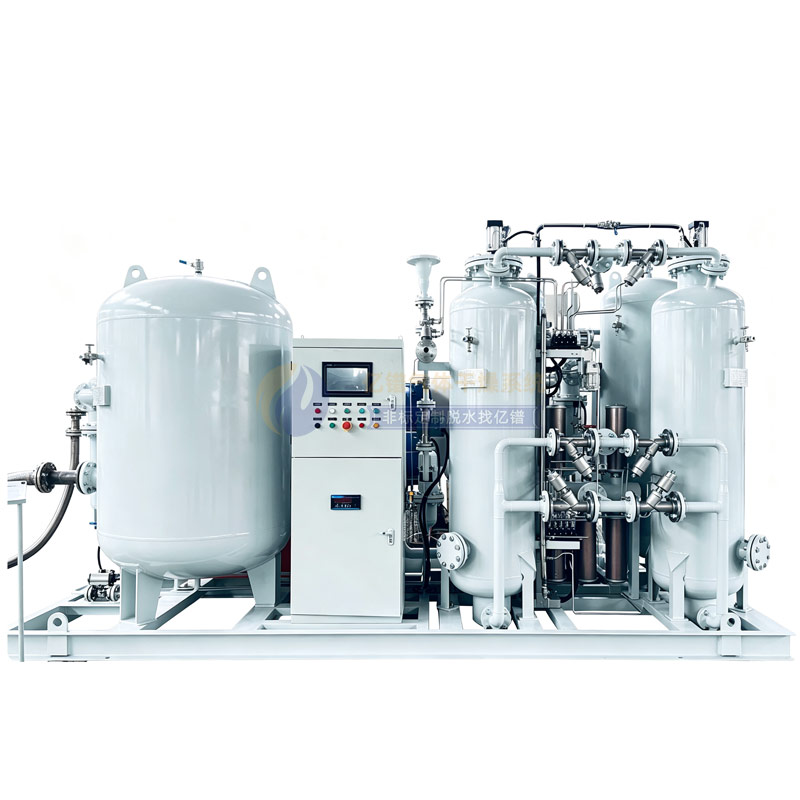
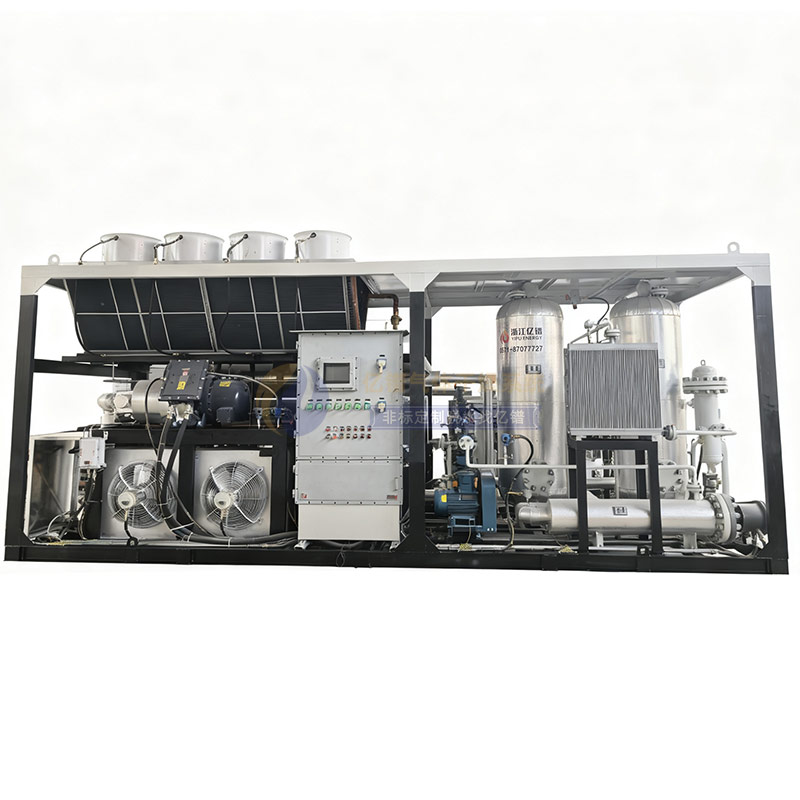
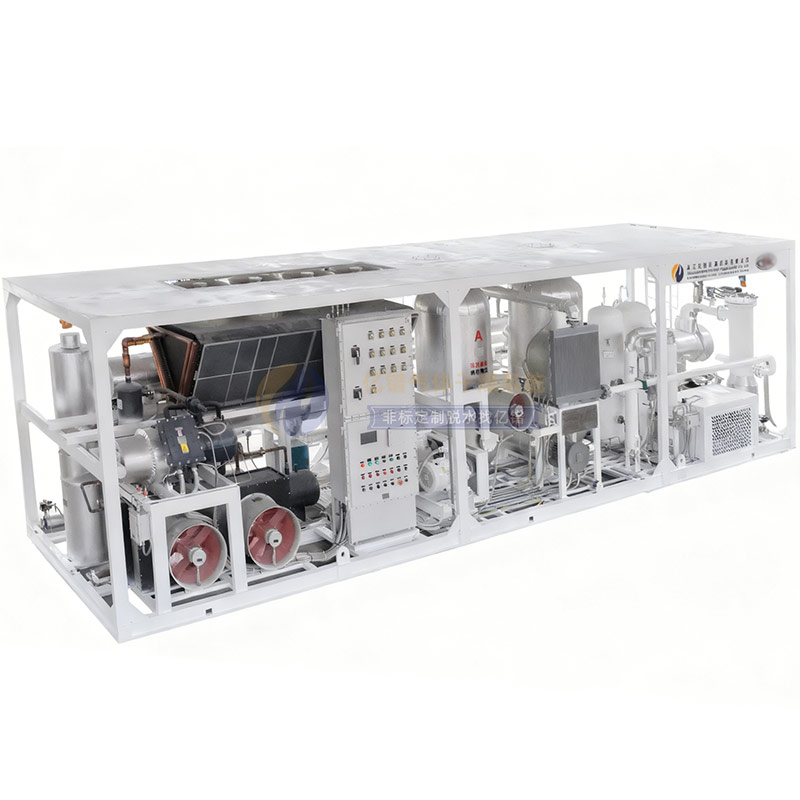
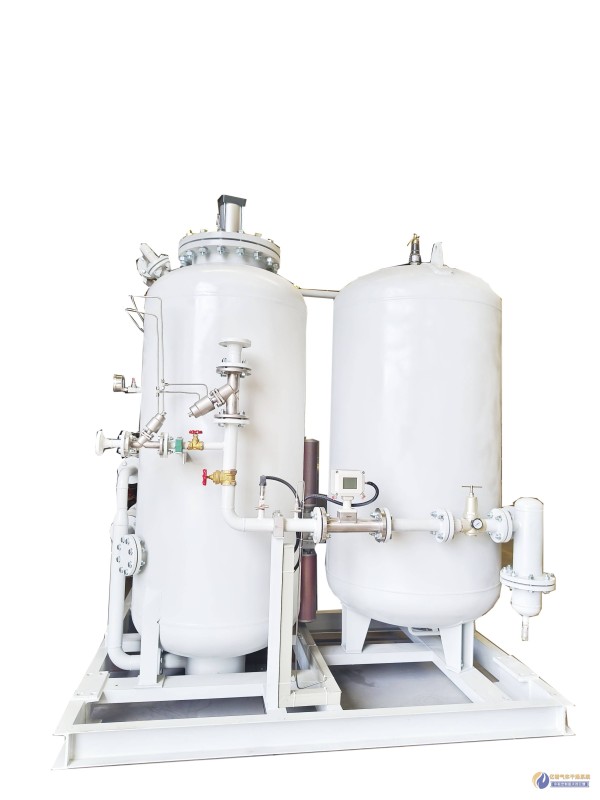
亿镨变压吸附制氮机以模块化撬装设计为核心,整套空压制氮系统由五个撬块及缓冲罐组成:三个空压机撬块(采用水冷螺杆压缩机)、一个仪表气撬块(含微热干燥机及过滤器)、一个制氮机撬块(集成组合式干燥机、制氮机及过滤器)以及一个2立方空气缓冲罐。原料空气经空压机压缩后进入空气缓冲罐,稳定压力后依次进入高效除油器、组合式干燥机与精过滤器,去除水、油、尘等杂质,得到洁净的压缩空气。净化后的空气分为两路:一路进入仪表气储罐,供现场气动仪表使用;另一路进入PSA制氮机组,通过气动阀自动切换,交替进入A或B吸附塔。塔内碳分子筛优先吸附氧气,氮气作为产品气从塔顶输出,进入氮气缓冲罐,再经粉尘过滤器、调压阀与节流阀,最终获得压力、流量稳定且纯度合格的氮气。整套流程由PLC自动控制,气动阀门切换精准,氮气纯度、流量、露点实时在线监测,不合格氮气自动声光报警并放空,确保装置始终在最佳工况下运行。
三、工作原理
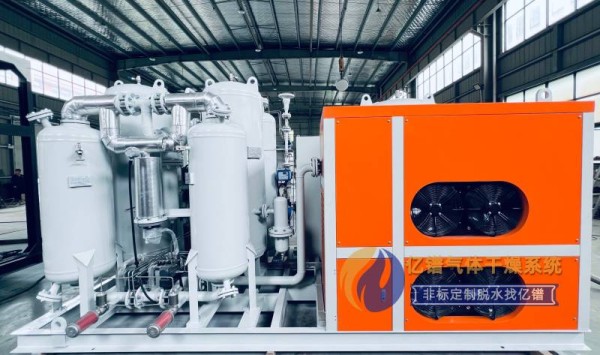
亿镨变压吸附制氮机(PSA制氮机)的核心原理是利用碳分子筛对空气中氧和氮的扩散速率差异实现分离。当压缩空气通过吸附塔时,直径较小的氧分子在压力作用下优先被碳分子筛微孔吸附,而直径较大的氮分子则从塔顶富集输出。吸附塔采用双塔交替工作:一塔在加压状态下吸附产氮,另一塔在减压状态下再生脱附氧气,通过PLC控制气动阀实现自动切换,保证连续稳定供应氮气。这一过程在常温下进行,无相变、无化学反应,能耗低、操作简单。亿镨在分子筛装填上采用专利的自动压紧装置,有效防止分子筛在长期运行中粉化与流化,延长吸附剂使用寿命。同时,特殊的气流分布设计保证了气体在塔内均匀流动,避免沟流与偏流,使氮气纯度长期稳定在99.9%以上。正是这一成熟可靠的变压吸附技术,让亿镨制氮机在石油化工领域备受信赖。
四、核心优势
亿镨PSA制氮机针对石油化工项目需求量身定制,具备五大核心优势。第一,撬装集成化设计:整套装置高度集成在五个撬块上,出厂前完成内部管线连接与测试,现场只需对接进出口、电源与公共工程,大幅缩短安装周期。项目位于山西晋城沁水,气候干燥多风、冬季寒冷,撬装设计使设备在工厂内即可完成调试,避免了恶劣天气对安装的影响。第二,节能降耗:水冷螺杆空压机配合高效干燥净化系统,比传统活塞机节能20%以上;变压吸附工艺常温运行,再生无需加热,综合运行成本显著低于液氮汽化方案。第三,智能控制:PLC自动控制实现无人值守,触摸屏直观显示吸附塔状态、氮气纯度与流量、露点等参数,支持Modbus RTU通讯,可无缝接入DCS系统,满足现代智能工厂需求。第四,高可靠性:关键阀门选用气动切断阀,电气元件选用知名品牌,所有压力容器按GB150制造并100%气密试验;分子筛自动压紧装置有效防止粉化,确保20年设计寿命。第五,完善售后:提供24个月质保,免费现场操作培训,技术人员支持指导安装与调试,遇到故障快速响应。这些优势使亿镨石油化工制氮机从众多竞品中脱颖而出,成为大型能源项目的优选方案。
五、技术实力
浙江亿镨能源科技有限公司具有深厚的变压吸附制氮技术积累,在石油化工、煤层气、天然气等领域拥有丰富业绩。公司严格执行国家及行业标准:设备制造与验收遵循JB/T6427-2001《变压吸附制氧、制氮设备》,压力容器按GB150-2011设计制造,焊接检测符合NB/T47013-2015,电气控制线路按GB/T52261-2019检测,油漆防护按JB/T4711-2003执行。所有设备出厂前均经过严格的性能测试,包括阀门动作测试、安全阀校验、氮气纯度与流量指标检测、电气绝缘测试等。依托专业的技术团队,亿镨可为客户提供定制化制氮解决方案,从工艺设计、设备选型、撬装集成到调试运维,一站式服务。以本次山西伟联能源60万Nm3/d煤层气液化项目为例,亿镨提供的YPN295-200+YB-510空压制氮系统,成套供应空压机、净化设备、PSA制氮机、缓冲罐及控制系统,充分展示了公司在大型撬装系统集成方面的综合实力。亿镨始终以技术研发为驱动,不断优化吸附工艺与设备结构,确保每一台亿镨制氮机都能在苛刻工况下稳定运行。
六、产品介绍
亿镨空压制氮系统(型号YPN295-200+YB-510)是专门为石油化工及能源工程设计的撬装式制氮设备。系统产氮气量200Nm3/h,纯度可根据用户需求定制(95%~99.999%),压力0.8MPa(G);同时副产仪表空气510Nm3/h,露点低至-40℃以下,含油量≤0.01mg/m3。整套系统由三台水冷螺杆空压机、微热再生干燥机、组合式干燥机、高效过滤器、PSA制氮主机、氮气缓冲罐、仪表气储罐及智能控制柜等组成。设备结构紧凑,占地面积小,撬块间通过法兰连接,现场安装便捷。控制柜集成触摸屏与PLC,实时显示制氮机氮气纯度、流量、露点等参数,支持远程DCS通讯。安全保护功能全面,包括超压保护、不合格氮气放空报警、分子筛自动压紧等。所有设备设计寿命20年,适用于室内安装,环境温度适应范围广(-18℃~38.6℃),完全满足山西晋城等高寒地区使用要求。亿镨变压吸附制氮机以高性价比、低维护成本、长使用寿命,成为替代液氮供气的理想选择。
七、技术指标
以下是亿镨YPN295-200+YB-510空压制氮系统的主要技术指标:
| 仪表空气 | 流量510Nm3/h,压力0.8MPa(G),常压露点≤-40℃,含油量≤0.01mg/m3。 |
|---|---|
| 氮气 | 流量200Nm3/h,纯度可达99.9%(根据需求定制),压力0.8MPa(G),常压露点≤-45℃。 |
| 控制系统 | PLC自动控制,触摸屏显示,Modbus RTU通讯接口,支持DCS远程启停。 |
| 电气参数 | AC380/220V 50Hz,TN-S接地系统,控制柜防护等级不低于IP54。 |
| 公用工程 | 循环水消耗约360L/min,冷却水压力0.25~0.45MPa。 |
| 设备寿命 | 设计使用年限20年。 |
| 执行标准 | JB/T6427-2001、GB150-2011、HG/T20592等。 |
以上数据经过实际项目验证,完全满足煤化工、石油化工、制药、电子等行业对高纯氮气的需求。