亿镨资讯中心

亿镨专注非标定制脱水

获取报价 >

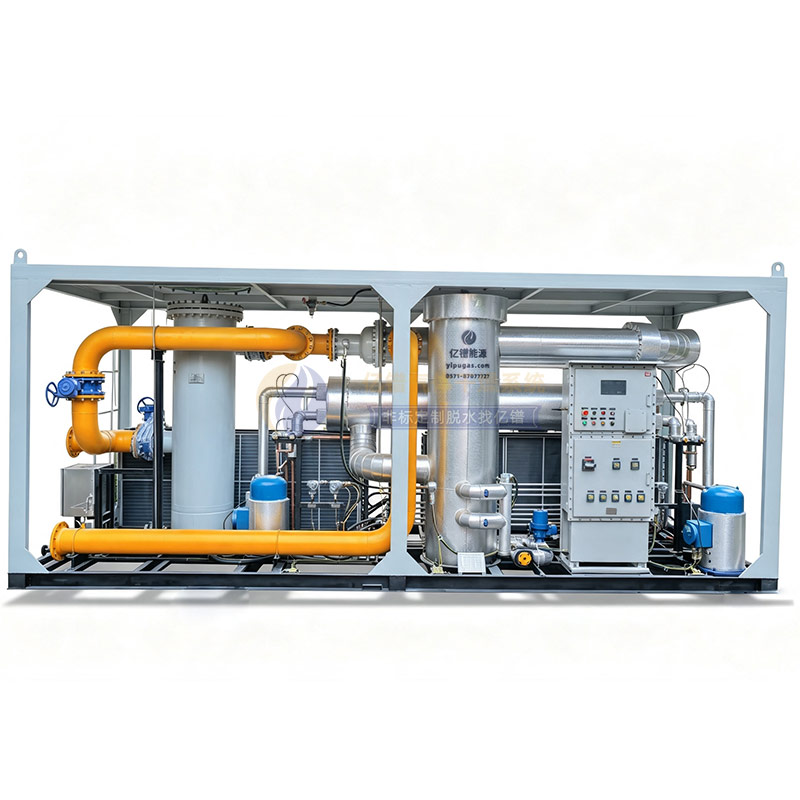
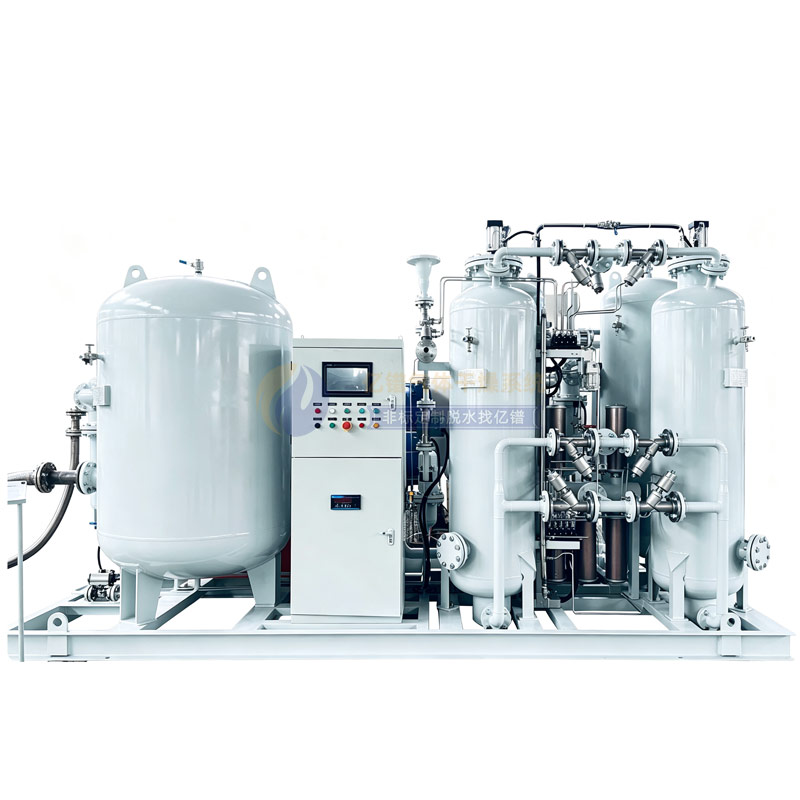
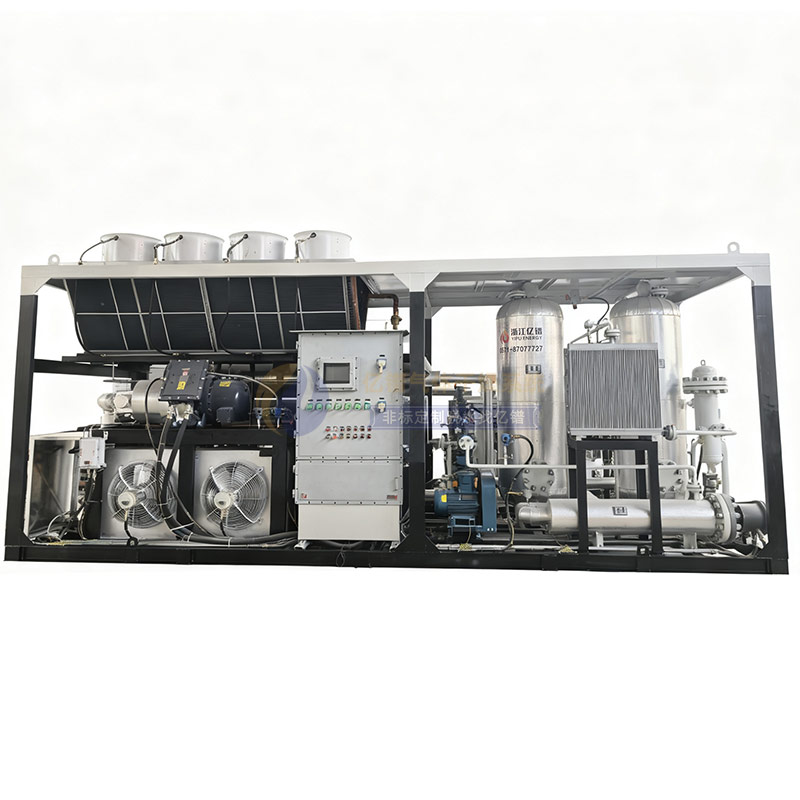
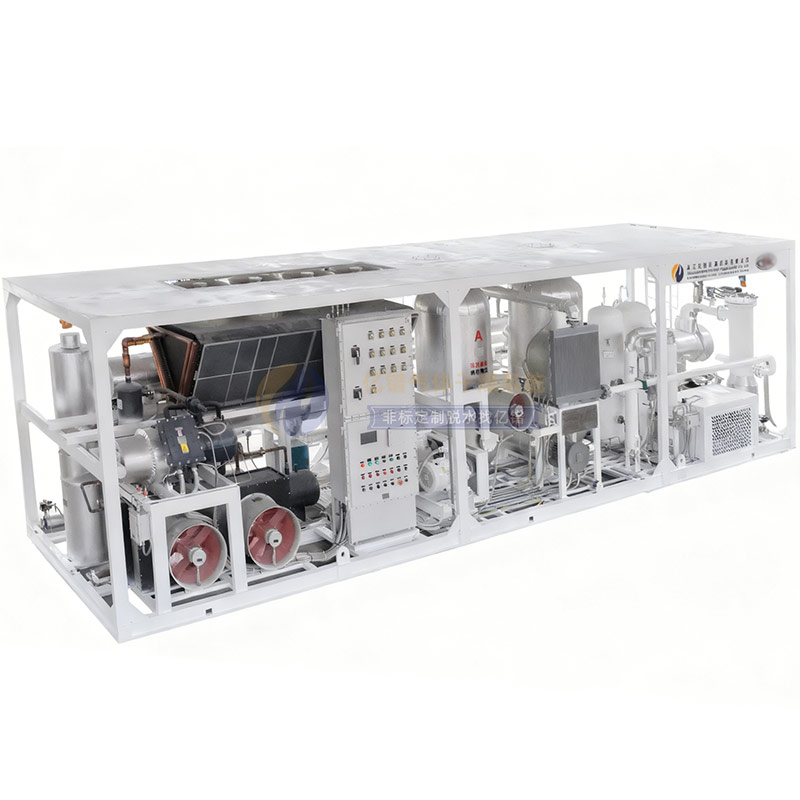
亿镨天然气脱水过滤系统与中石油华北油田合作案例
项目背景:

中石油华北油田某集气站面临天然气含水率高(饱和状态)、固体颗粒杂质超标等问题,影响下游管道输送和压缩机组运行安全。亿镨为其定制化开发智能脱水过滤一体化解决方案。

技术方案亮点:

三级处理工艺:

旋风分离→高效聚结过滤→分子筛深度脱水

集成AI控制系统自动调节处理参数

关键性能指标:

处理量:20万方/天

出口水露点:≤-40℃(原工况-15℃)

固体颗粒过滤精度:0.1μm

压损控制:<0.05MPa

实施成效:

脱水效率提升300%,年减少管道腐蚀维护费用280万元

过滤系统寿命延长至5年(原设备2年更换)

实现无人值守远程监控,人工巡检频次降低80%

行业示范价值:

该案例已成为中石油"智慧气田"建设标杆项目,后续在华北油田6个集气站推广复制。亿镨独创的"脱水-过滤-智能监控"模块化设计现已成为行业新标杆。

FAQ

多级撬装组合工艺。机械分离去除游离液滴、固体杂质,保护后端设备;冷凝脱水完成初步水汽析出;吸附干燥实现深度脱水,出气露点可达‑40℃~‑76℃,满足 CNG、LNG、管输、井口气干燥;智能再生自动切换吸附再生,闭式循环回用气体,降低损耗。普通管道输送可选用冷凝为主方案;CNG 加气站、LNG 前置、页岩气等高露点要求场景,建议使用全套工艺,可按气量、压力、进气含水量定制。
气源无油液污染前提下,分子筛使用寿命约3‑5 年。出口露点不达标、系统压降明显升高,即为需要检修更换信号。设备设有专用填料口,更换无需大量拆解管路。整机全自动运行,支持无人值守,日常只需巡检露点、压力、排污状态;易损件主要为滤芯、分子筛。
闭式循环再生,利用干燥后成品气再生,湿气体回收进系统,天然气损耗低于0.5%。能耗主要来自电加热器与冷却风机。对比三甘醇脱水,无需药剂采购与废液处理,无药剂跑冒滴漏,撬装占地小,操作简单,更适配加气站、中小型气田、煤层气场景,大处理量工况也可提供对应方案。
设备可户外撬装使用,寒冷地区配置防爆电伴热与管路防冻保温,规避冰堵。建议配套简易防雨保温棚,延长设备寿命。进气尽量减少液态水、油雾;高含水气源可强化前置分离单元;气源含硫化氢、重烃较高时,需提供气质报告做针对性工艺调整。
标配 PLC 触摸屏,预留通讯接口,可对接客户现有控制系统,可选配云平台,远程查看运行参数、故障报警,调整再生参数。整机自调试合格起质保 12 个月,滤芯、分子筛等易损件按配件质保;质保期非人为损坏免费更换配件。全国售后,24 小时技术响应,必要时 48 小时现场服务,质保期满提供终身技术支持与配件供应,可提供上门维保、人员培训服务。

发送询价