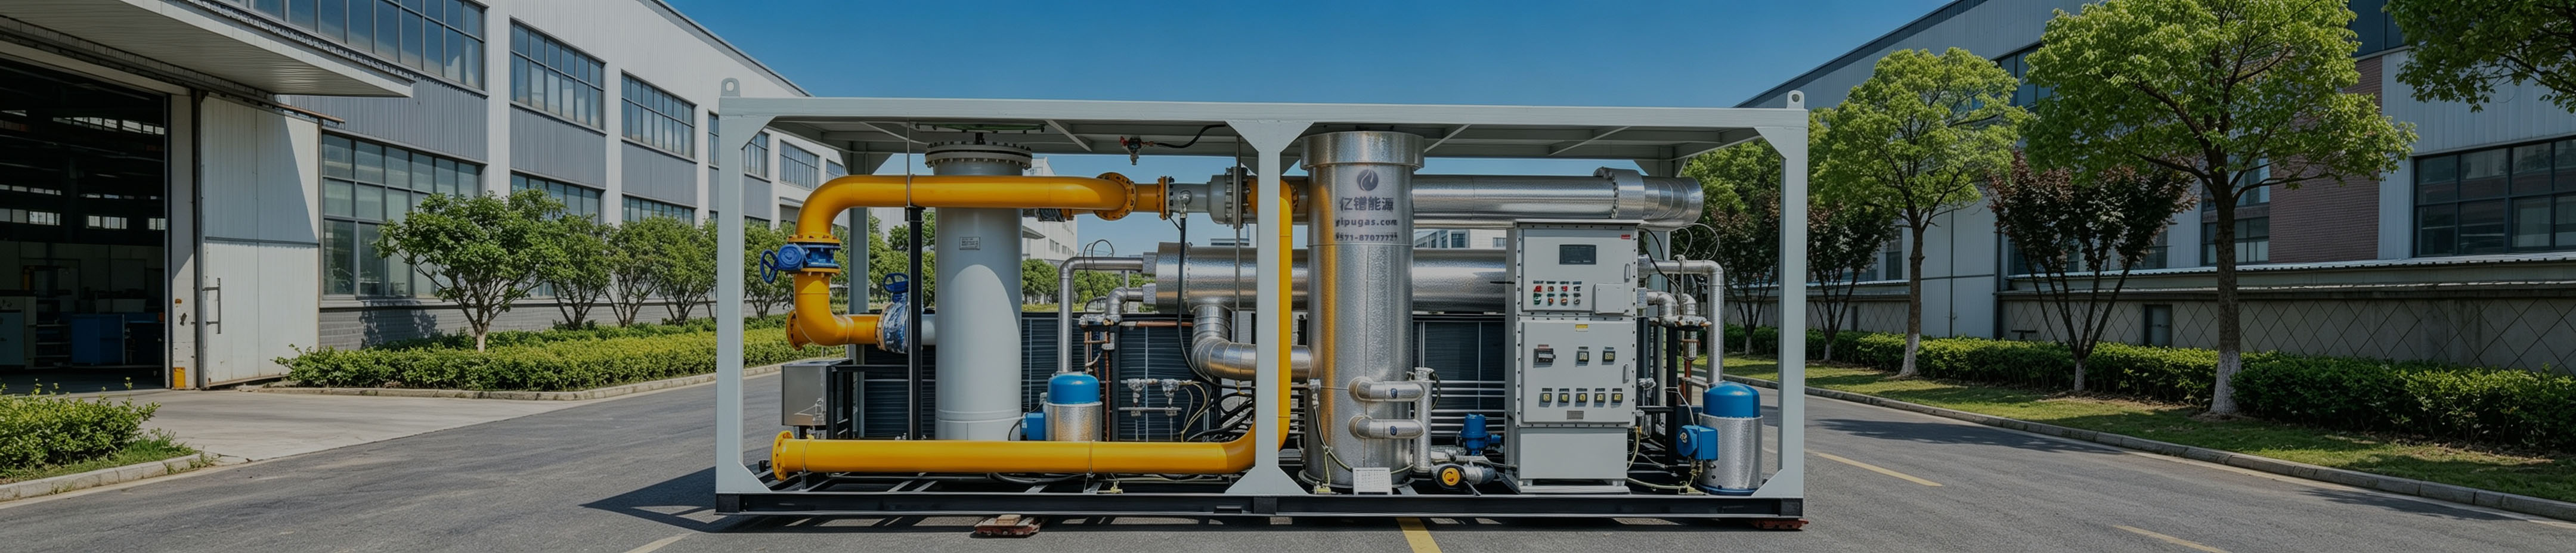
亿镨城市管网气脱水装置:26000方/天、1.5MPa全自动运行,让每一方管网气都干燥纯净
一、市场痛点
在天然气城市管网输送系统中,水分的危害常常被低估。城市管网气来源复杂,既有来自干气田的天然气,也有经过初步处理但仍含饱和水的伴生气、煤层气,甚至还有LNG气化后的气体。当这些气体进入城市管网时,如果含水量过高,就会在管道低洼处形成积液,不仅降低管道输送效率,还会引发水合物冻堵,尤其在冬季,阀门、调压器、计量仪表等关键设备极易被冰晶卡死,导致供气中断。更严重的是,水与天然气中的硫化氢、二氧化碳等酸性组分结合,会形成强腐蚀性酸液,加速管道和设备的腐蚀老化,带来安全隐患。
对于加气站和城市燃气公司而言,露点超标还会影响CNG、LNG的液化效率,甚至导致压缩机故障频发。传统脱水方式往往能耗高、再生不彻底,或者需要频繁更换吸附剂,运维成本居高不下。许多运行中的城市管网气脱水装置存在压力波动大、自动化程度低、需要人工24小时值守等问题。这些都迫切要求一套真正懂天然气、适应城市管网工况的深度脱水装备。
二、装置流程
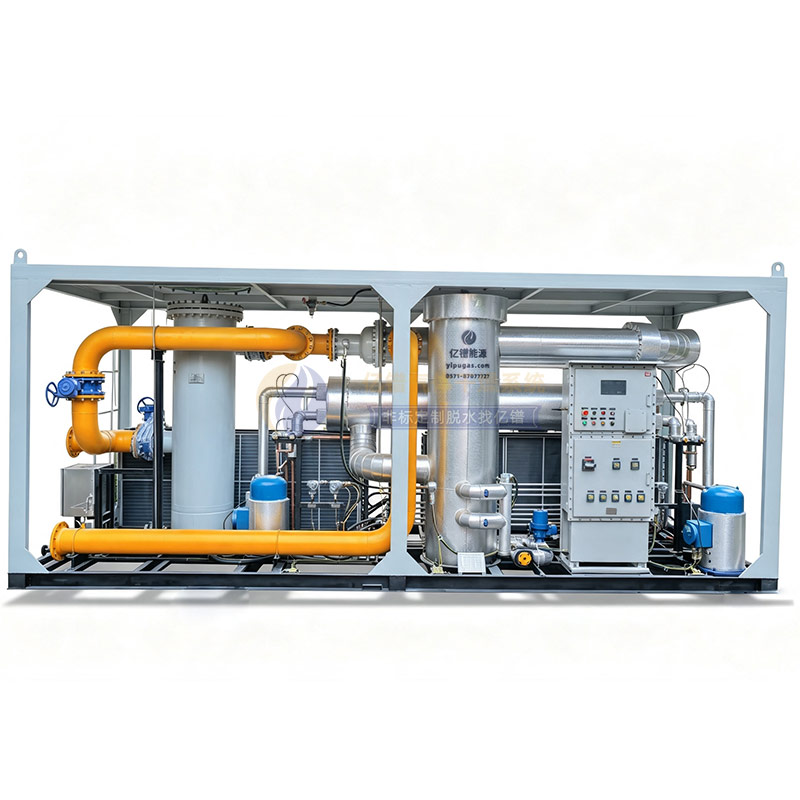
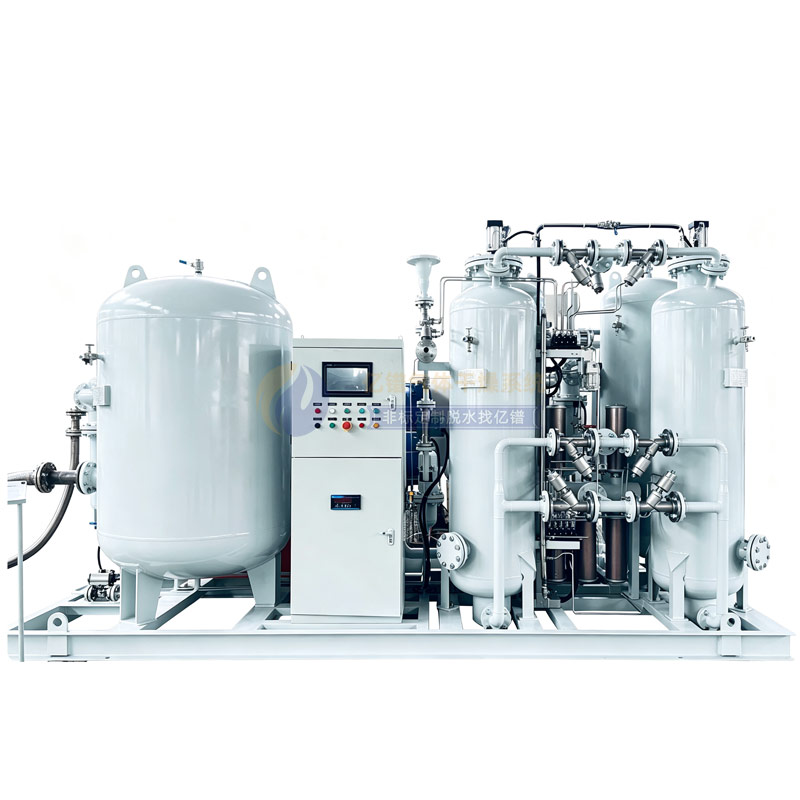
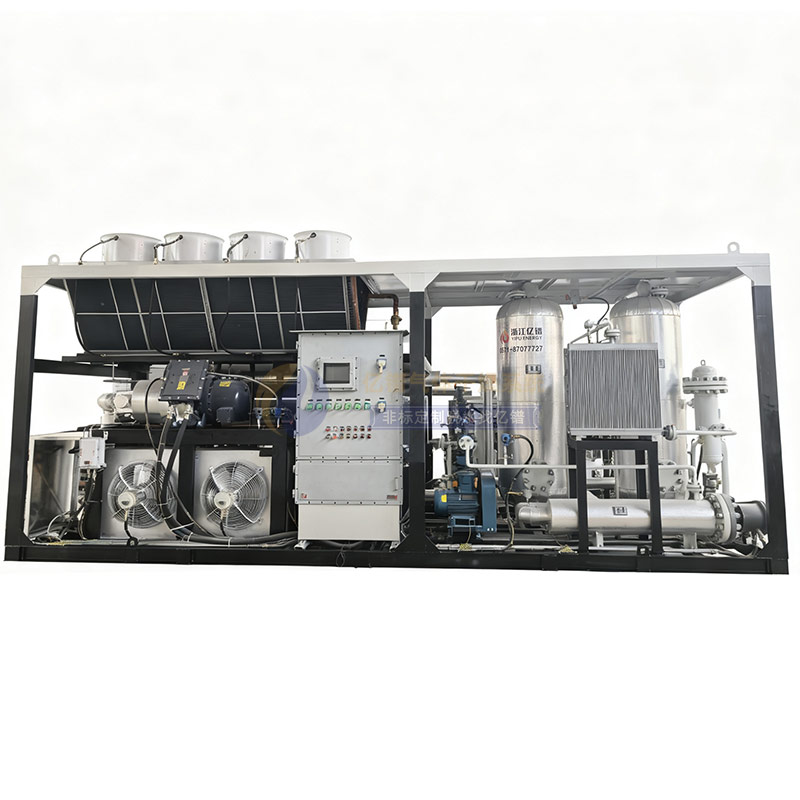
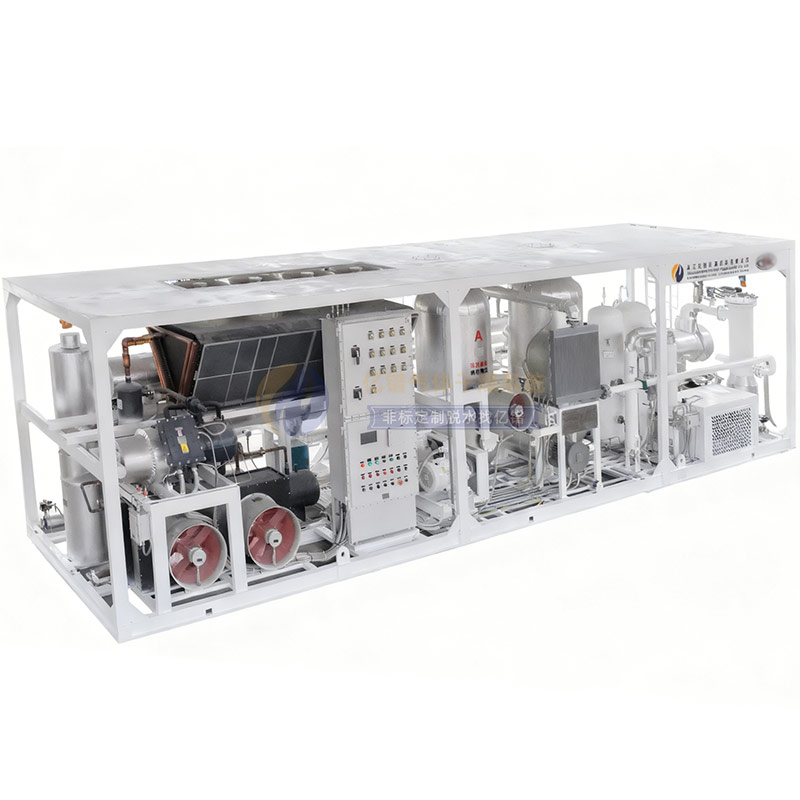
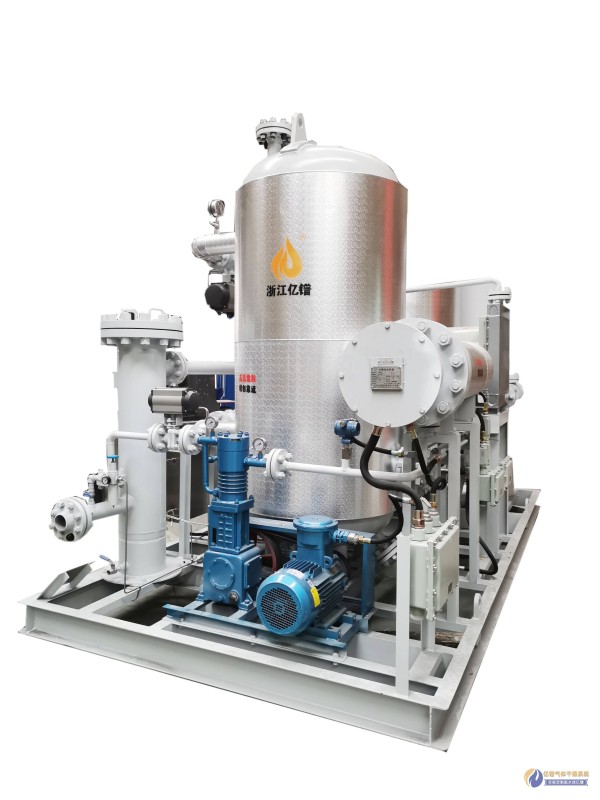
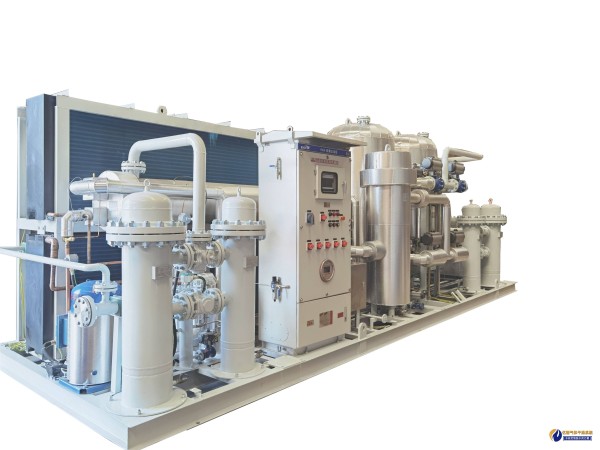
亿镨城市管网气脱水装置采用双塔交替吸附、等压半开式逆流再生流程。整套系统由气液分离器、分离过滤器、干燥塔A/B、粉尘过滤器、防爆增压机、防爆电加热器、冷却风机、PLC防爆控制柜及阀门管路等组成。
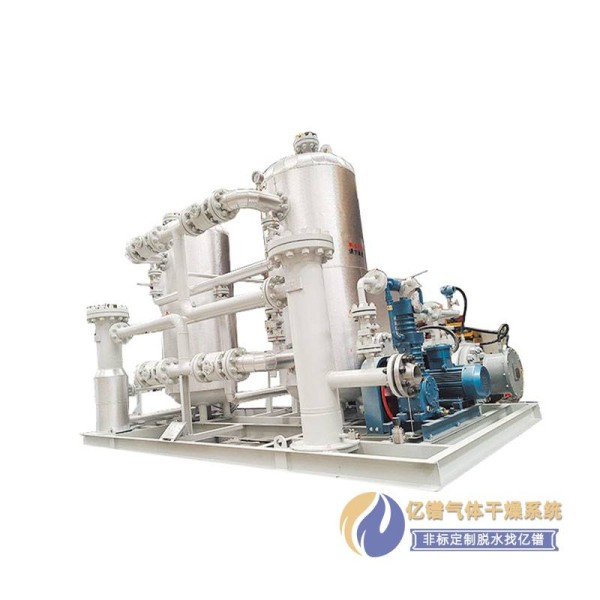
工艺流程分为吸附和再生两个主要阶段。吸附阶段,来流天然气首先进入气液分离器,除去游离态的水滴和液烃,然后经分离过滤器进一步脱除油雾和固体颗粒,洁净原料气从干燥塔A底部进入,向上通过分子筛床层。分子筛在低温高压条件下对水分子进行选择性吸附,干燥后的气体从塔顶流出,再经过粉尘过滤器拦截可能携带的吸附剂粉末,最终进入下游管网。与此同时,干燥塔B正处于再生或冷却阶段。
再生阶段采用等压半开式逆流再生。少量已干燥的天然气经增压机增压后,进入防爆电加热器加热到180℃左右,从再生塔顶部进入,自上而下流过分子筛床层。高温气体使分子筛吸附的水分脱附,携带水蒸气的再生气从塔底排出,进入冷却器降温,水蒸气冷凝成液态水后经自动排污阀排入贮液罐,分离后的天然气则返回吸附塔入口循环使用,实现零排放。再生结束后,冷吹处理可使塔内温度降至吸附要求,随后切换阀门,两塔角色互换,保证连续不间断供气。
三、工作原理
亿镨城市管网气脱水装置的核心是分子筛再生吸附脱水系统,其原理基于分子筛对水分子的强亲和力。在常温高压下,分子筛晶体结构中的空穴对水分子具有极强的吸附能力,而气体中的甲烷、乙烷等烃类分子因直径较大或极性较弱,无法进入分子筛的微孔,从而实现水分的深度脱除。当分子筛吸附饱和后,利用高温气体加热床层,提高水分子动能,使其挣脱分子筛的吸附力而脱附。装置的再生方式为等压半开式逆流再生,再生压力与工作压力接近,避免了频繁升降压带来的能耗和使用应力;逆流流动则保证再生出口端始终是相对干燥的气体,使床层底部(即吸附出口端)得到最彻底的再生,从而确保干燥后的露点稳定达到-40℃以下。
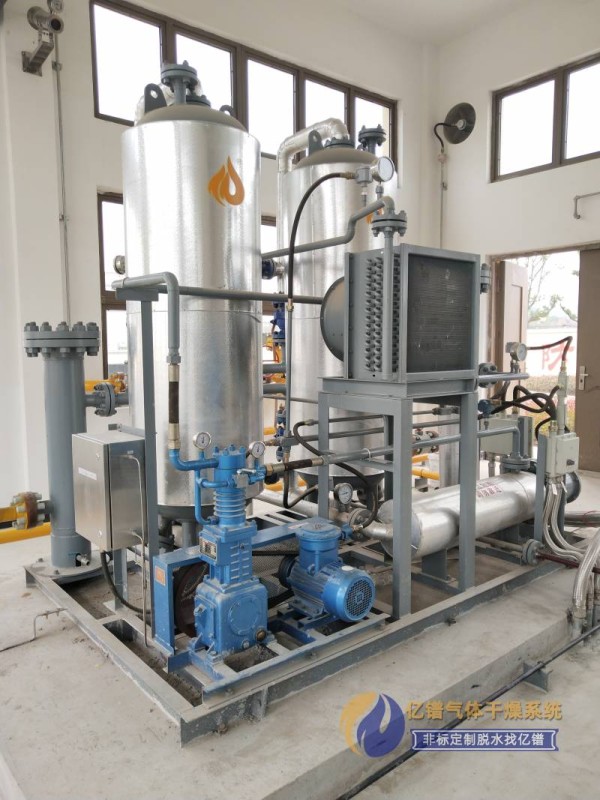
双塔结构设计确保一塔吸附、一塔再生或待机,通过PLC自动控制阀门切换,实现24小时连续运行。整个循环周期为12小时,其中再生周期不超过8小时并可调节,既保证了吸附效果,又兼顾了能源利用率。
四、核心优势
亿镨城市管网气脱水装置拥有多项核心优势,真正解决用户急难愁盼的问题。
首先是深度脱水能力:采用优质分子筛吸附剂,处理量达到1100Nm³/h(1.2MPa工况,折合26000方/天),排气露点可低至-40℃@1.2MPa,完全满足GB17820-2018《天然气》中商品气的水露点指标要求。
其次是零排放节能设计:半开式逆流再生工艺不排放天然气,所有再生气经冷却分离后回收入口,无成品气损耗,相比传统放空式再生可节约大量天然气。同时,加热器具有温度超高断电保护及温度落低自动通电功能,确保再生温度精准控制,综合能耗大幅降低。
第三个优势是高度自动化。整套装置采用西门子SMART-200 PLC控制,配合昆仑通态触摸屏,实现一键启动、自动运行、自动排污。设备能实时监测加热器、增压机、冷却风机的工作状态,用户可根据现场环境调整运行参数。并预留了通信接口和远程启停接口,支持Modbus RTU协议,可无缝接入SCADA系统,真正实现无人值守。
第四个优势是安全可靠。装置防爆等级为ExdⅡBT4,所有电气部件均为防爆型。电加热器内置多重温度保护,包括三重超温断电保护,防止干烧。增压机与冷却风机有过载停机保护。再生压力变送器实时监测系统压力,保护关键部件。设备按照GB150-2024和TSG 21-2016标准设计制造,压力容器的安全性有充分保障。
第五个优势是撬装集成、安装便捷。整机撬装,所有管口和电缆均接至撬边,现场只需连接进出口和电源即可投运,大大缩短施工周期。过滤器采用法兰结构,更换滤芯无需拆卸管路。吸附塔设有装料口和卸料口,换分子筛时不需拆卸任何管道,维护方便省力。
五、技术实力
亿镨能源长期专注于天然气脱水领域,拥有深厚的分子筛再生吸附脱水系统研发经验。公司技术团队深度掌握天然气脱水工艺、压力容器设计、自动控制系统的核心技术。亿镨城市管网气脱水装置严格遵循SY/T 0076-2023《天然气脱水设计规范》、GB150-2024《压力容器》、TSG 21-2016等国家和行业标准,从设计、制造到检验全流程受控。
在关键部件选型上,我们精益求精:干燥塔采用优质碳钢或不锈钢并做防腐处理,进出料口为平铺式扩散结构,有效减轻气体对分子筛的冲击,延长吸附剂寿命。吸附剂采用亿镨定制分子筛,吸附容量大、强度高,设计使用寿命超过20000小时。阀门选用耐高温球阀,密封可靠。仪表采用虹润、上润等国内一线品牌,确保测量精准。
公司配备了专业的生产线和检测设备,压力容器均持有特种设备制造许可证。每一台亿镨城市管网气脱水装置出厂前都要经过严格的压力试验、气密试验和性能测试,确保现场一次投运成功。同时,我们提供完善的售后服务,包括技术咨询、安装指导、调试培训和质保期内免费维护。
六、产品介绍
亿镨城市管网气脱水装置是专为城市燃气管网、加气站、LNG/CNG母站等场景设计的深度脱水设备。它同样适用于LNG加气站干燥脱水系统、CNG加气站干燥脱水系统,以及油田井口气干燥脱水系统、伴生气脱水装置、煤层气脱水装置等多种场合。针对不同进气条件,我们可定制不同处理量、不同压力等级的天然气脱水装置、天然气脱水设备或天然气脱水橇。
本产品型号为YNG4-1100-1.0-1.2-AM,处理量1100Nm³/h(1.2MPa),工作压力1.0-1.2MPa,设计压力1.5MPa,采用分子筛吸附脱水工艺,双塔交替连续运行。进气含水饱和度低至10℃@1.2MPa,排气露点≤-40℃@1.2MPa。设备压降≤50kPa,不会影响下游管网压力。功率≤25kW,电源为AC380V/50Hz,可适应大多数城市燃气站场的配电条件。
整机结构为撬装,外形尺寸3200×2100×2600mm,占用空间小。撬内集成全部管线、阀门、仪表和电控系统,运输方便,吊装就位后可快速投入使用。设备外观采用压花铝板保温外壳,美观耐用,且能在恶劣环境下长期稳定运行。
技术指标
| - 设备型号 | YNG4-1100-1.0-1.2-AM |
|---|---|
| - 工作介质 | 城市管网天然气 |
| - 处理量 | 1100Nm³/h@1.2MPa(折算26000方/天) |
| - 工作压力 | 1.0-1.2MPa;设计压力:1.5MPa |
| - 工作温度 | 35℃;排气温度:环境温度+15℃ |
| - 进气含水量 | 10℃@1.2MPa(即水露点低于10℃) |
| - 排气露点 | ≤-40℃@1.2MPa |
| - 脱水方式 | 吸附脱水(分子筛) |
| - 工作方式 | 双塔交替、连续运行 |
| - 再生方式 | 等压半开式逆流再生 |
| - 再生温度 | 180℃;冷却方式:风冷 |
| - 吸附剂 | 分子筛(亿镨定制) |
| - 设备压降 | ≤50kPa |
| - 工作周期 | 12h;再生周期:≤8h(可调) |
| - 进出口管径 | 法兰WN40(A)-16RF |
| - 防爆等级 | ExdⅡBT4 |
| - 设备功率 | ≤25kW |
| - 电源 | AC380V/50Hz |
| - 结构形式 | 整机撬装 |
| - 外形尺寸 | 约3200×2100×2600mm |
| - 控制方式 | PLC自动控制;排污方式:自动排污 |
| 公用工程要求 | 电源380V/50Hz;仪表气0.6~0.8MPaG(可选)。 |
装置设计严格遵守下列标准:
- GB12241-2021《安全阀》
- GB17820-2018《天然气》
- GB/T8163-2018《输送流体用无缝钢管》
- GB150-2024《压力容器》
- TSG 21-2016《固定式压力容器安全技术监察规程》 - GB3836.1-2021《爆炸环境用防爆电气设备通用要求》 - SY/T 0076-2023《天然气脱水设计规范》 - GB50156-2021《汽车加油加气站设计与施工规范》 - GB50183-2020《石油天然气工程设计防火规范》 - GB50058-2014《爆炸和火灾危险环境电力装置设计规范》