| 问题 | 解决方案 |
|---|---|
| 天然气中含水形成水合物堵塞管道和阀门 | 采用3A分子筛吸附脱水,出口常压露点≤-76℃,从源头脱除水分 |
| 传统甘醇法脱水露点仅达-40℃,无法满足深冷工艺 | 分子筛深度脱水,露点可达-76℃以下,满足LNG液化及深冷分离要求 |
| 分子筛再生时重烃积聚导致脱水效果下降 | 采用等压半开式逆流加热再生工艺,脱除水分同时解吸重烃,维持分子筛活性 |
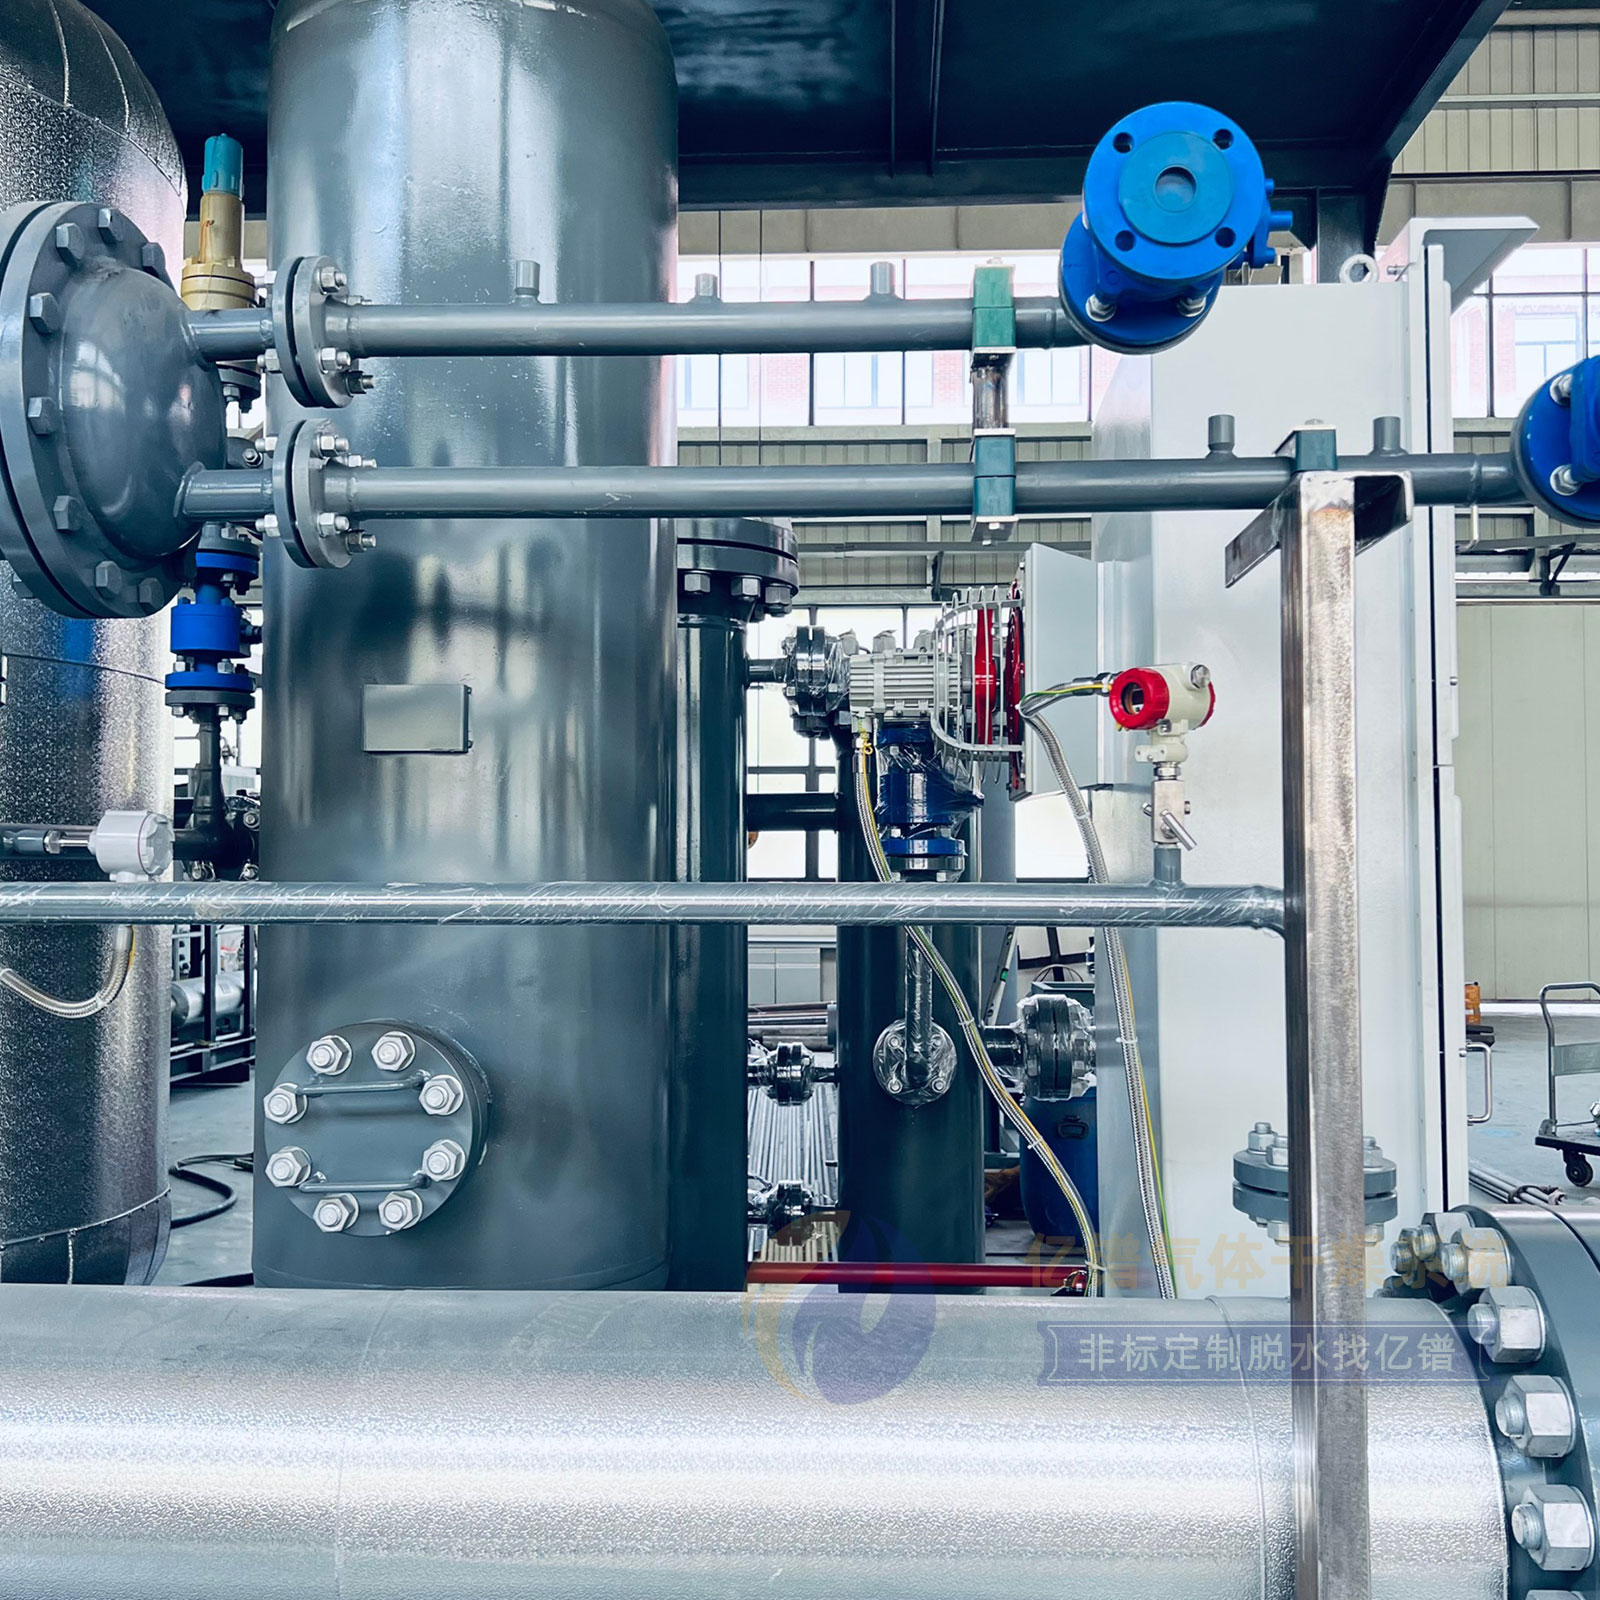
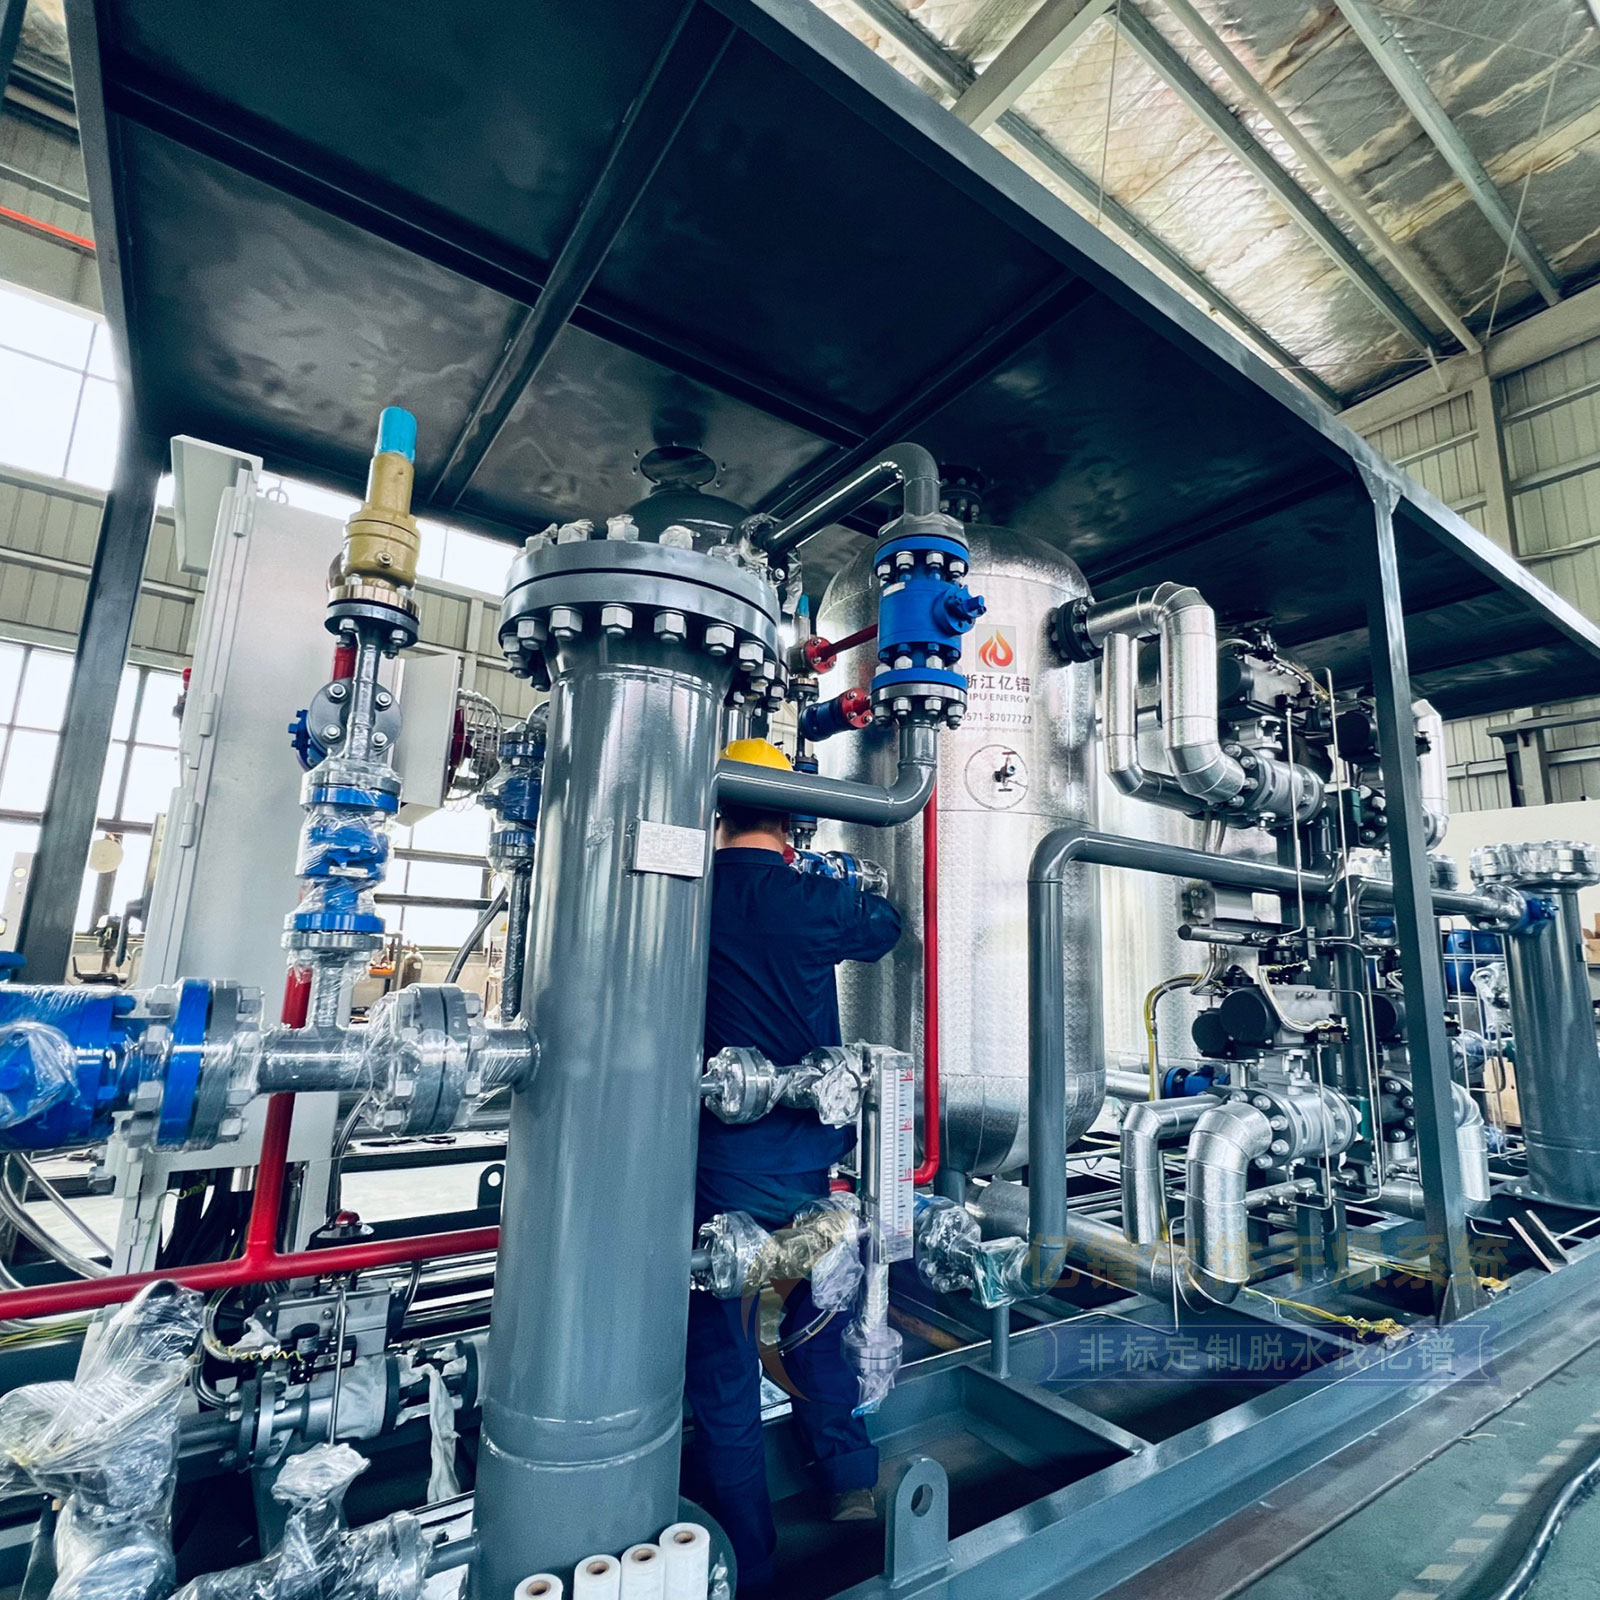
| 吸附剂易受游离态油水及大颗粒杂质污染 | 配置气液分离器、前置过滤器、粉尘过滤器三级净化,保护分子筛 |
| 双塔切换时输出气体压力波动影响下游设备 | 平铺式扩散结构进排口,减轻气体冲击,输出气体平稳无压力波动 |
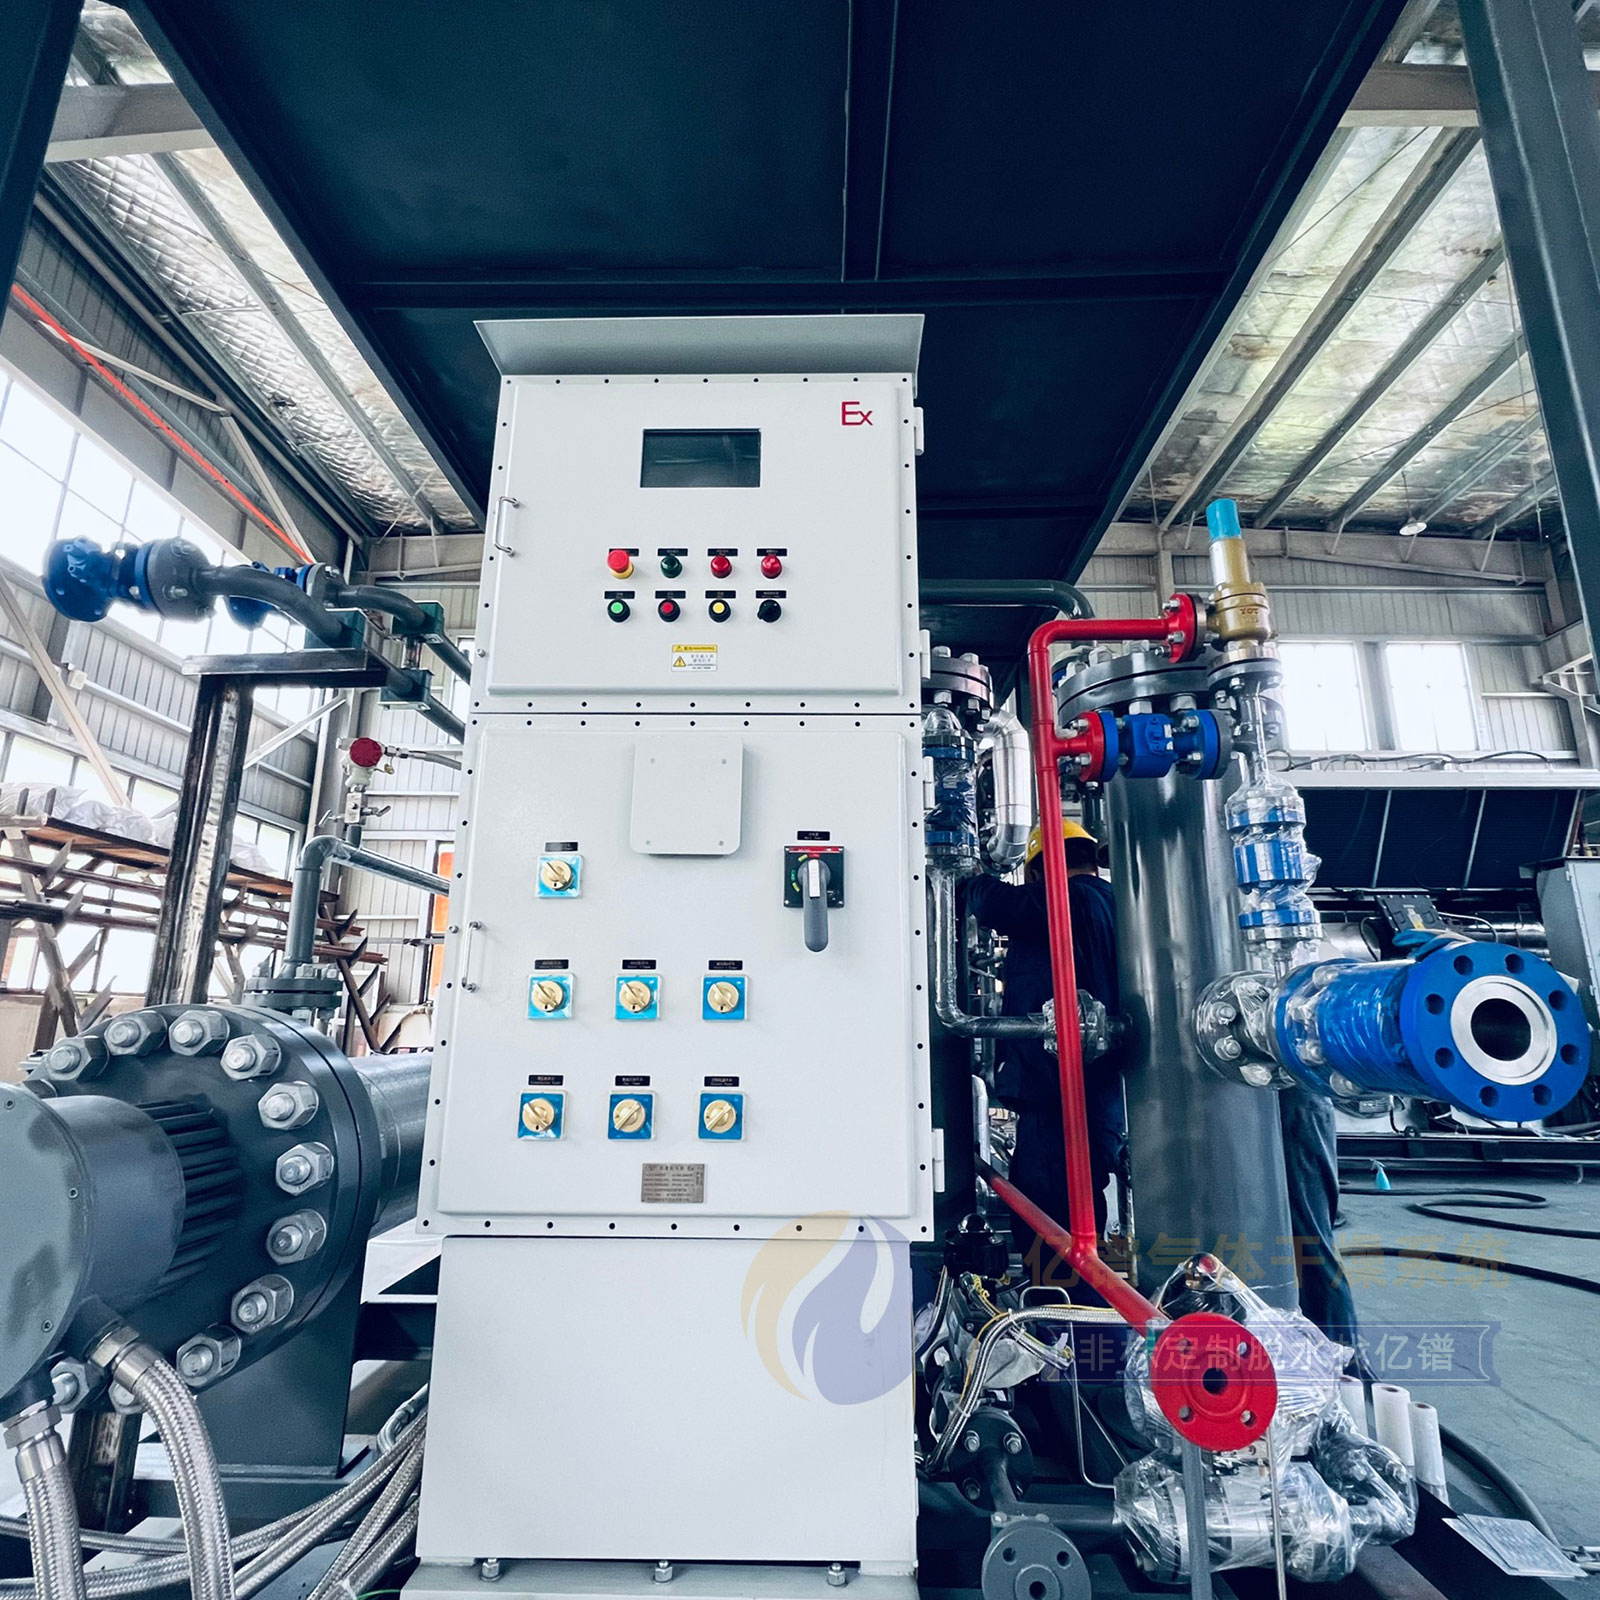
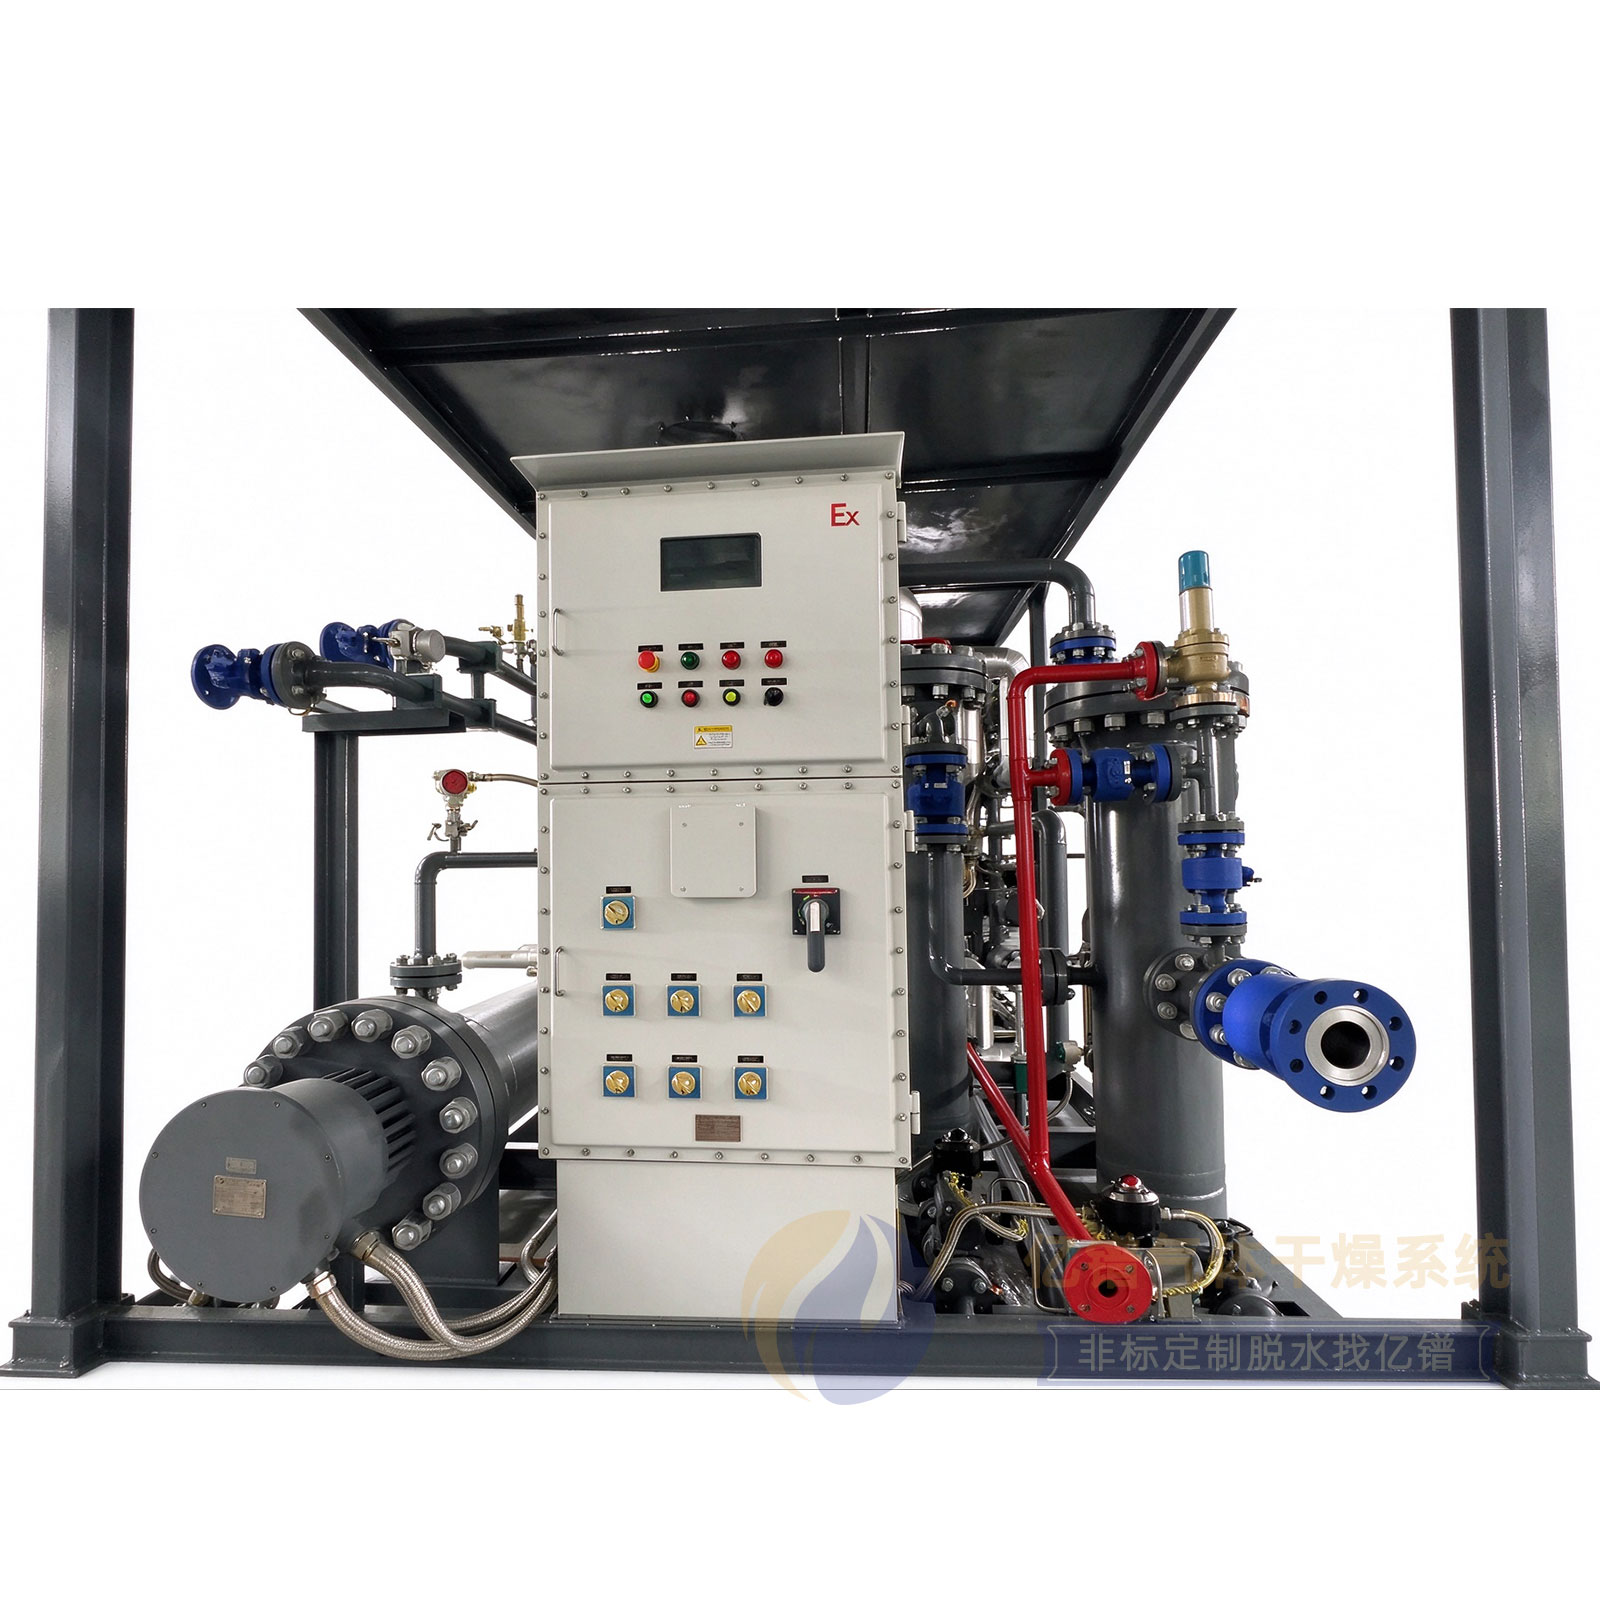
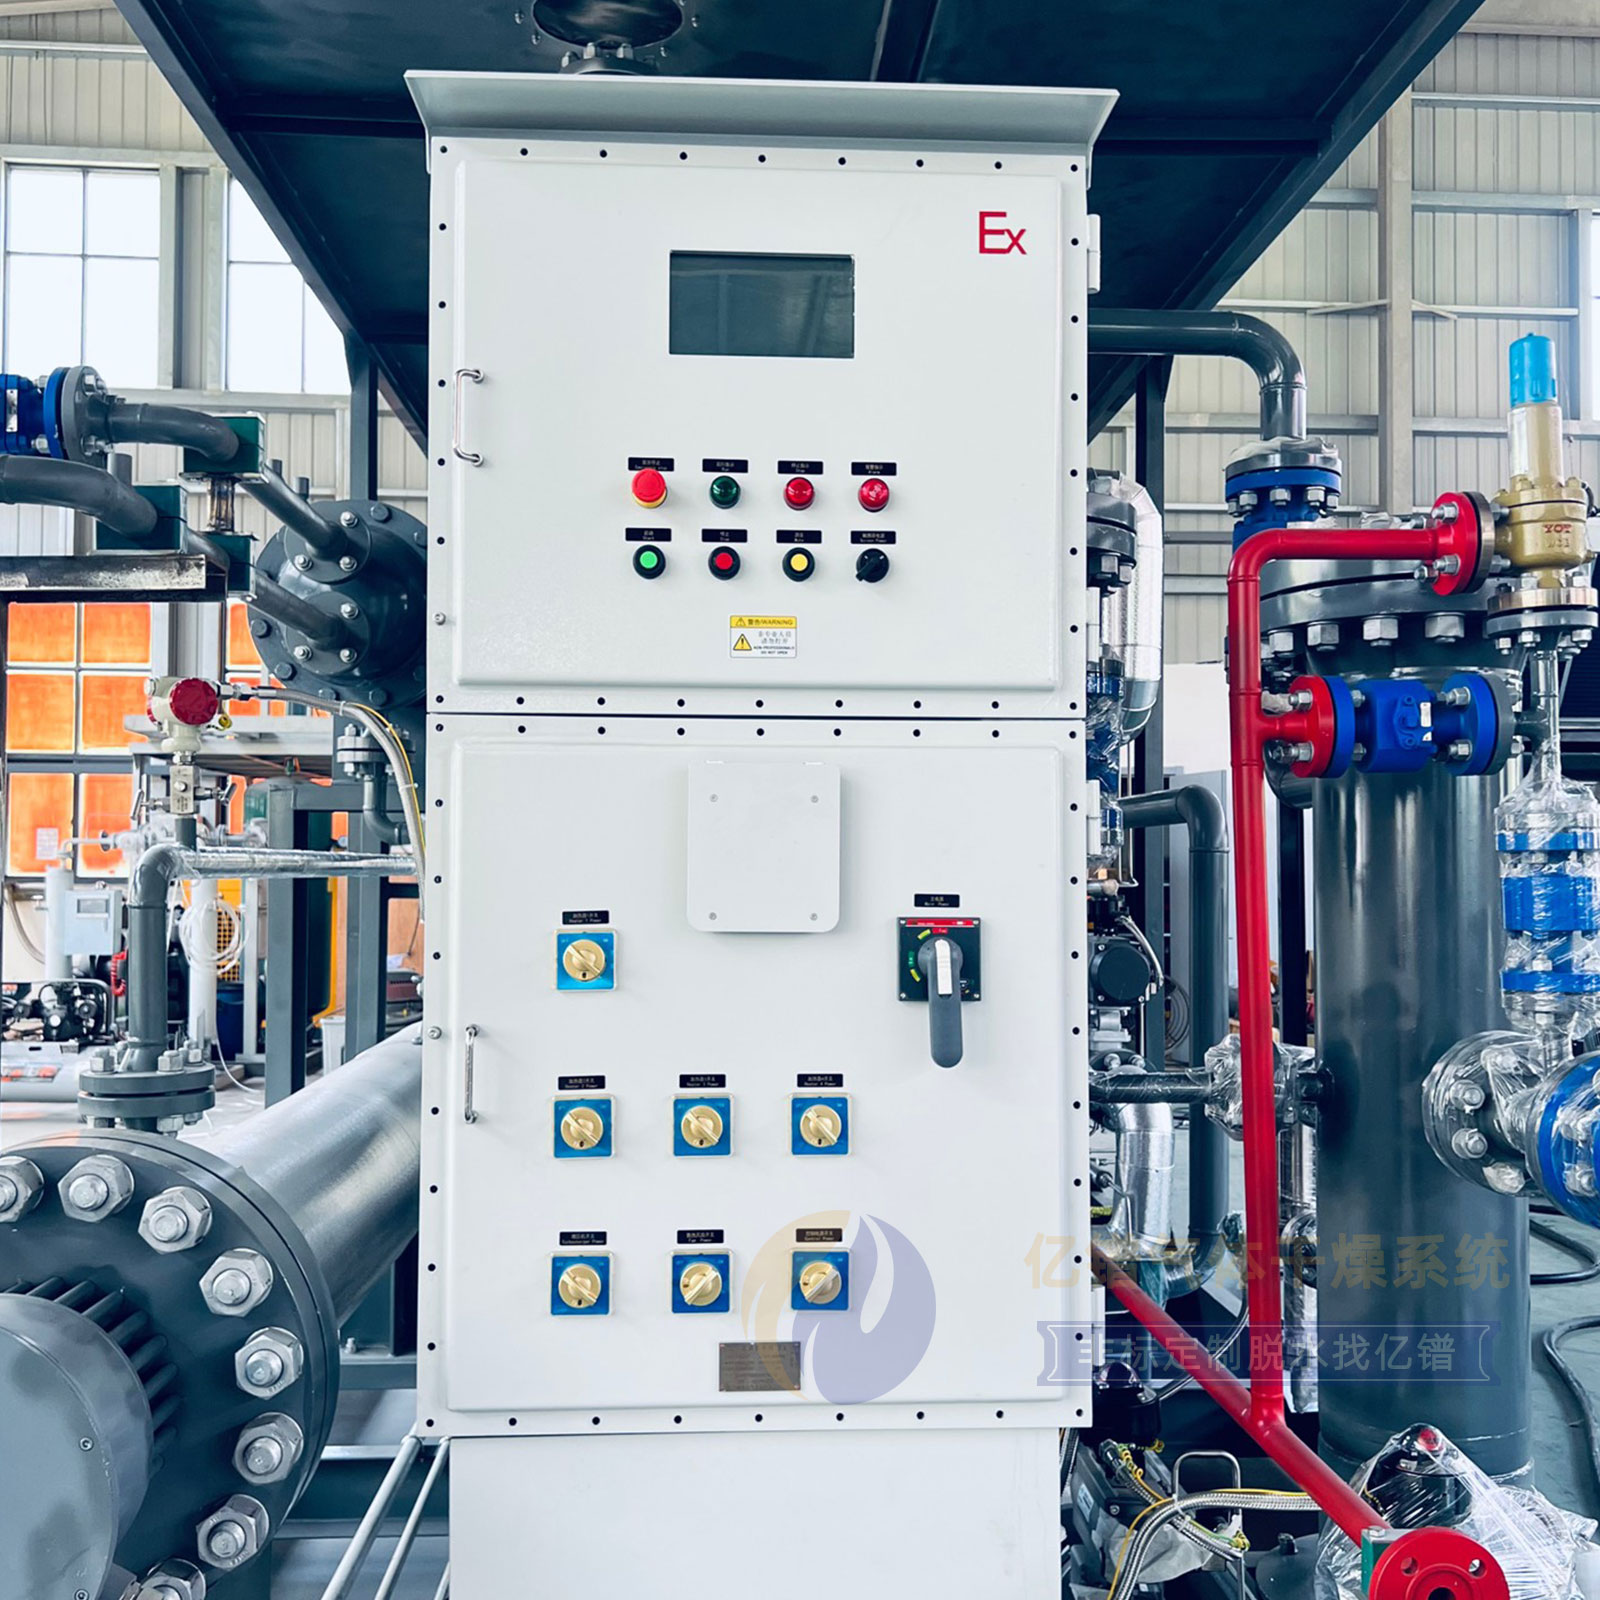
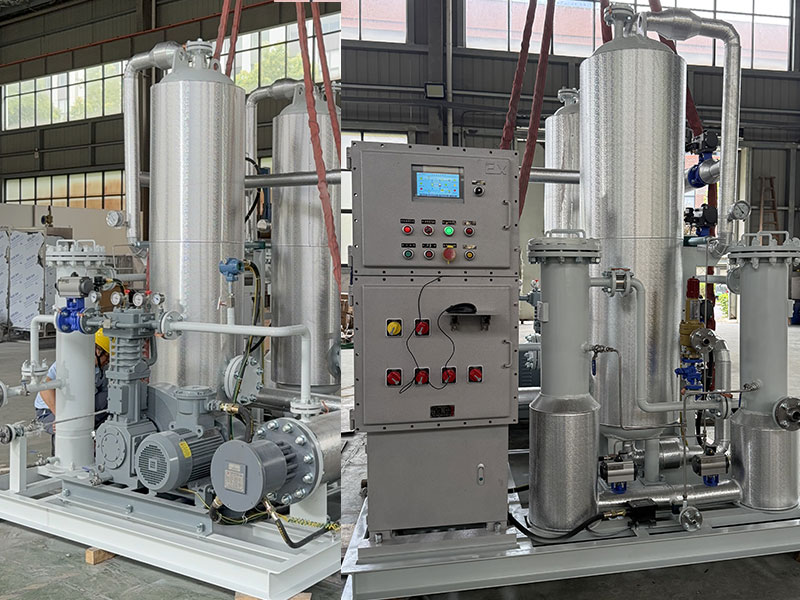
| 再生过程需人工干预,操作复杂 | 防爆PLC自动控制,自动切换阀门、自动再生、自动启停增压机 |
| 再生气排放造成天然气损耗和环境污染 | 半开式循环再生,再生气冷却分离后回收至吸附塔入口,成品气损耗少 |
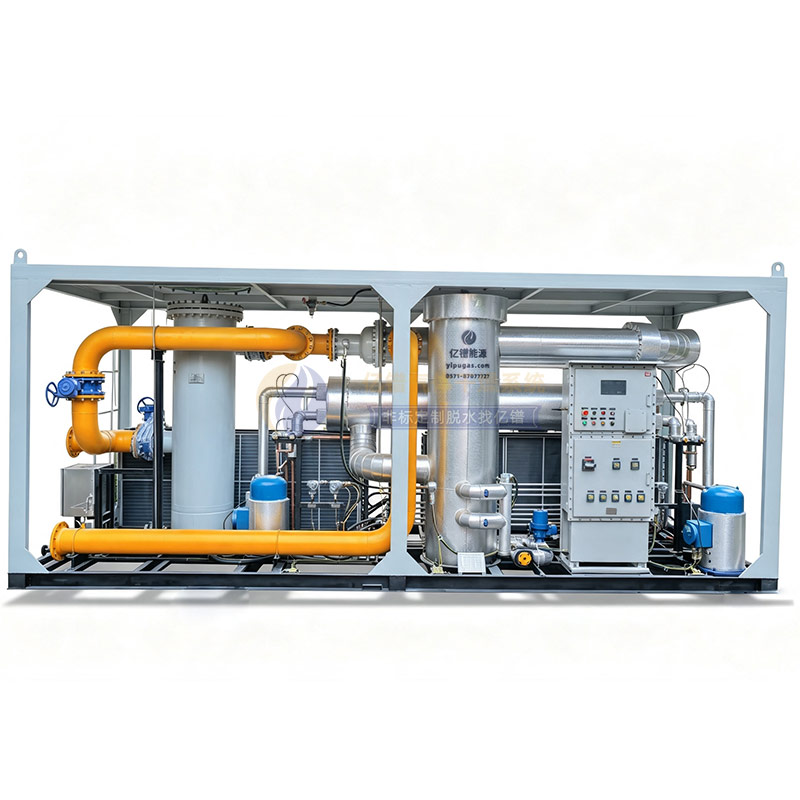
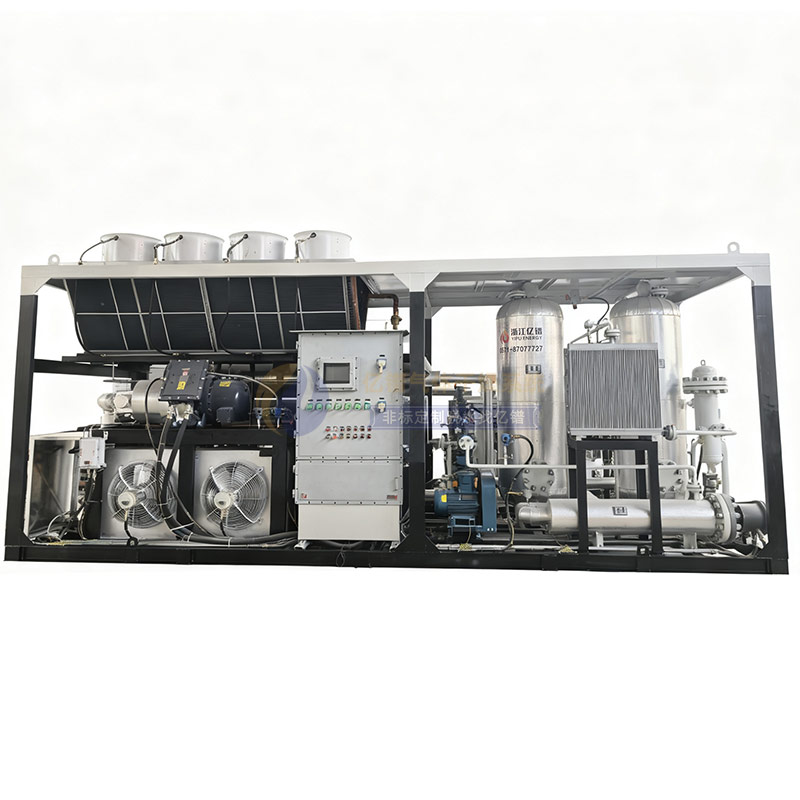
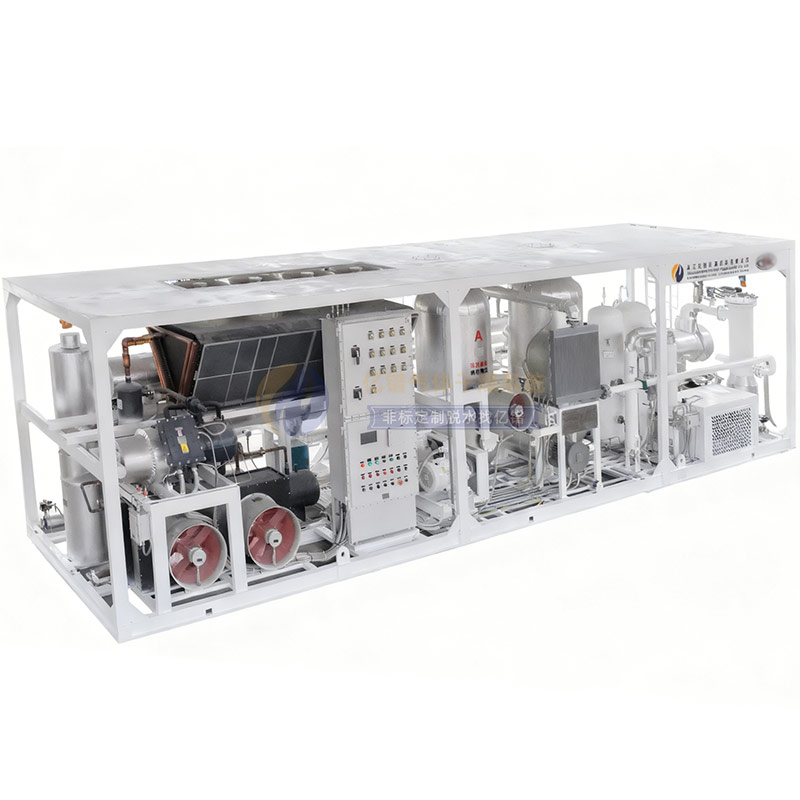
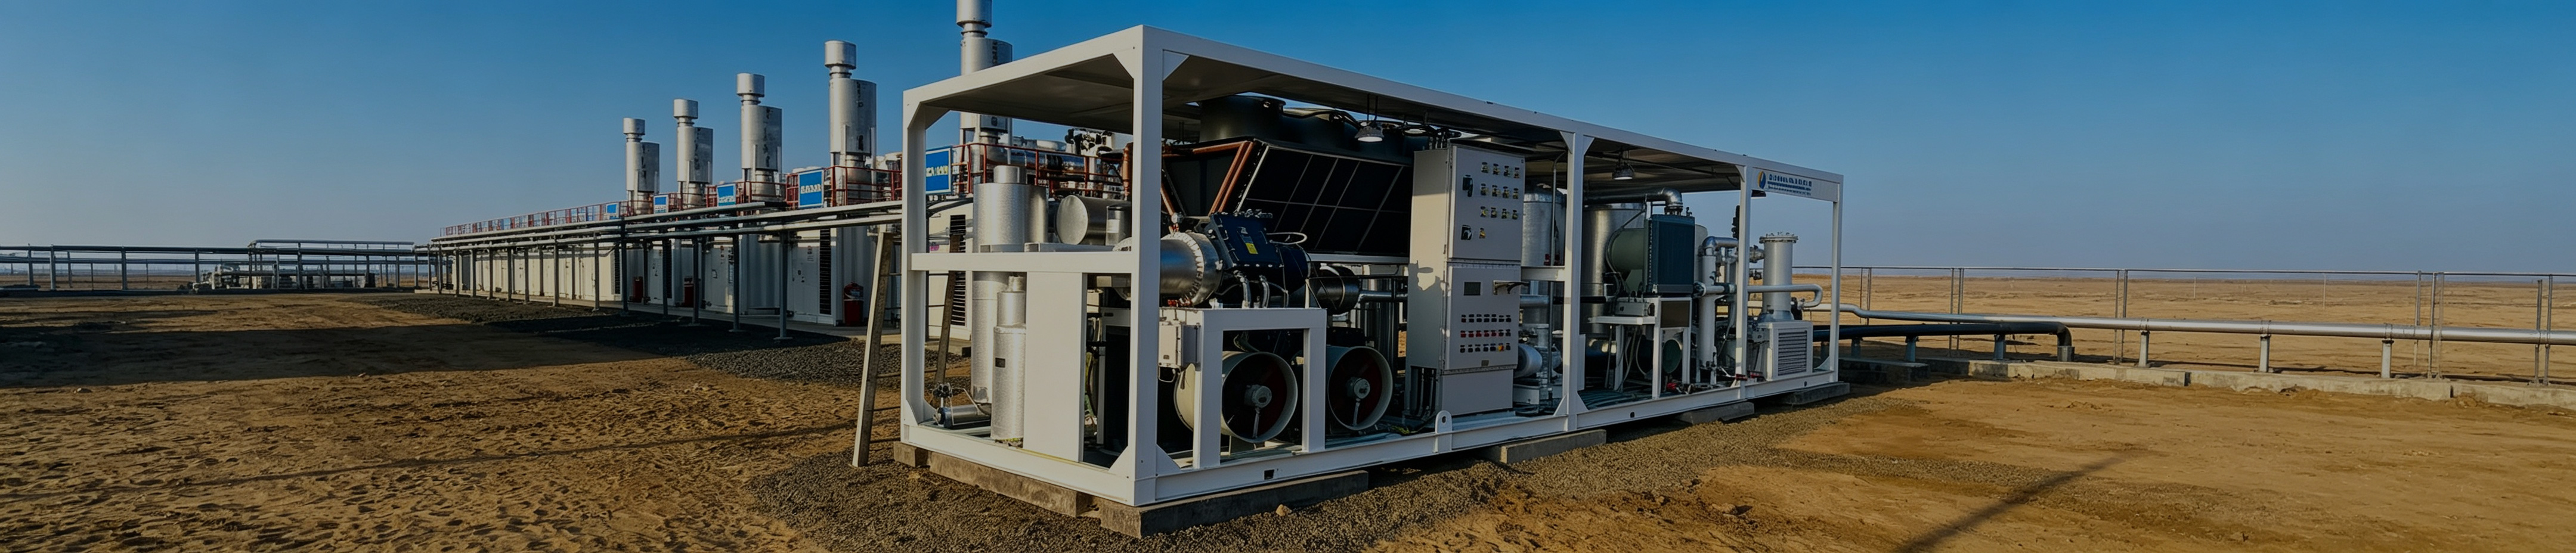
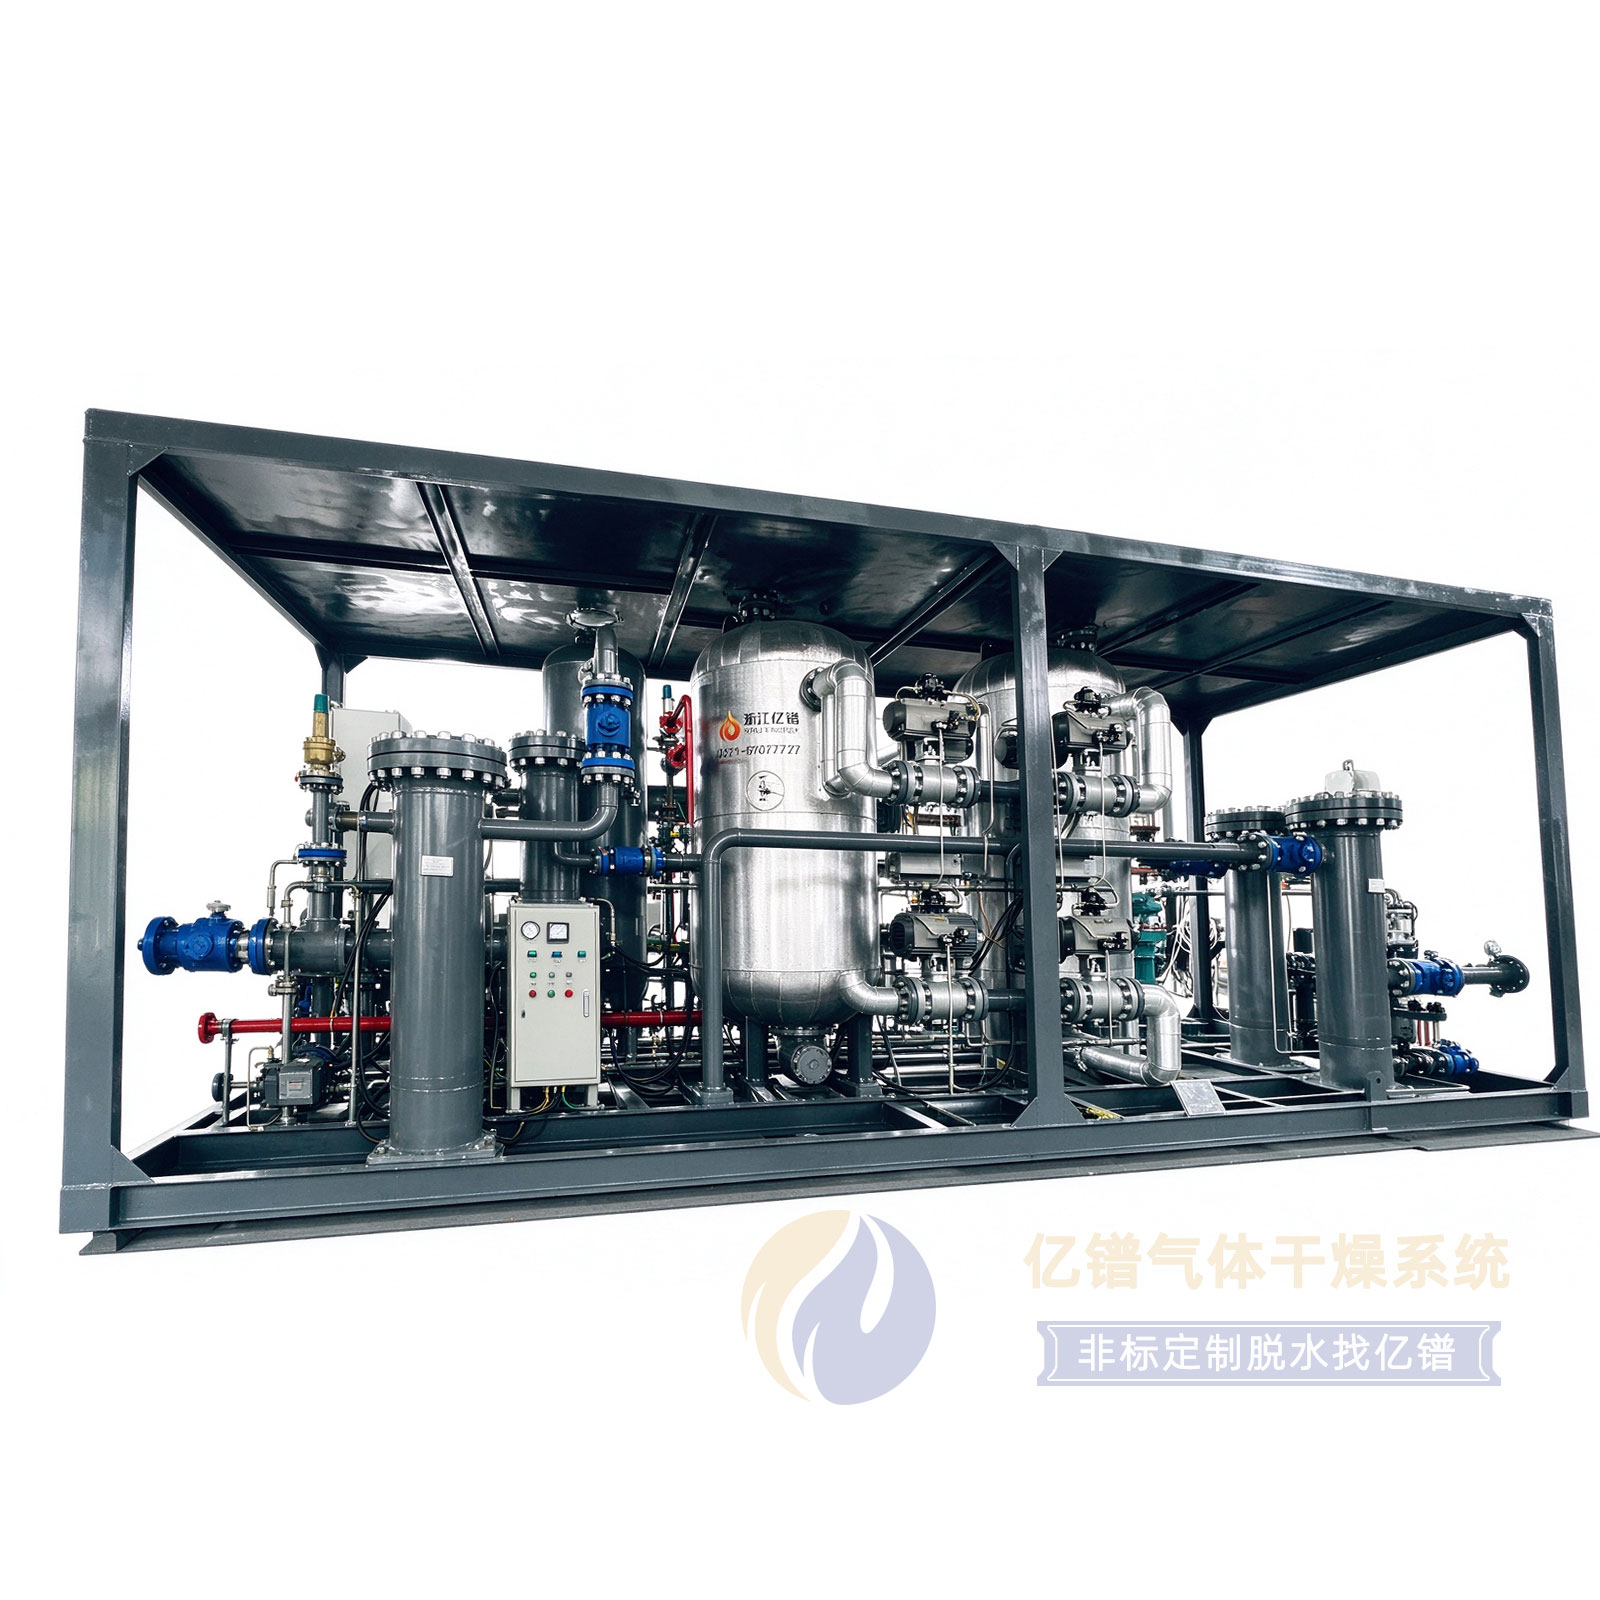
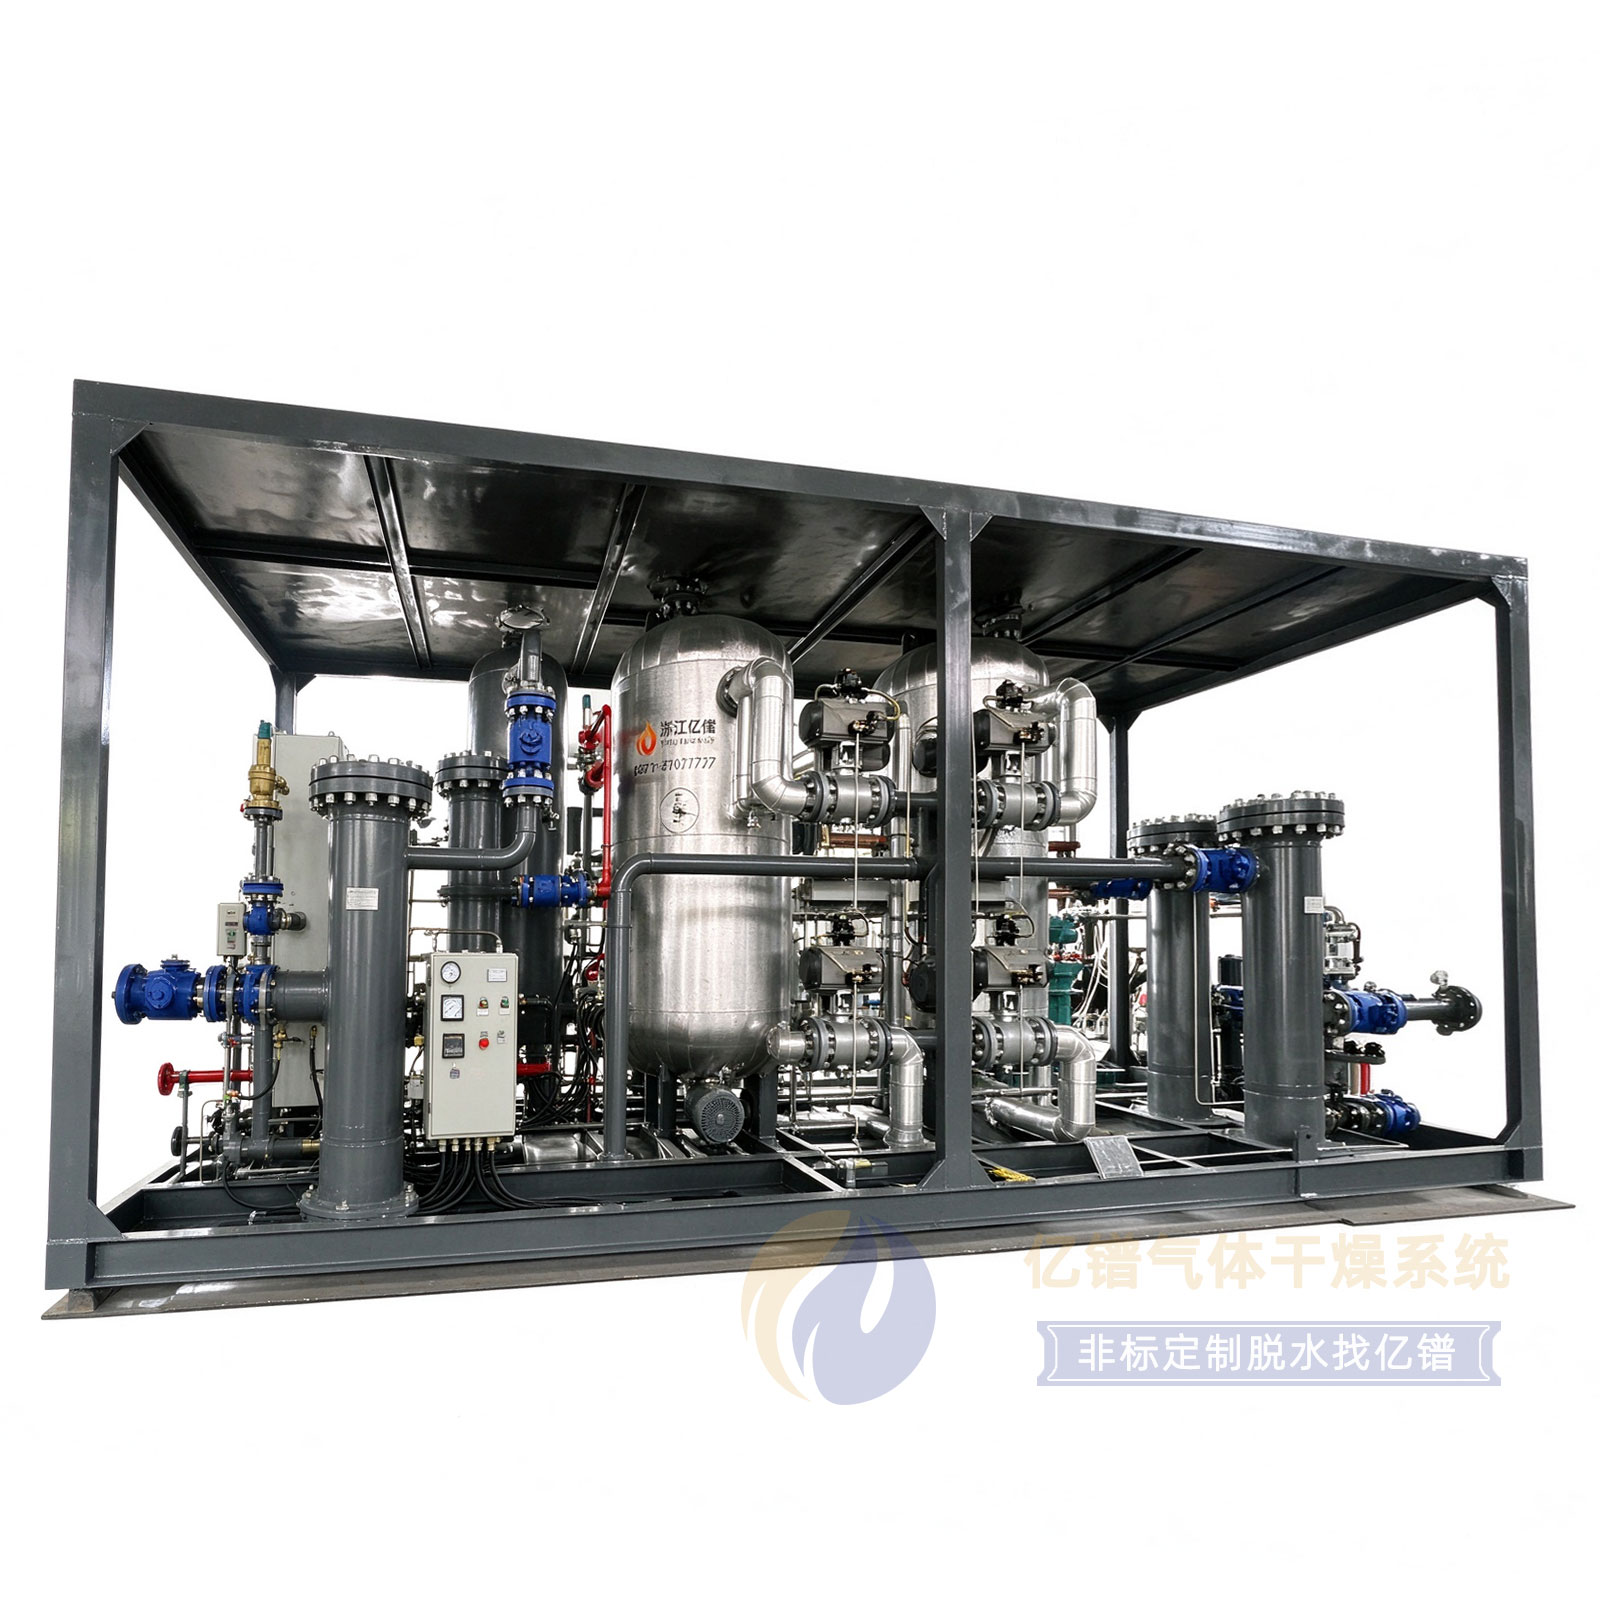
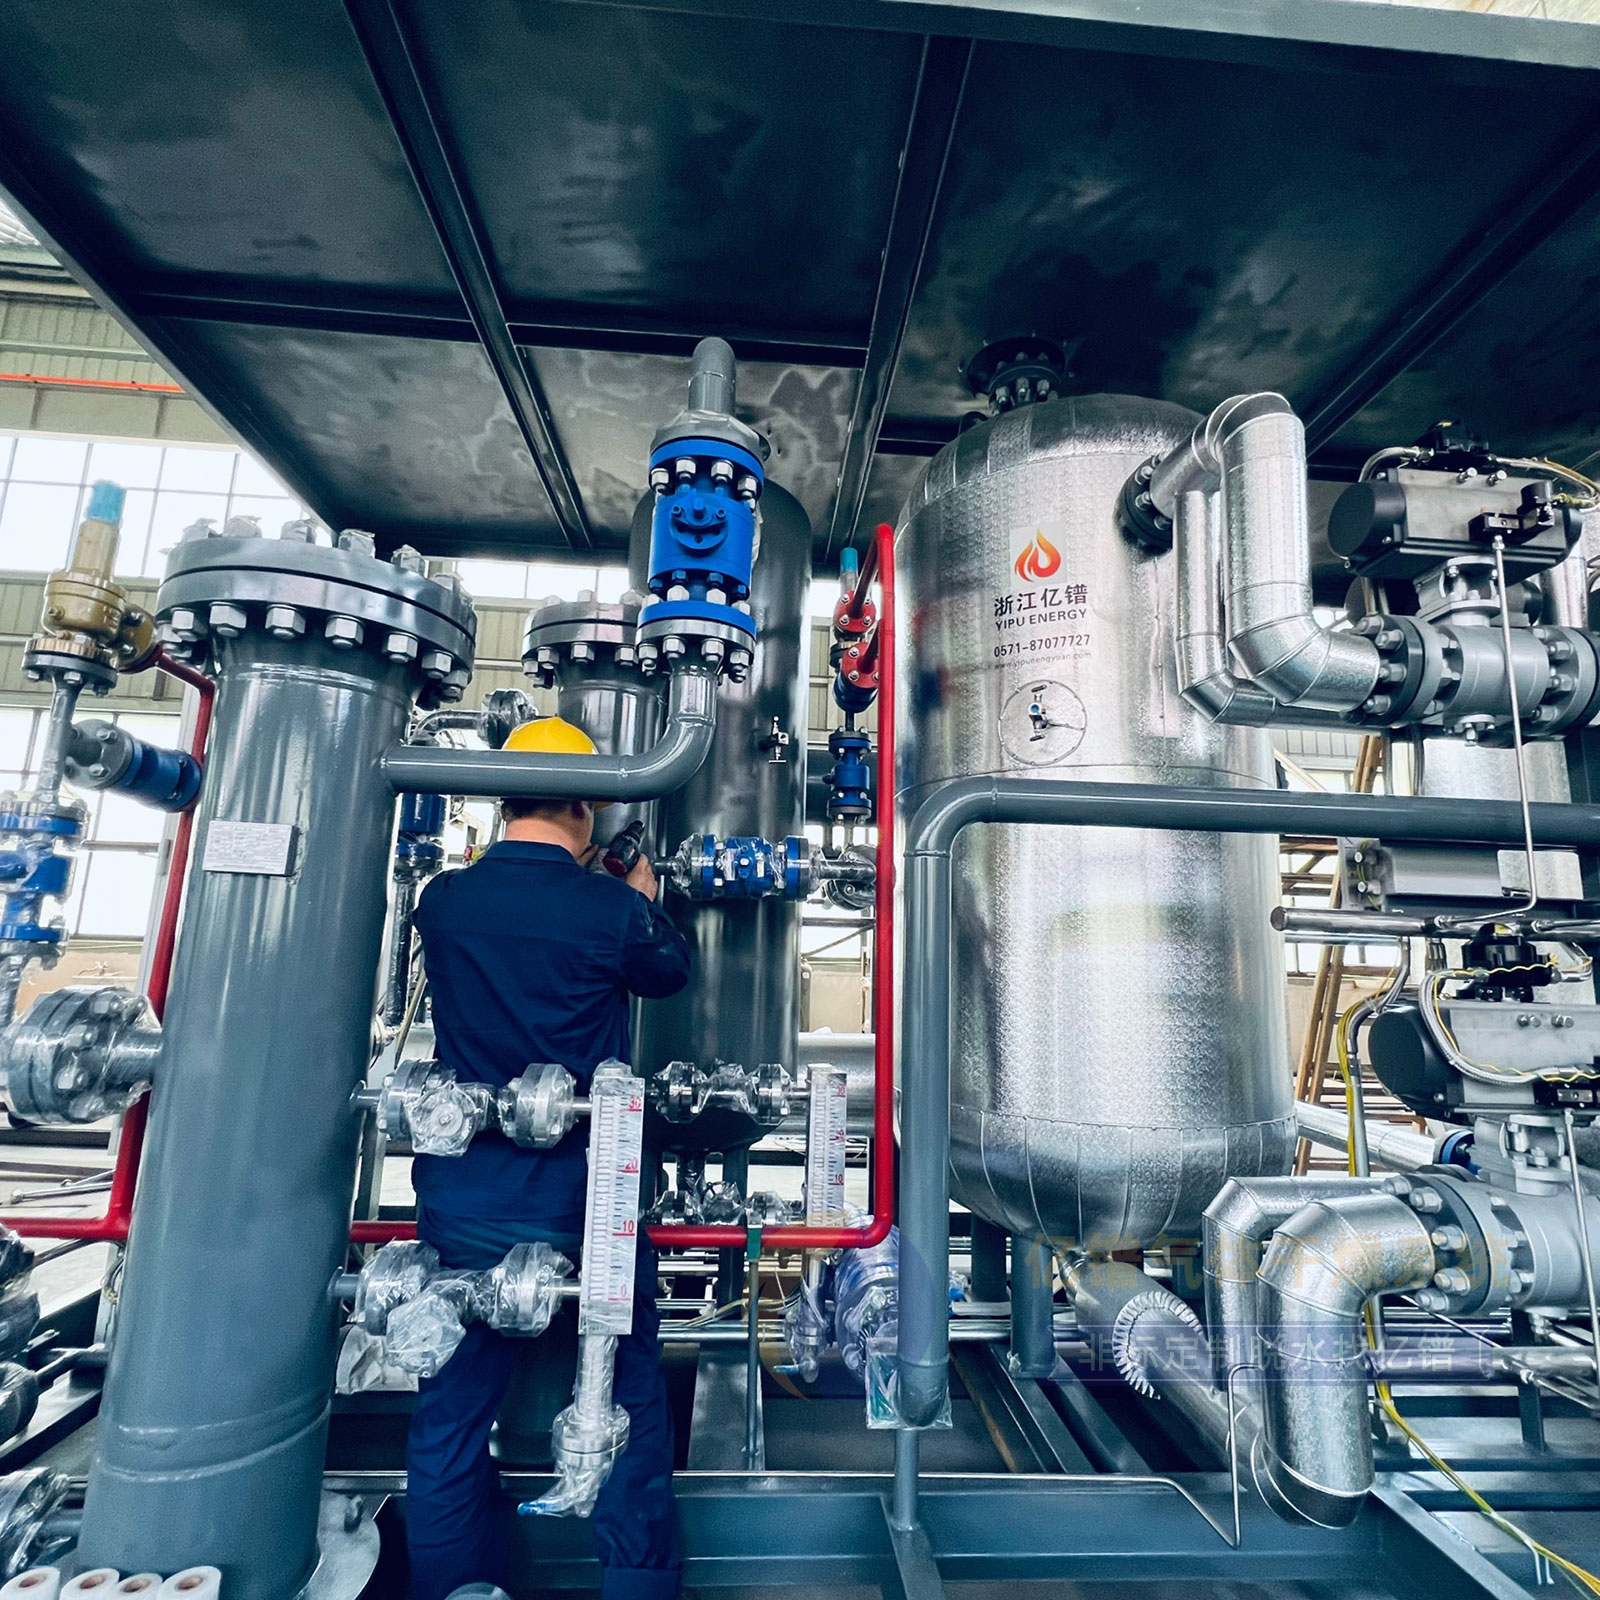
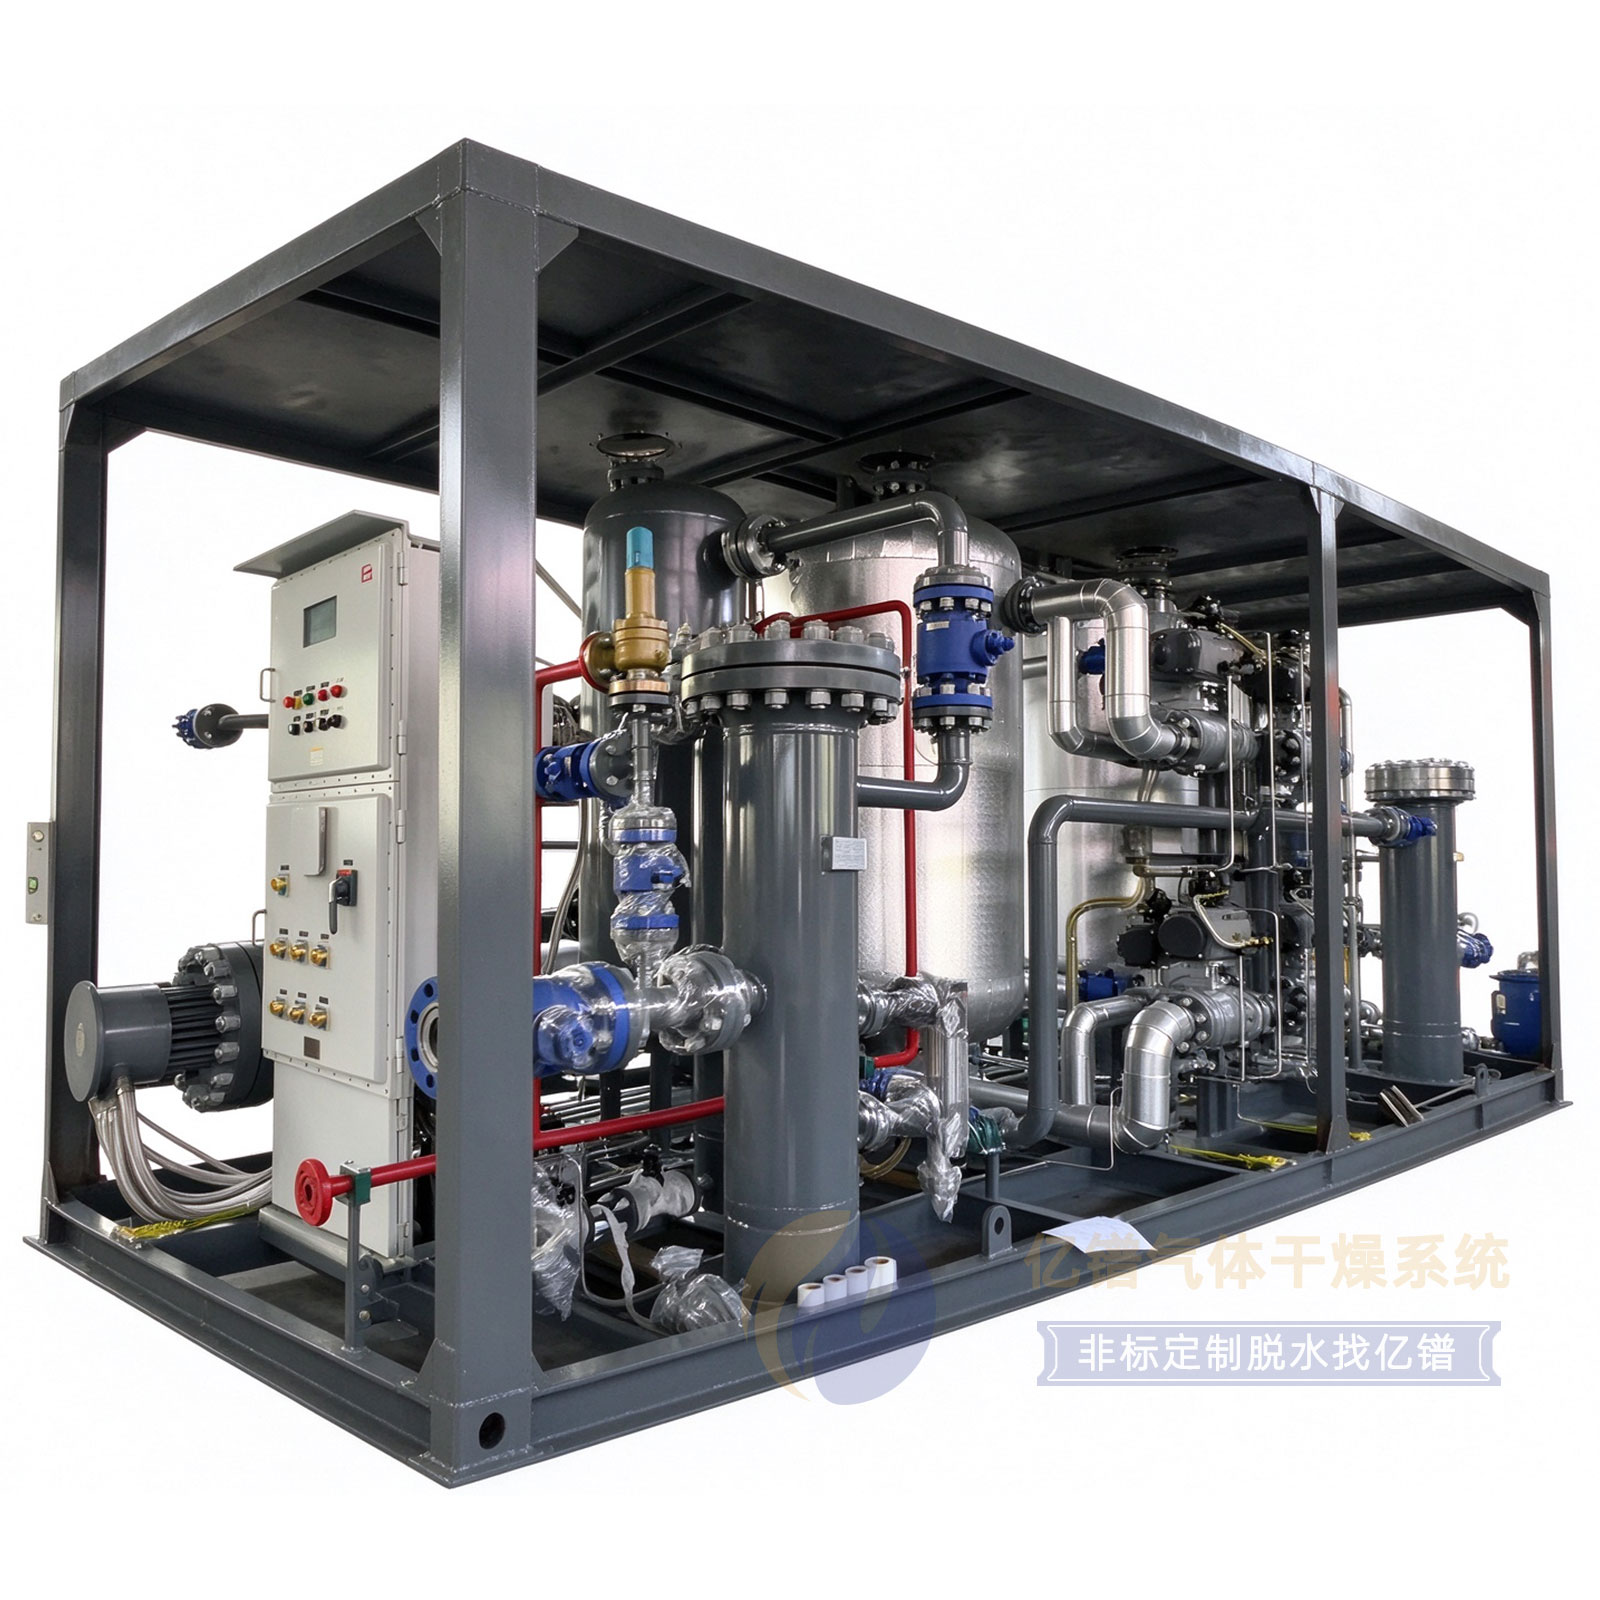
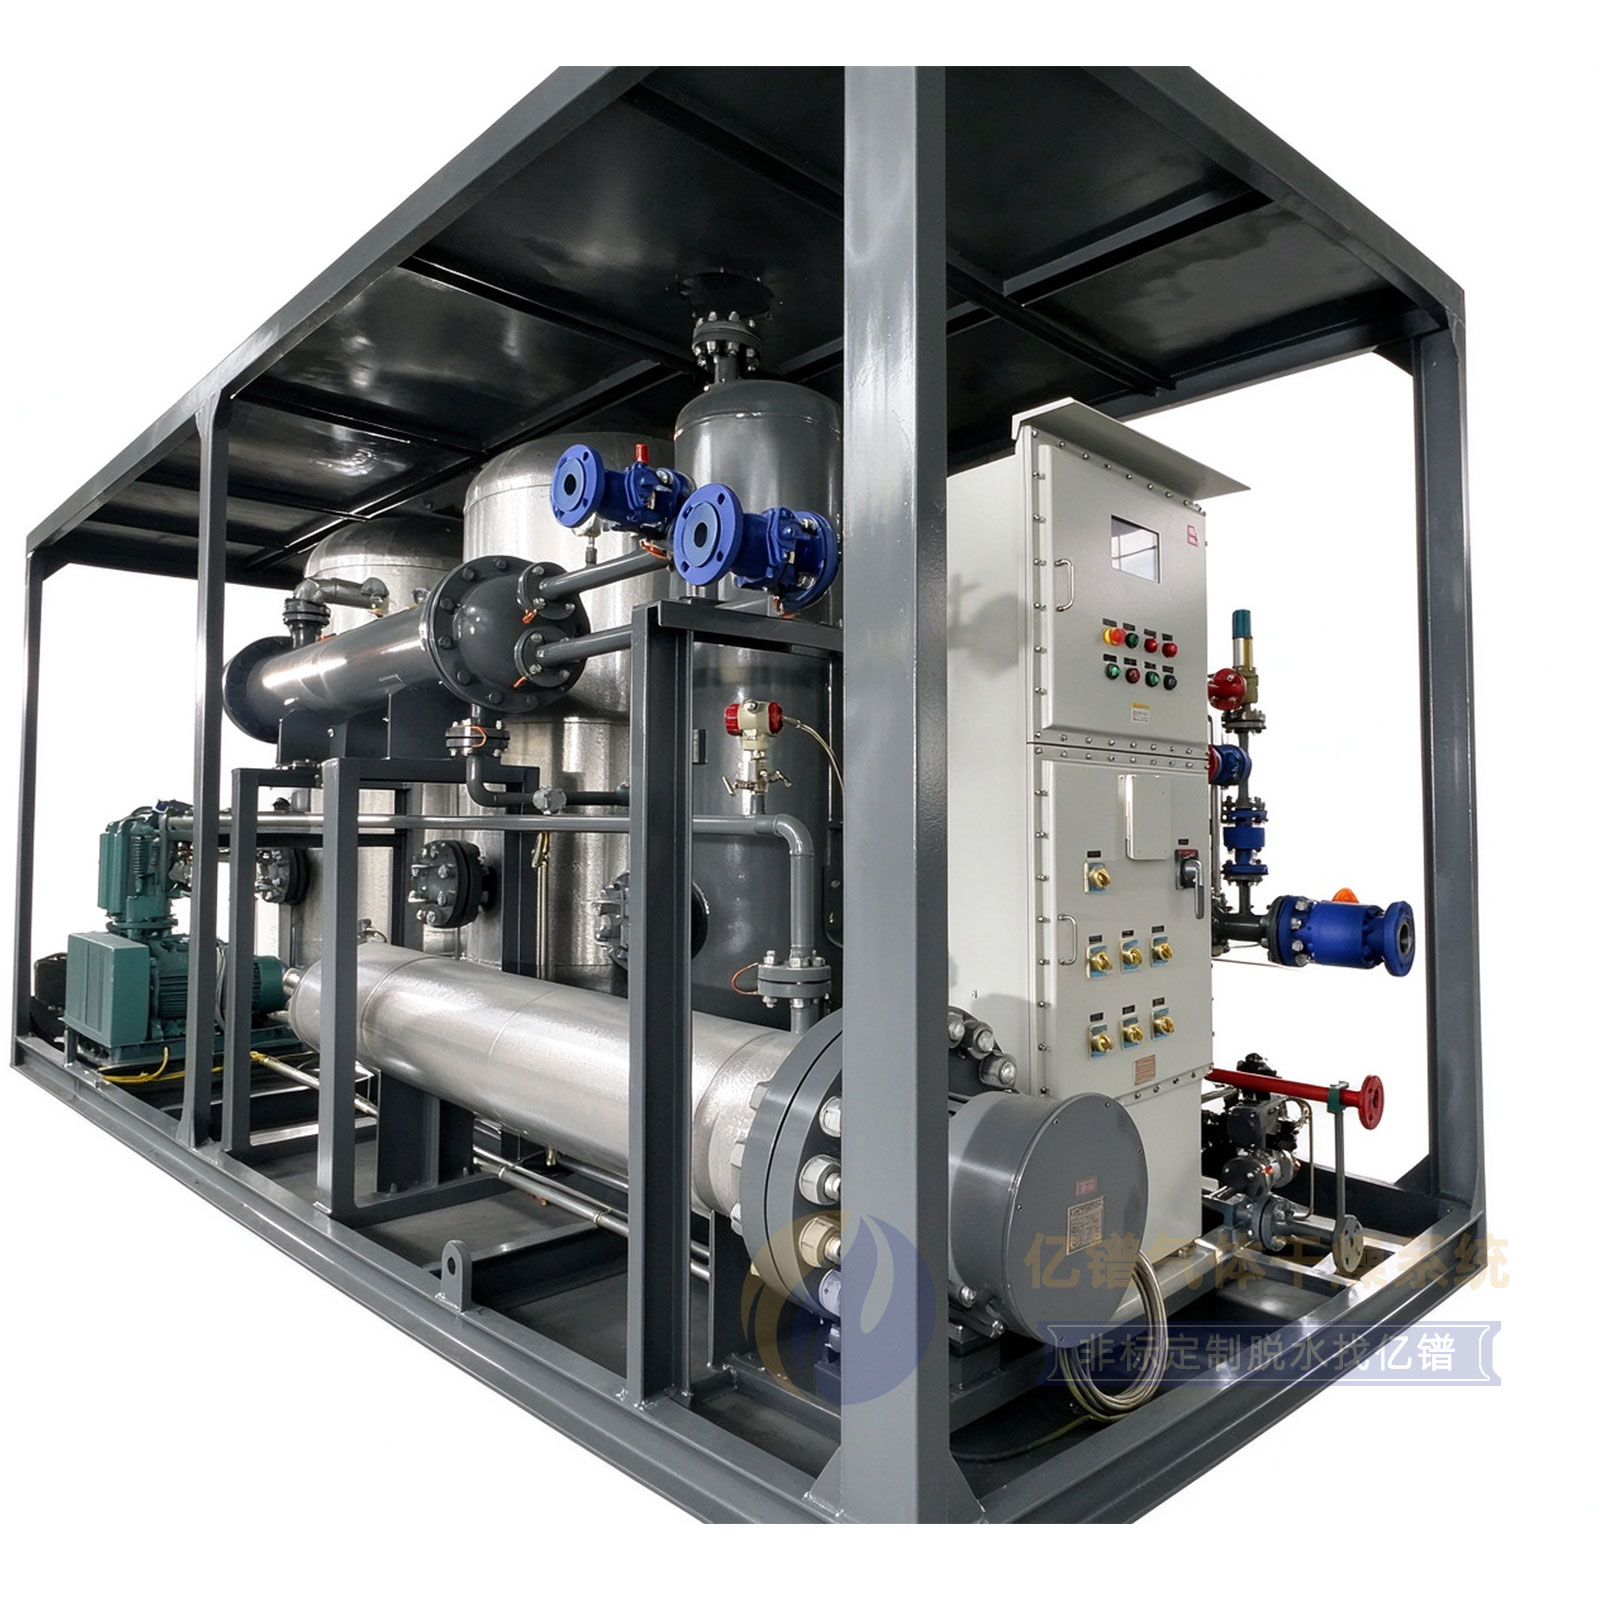
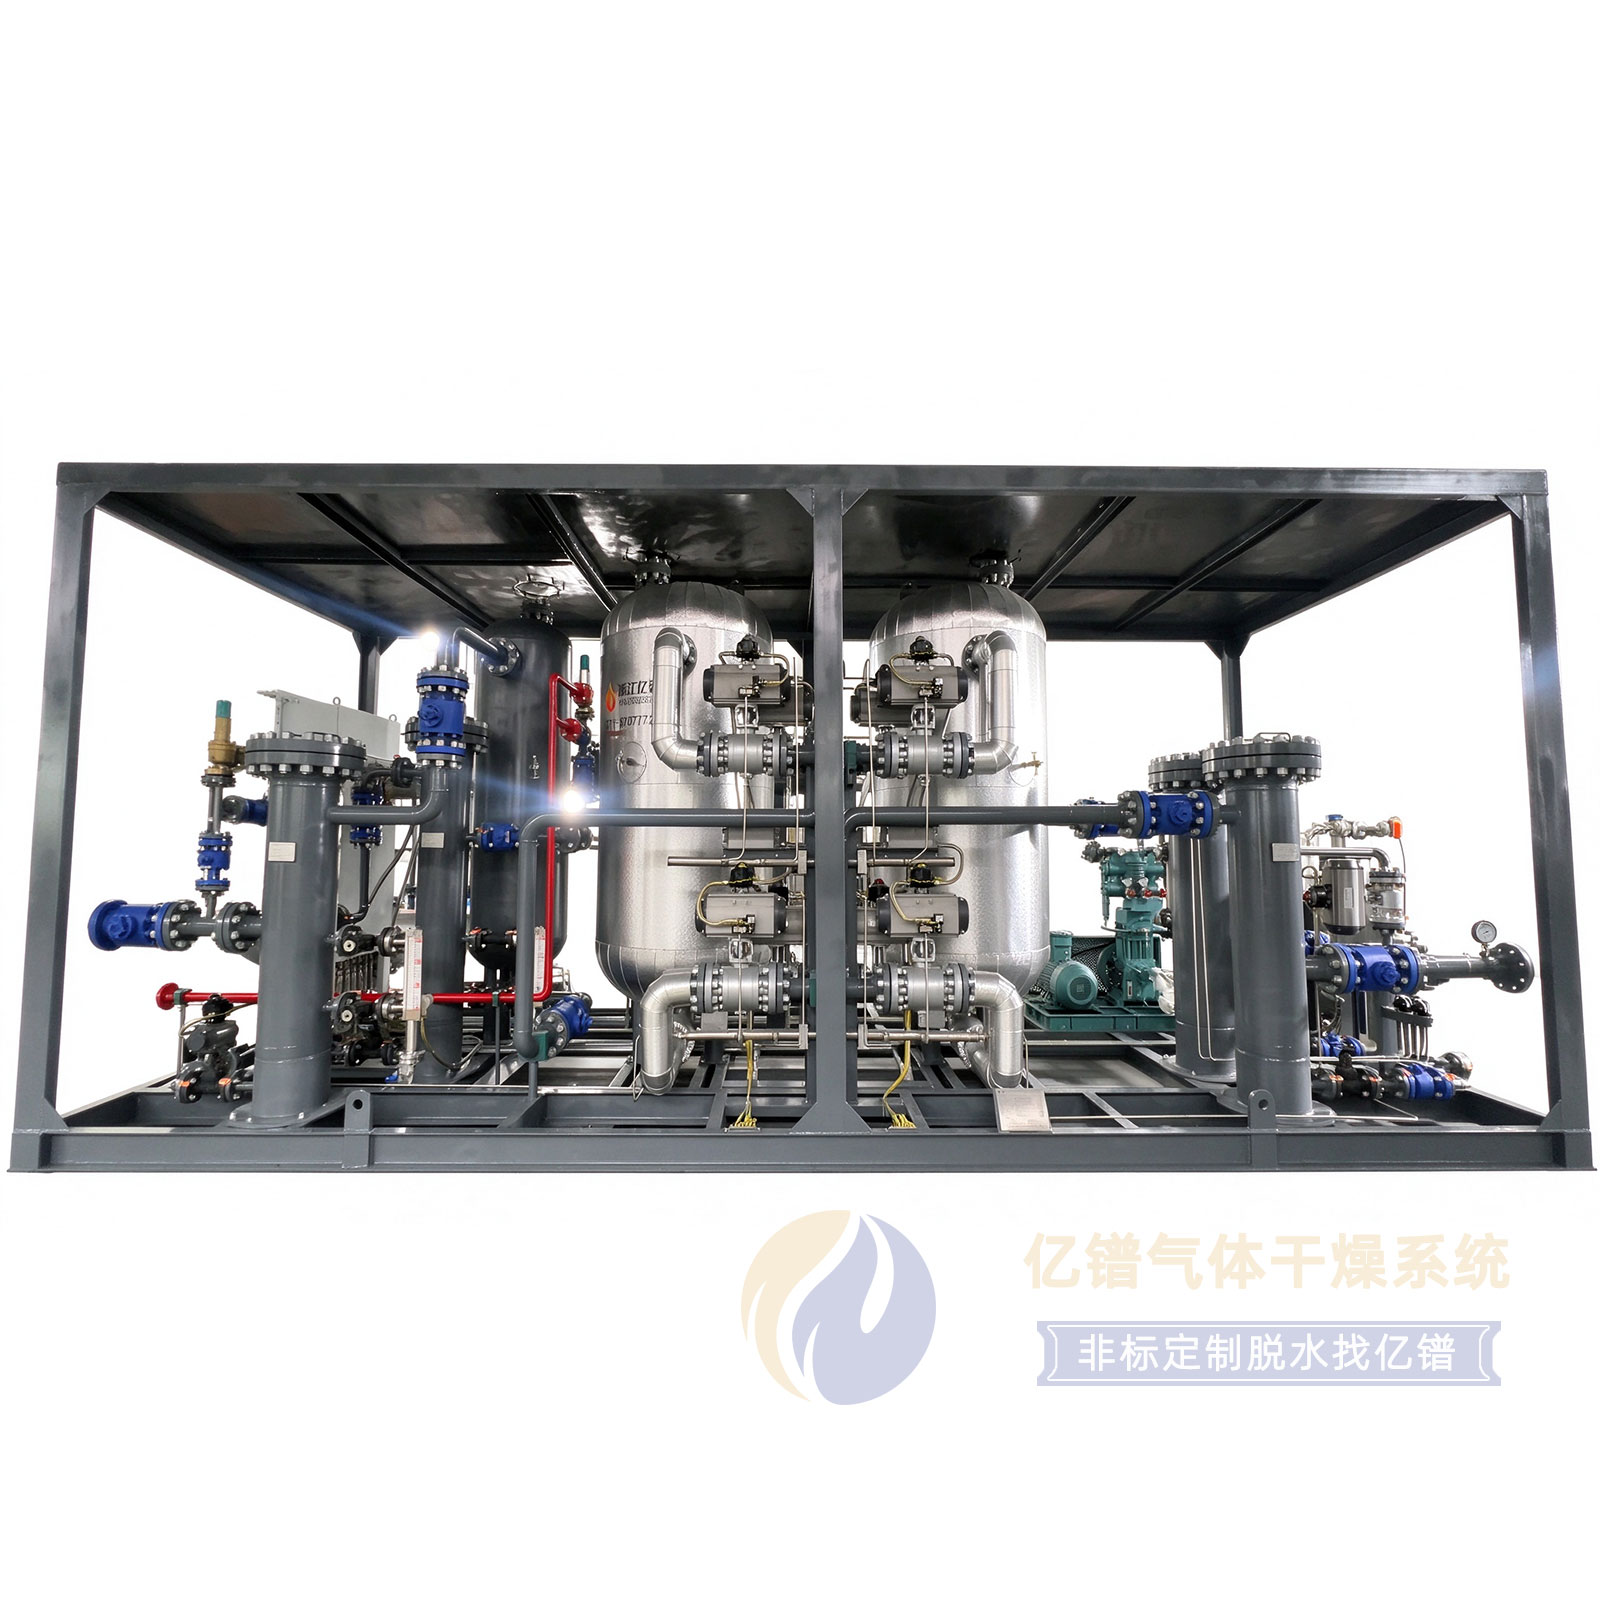
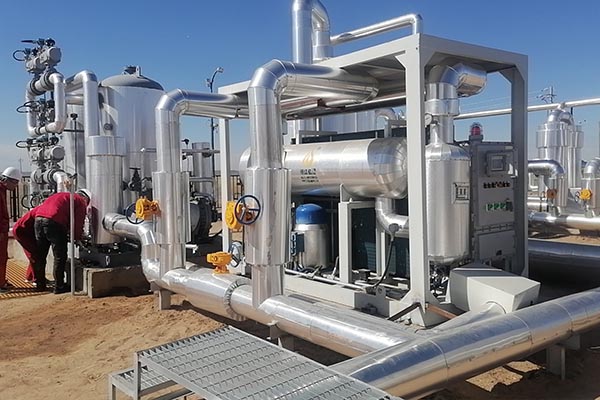
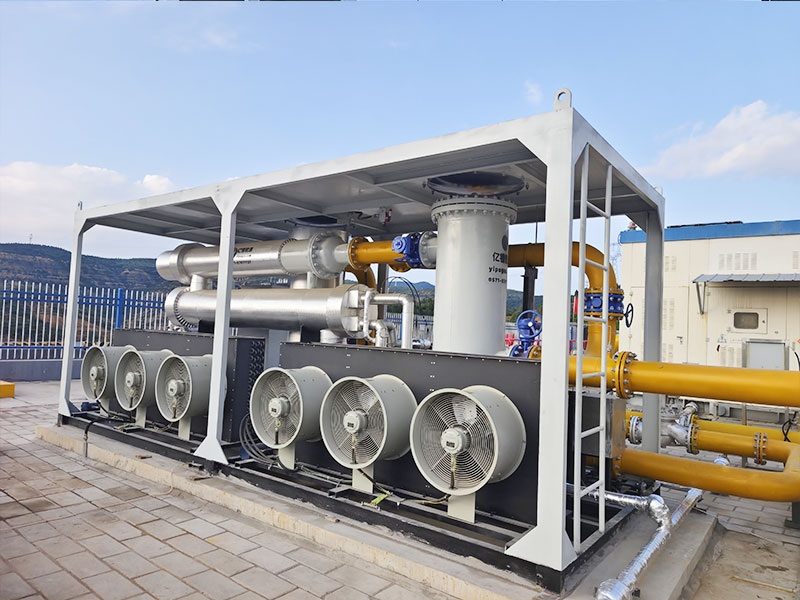
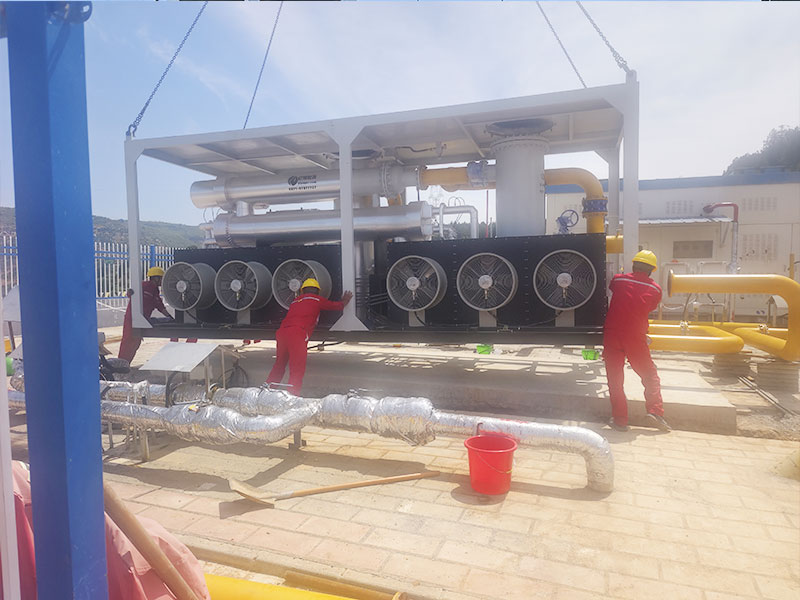
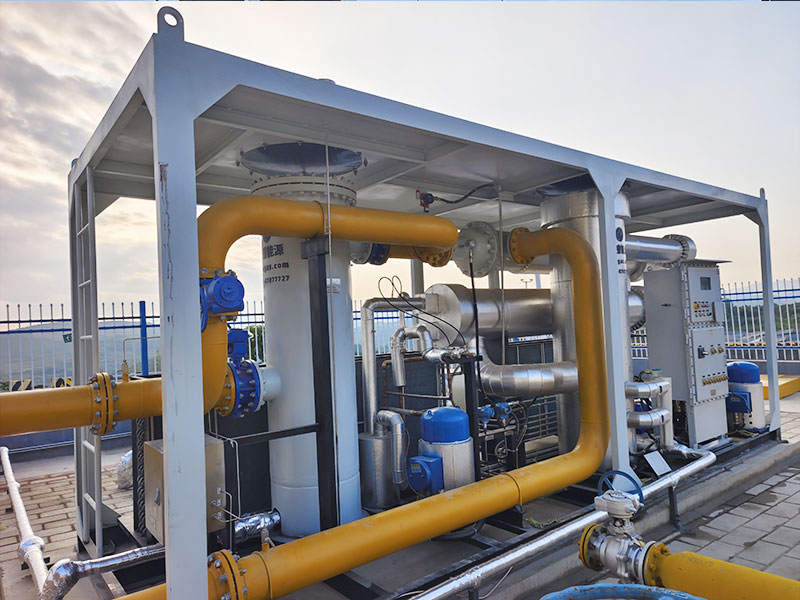
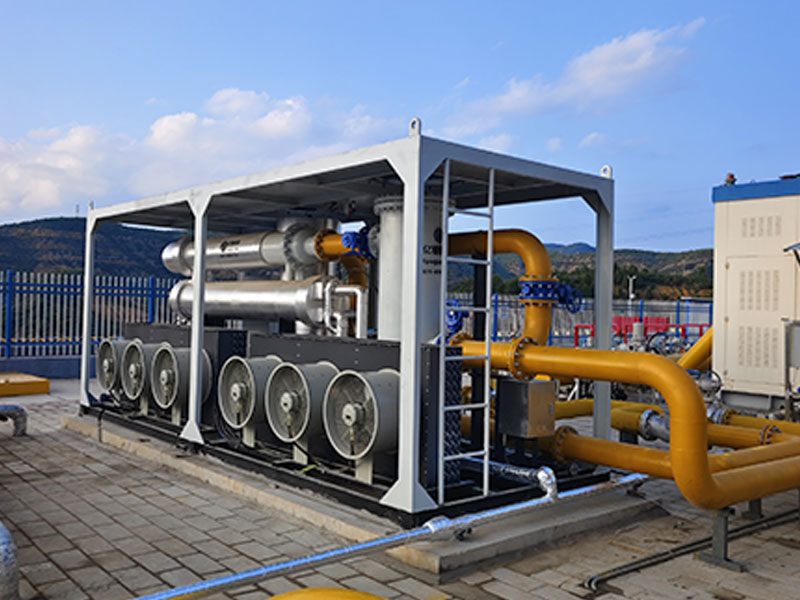
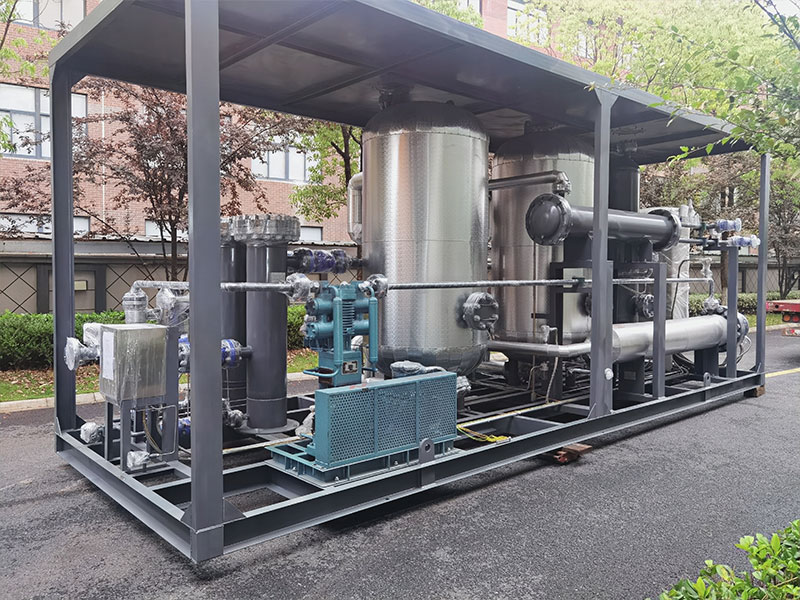
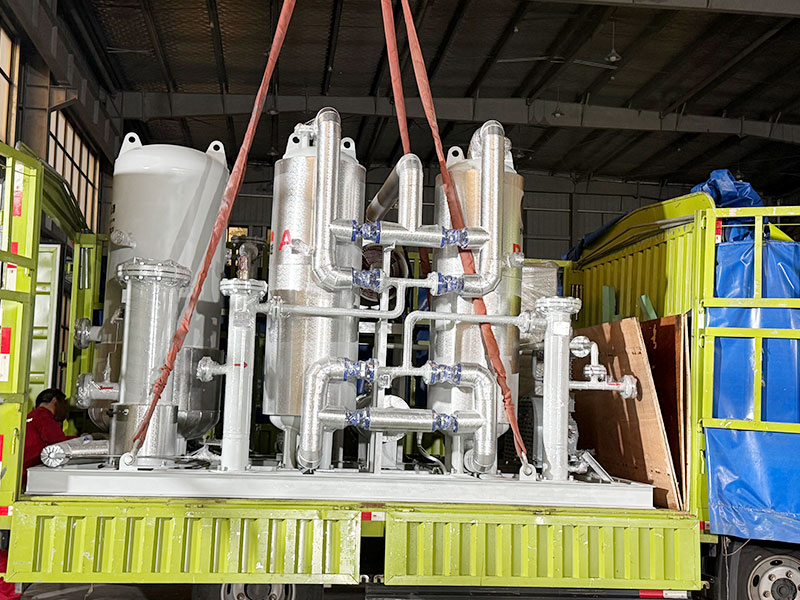
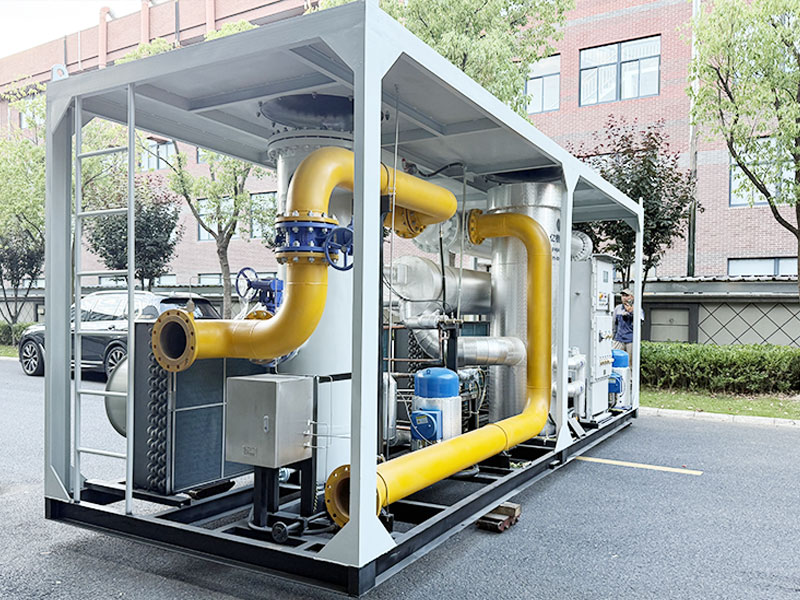
| 设备现场安装周期长、施工难度大 | 整体撬装式结构,各联接管口及电缆接至撬边,运输安装方便 |
| 含汞天然气污染分子筛导致寿命缩短 | 配置脱汞塔,装填专用脱汞剂,在进入分子筛前脱除汞元素 |
| 控制系统无法接入现有中控系统,远程监控困难 | 预留Modbus RTU通信接口及远程启停接口,支持接入上位中控系统 |
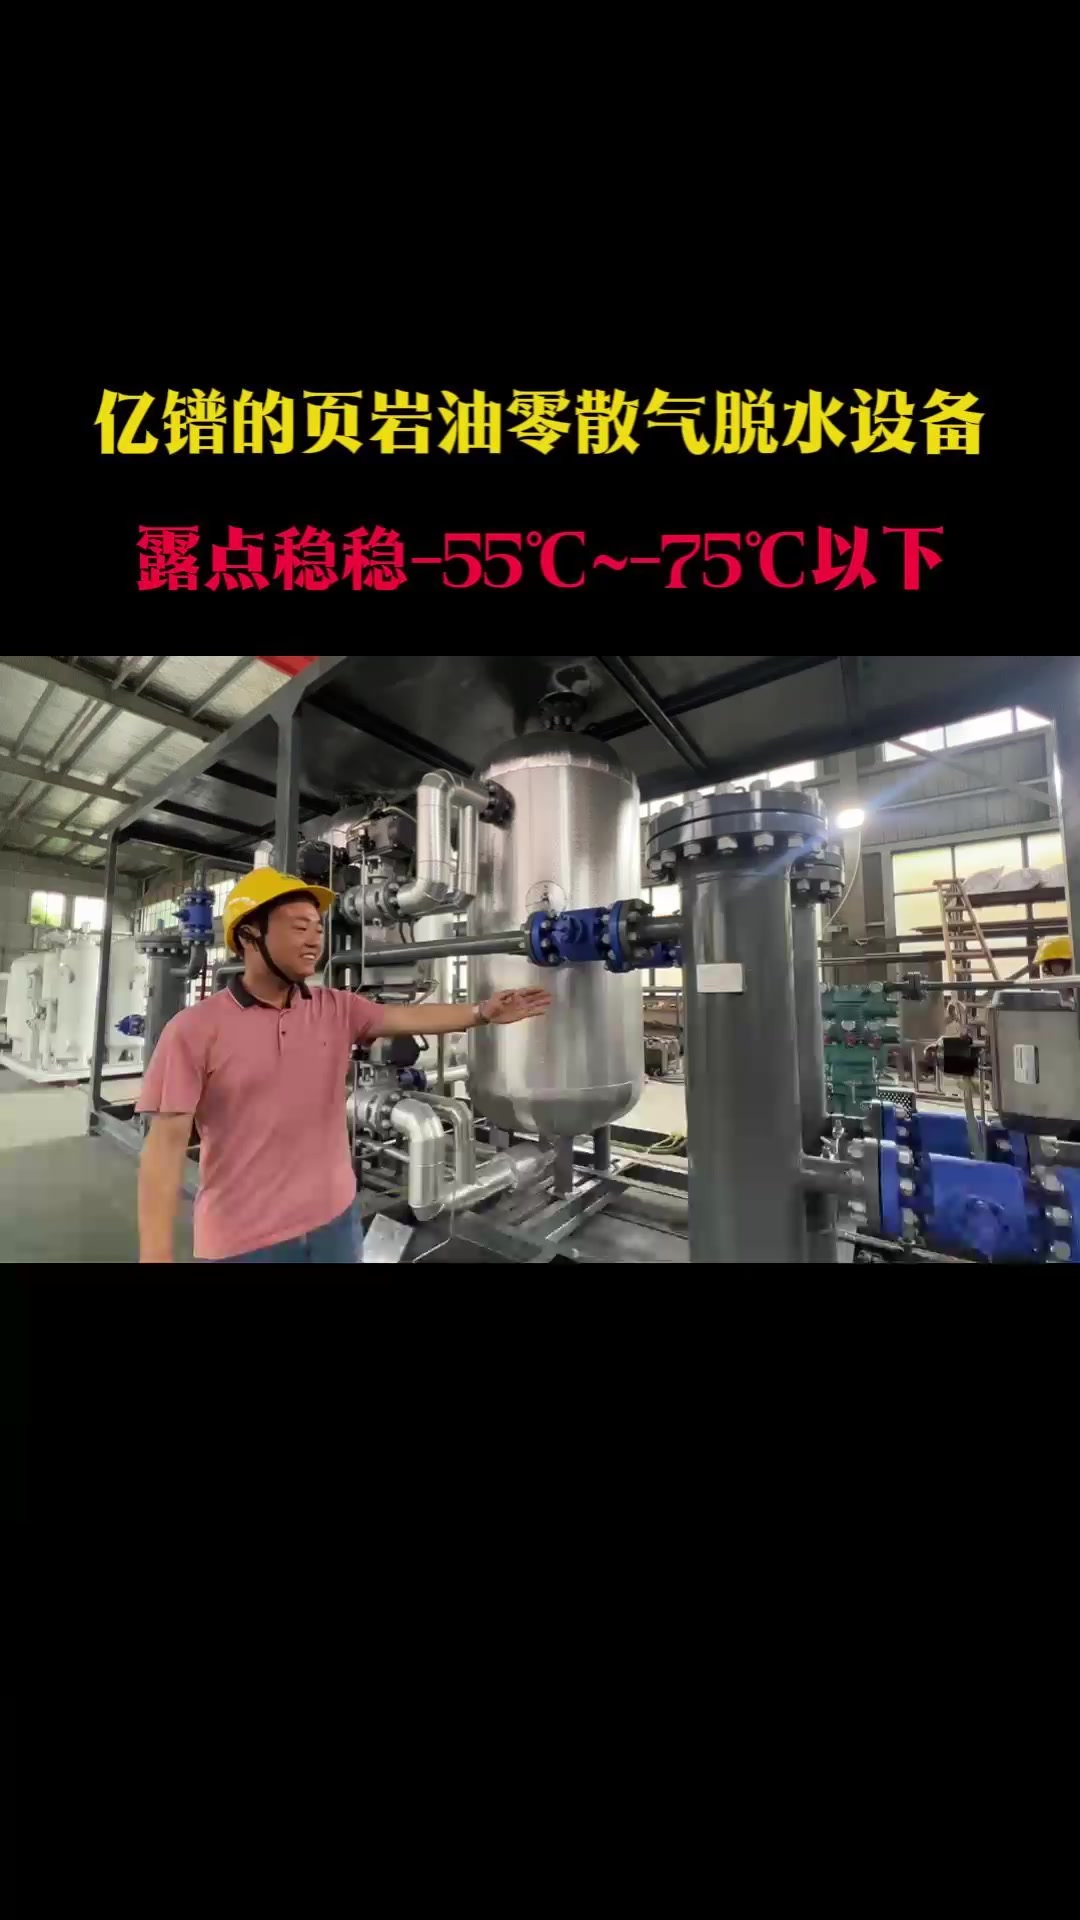
露点可达零下76℃
满足深冷液化严要求
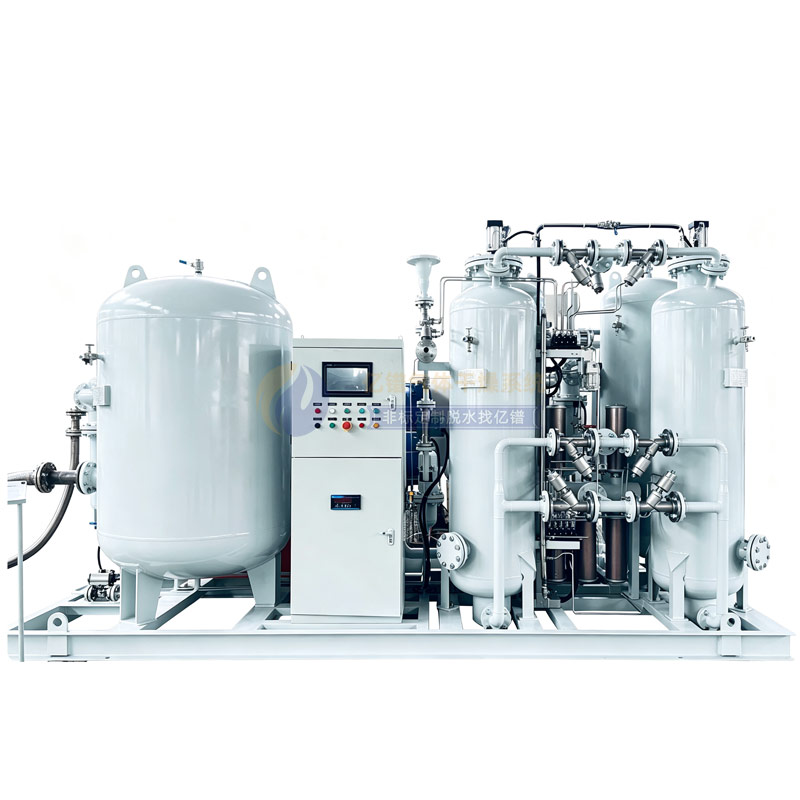
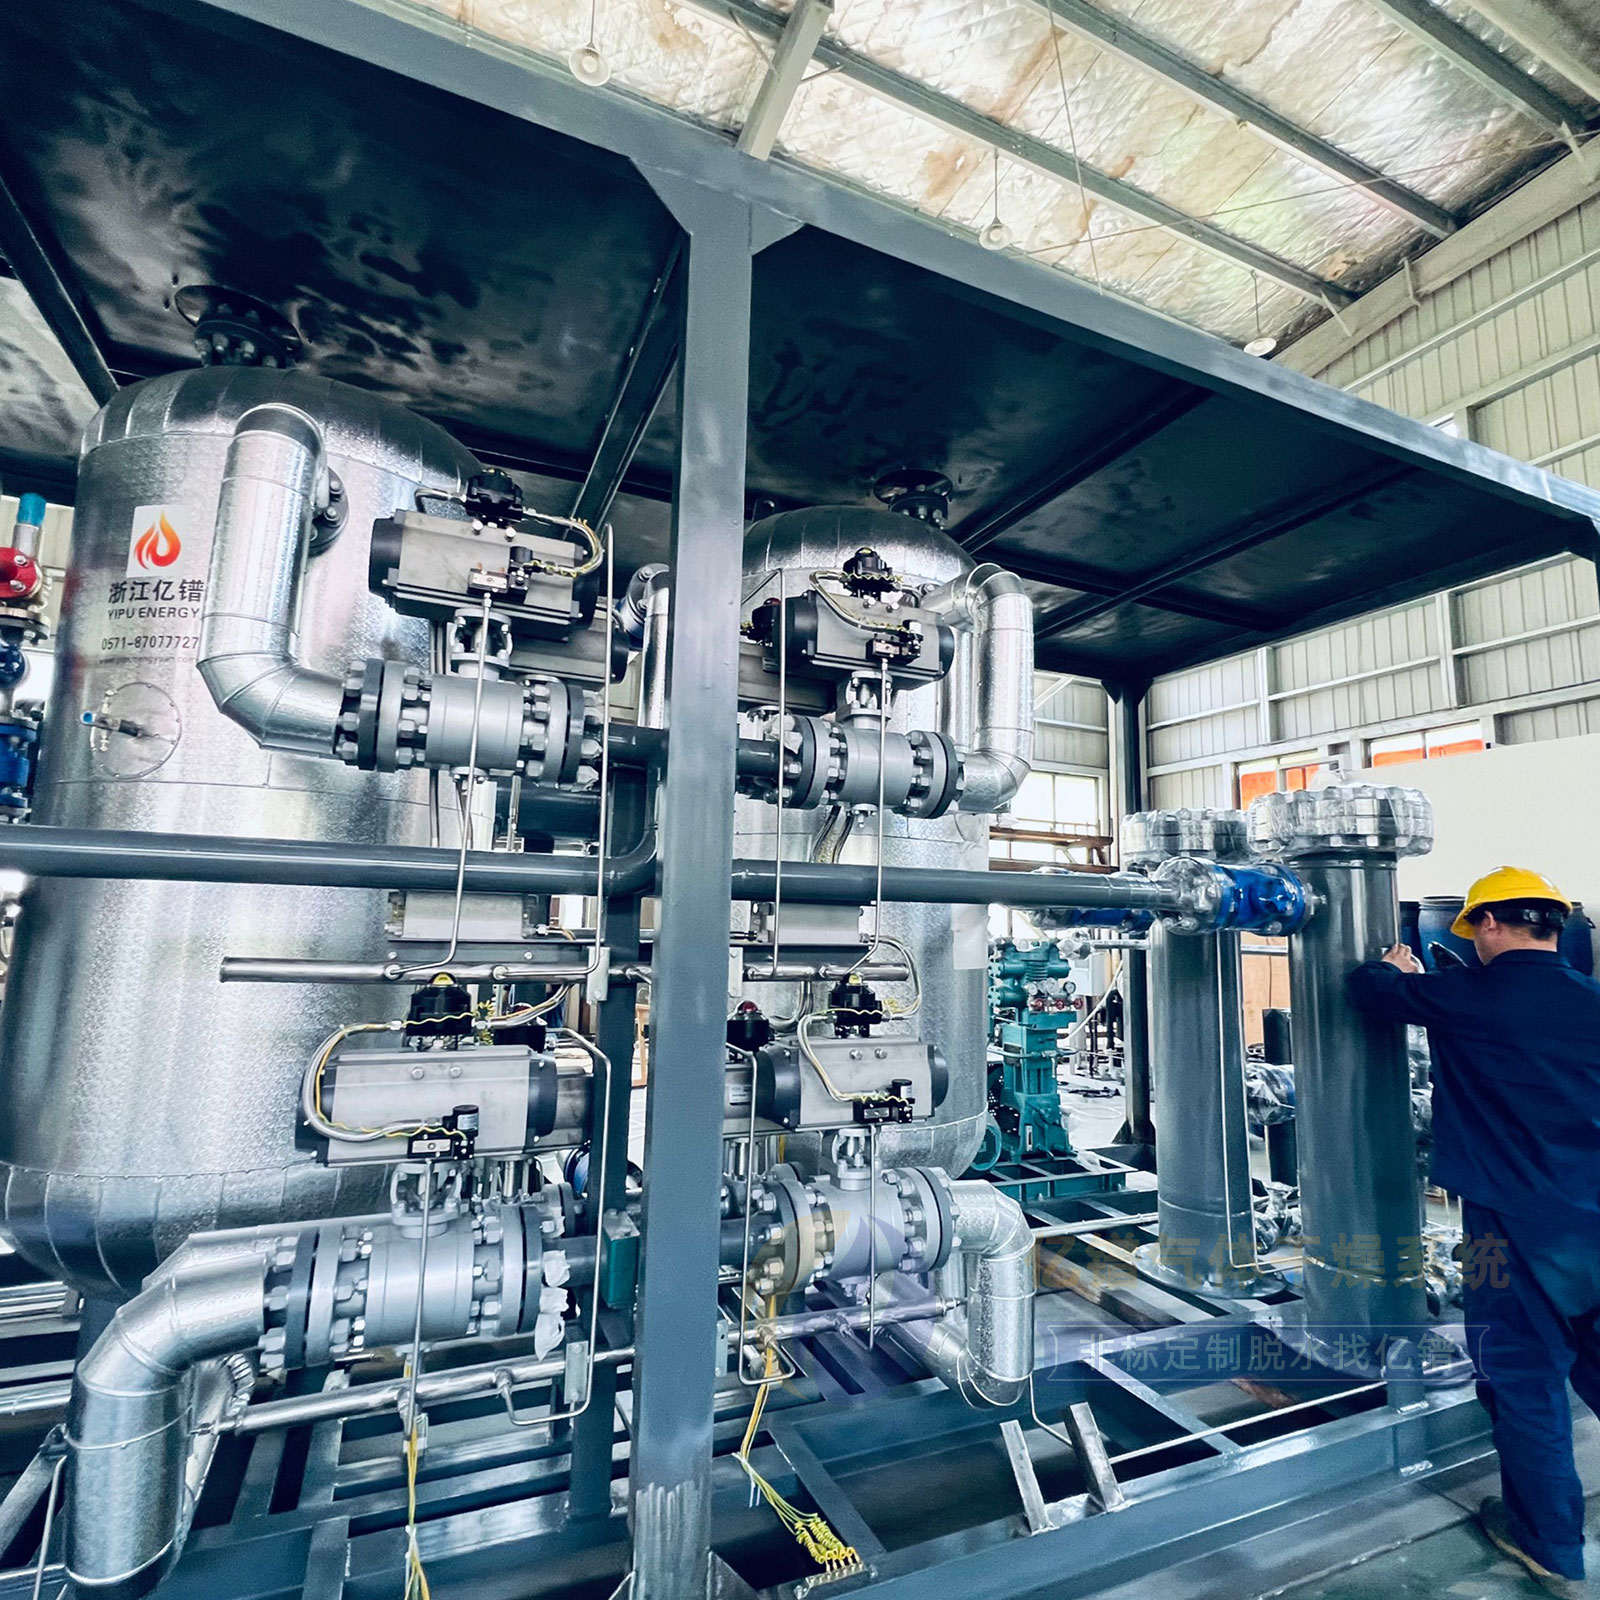
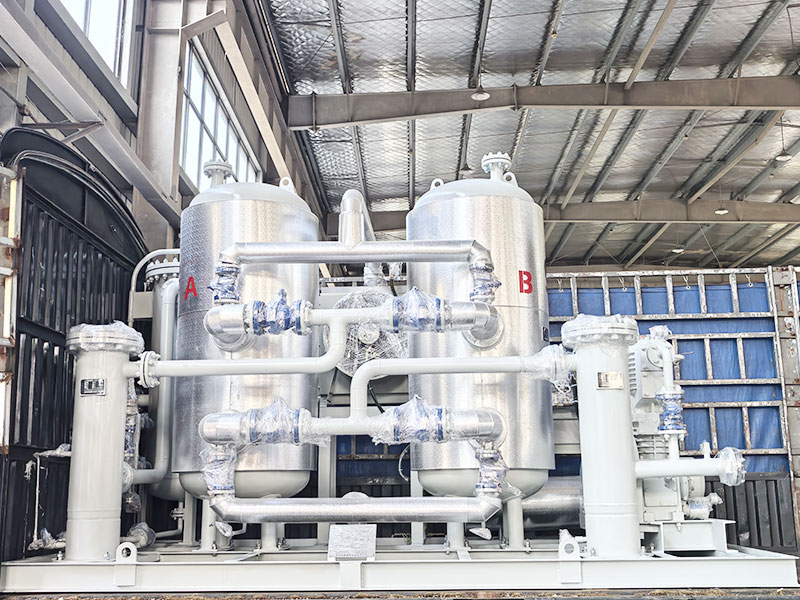
双塔交替自动切换
输出平稳无压力波动
防爆PLC全自动运行
支持远程中控接入
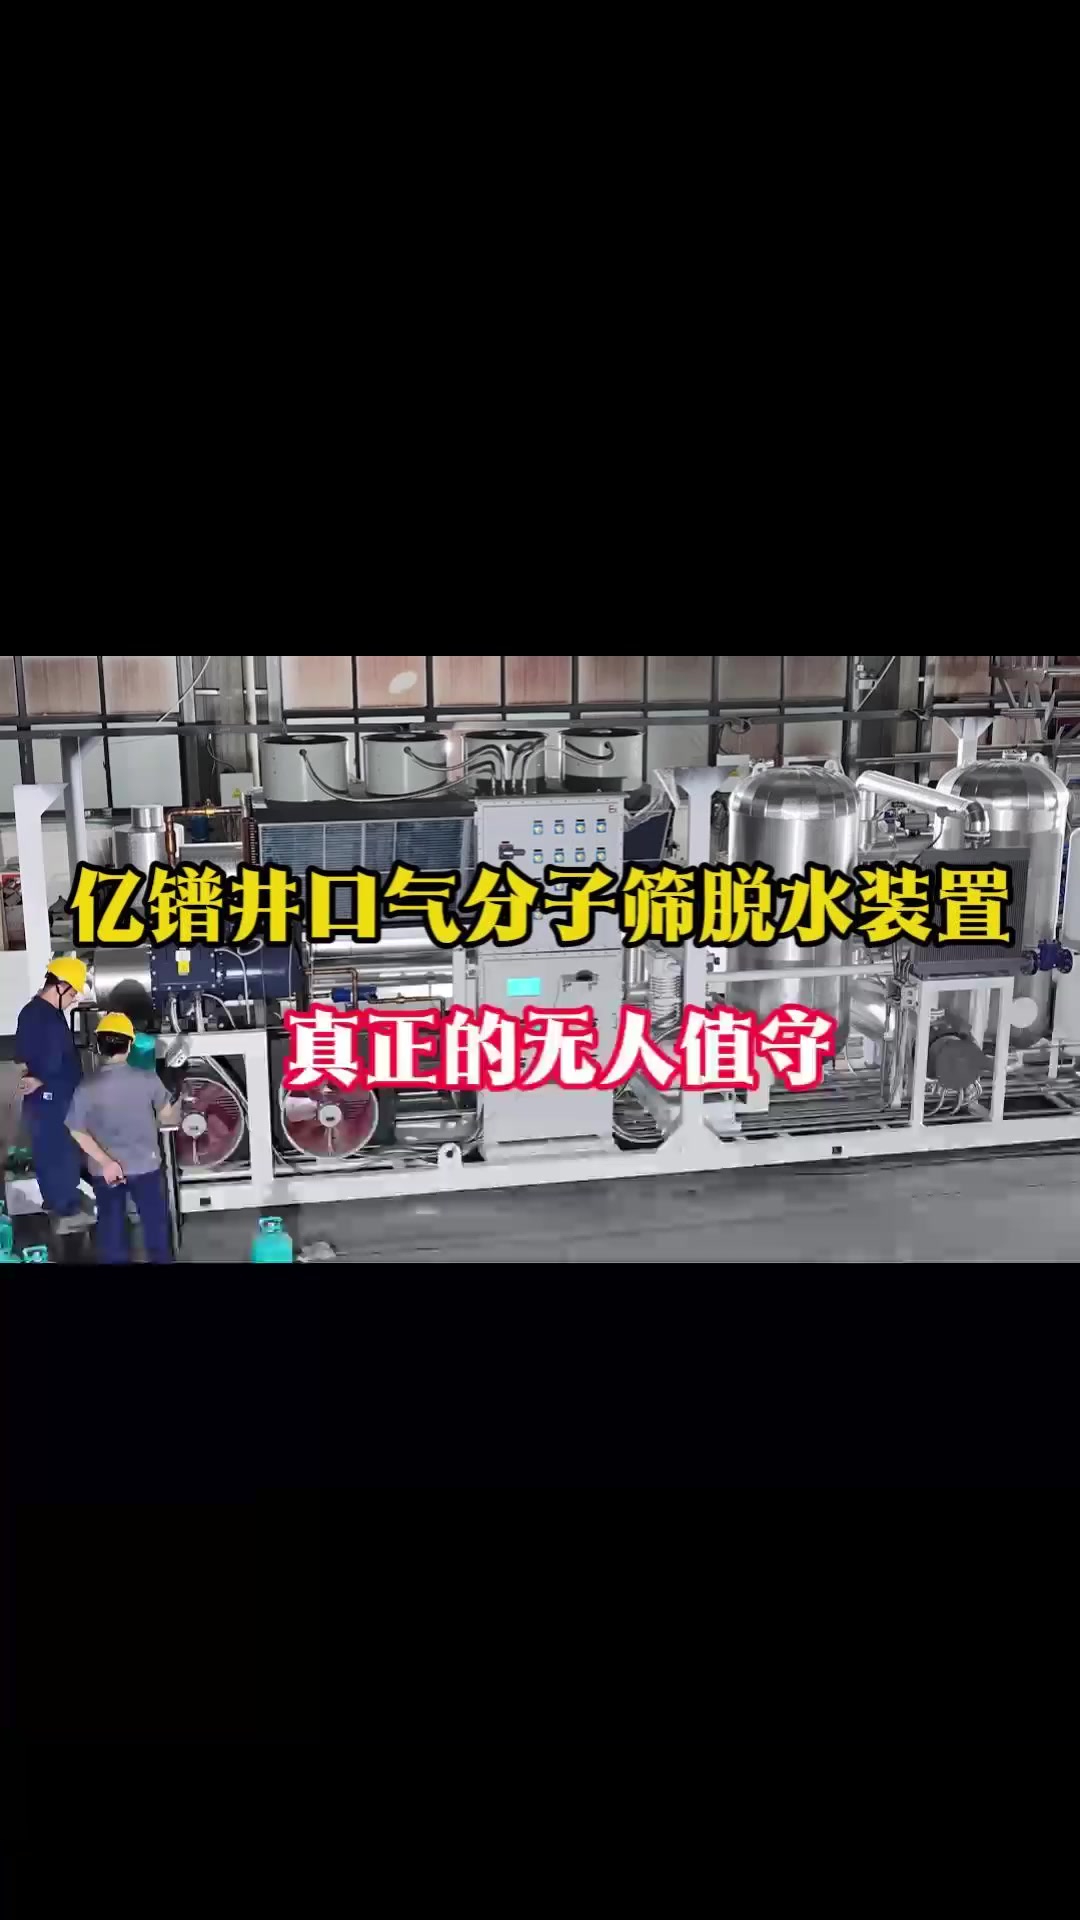
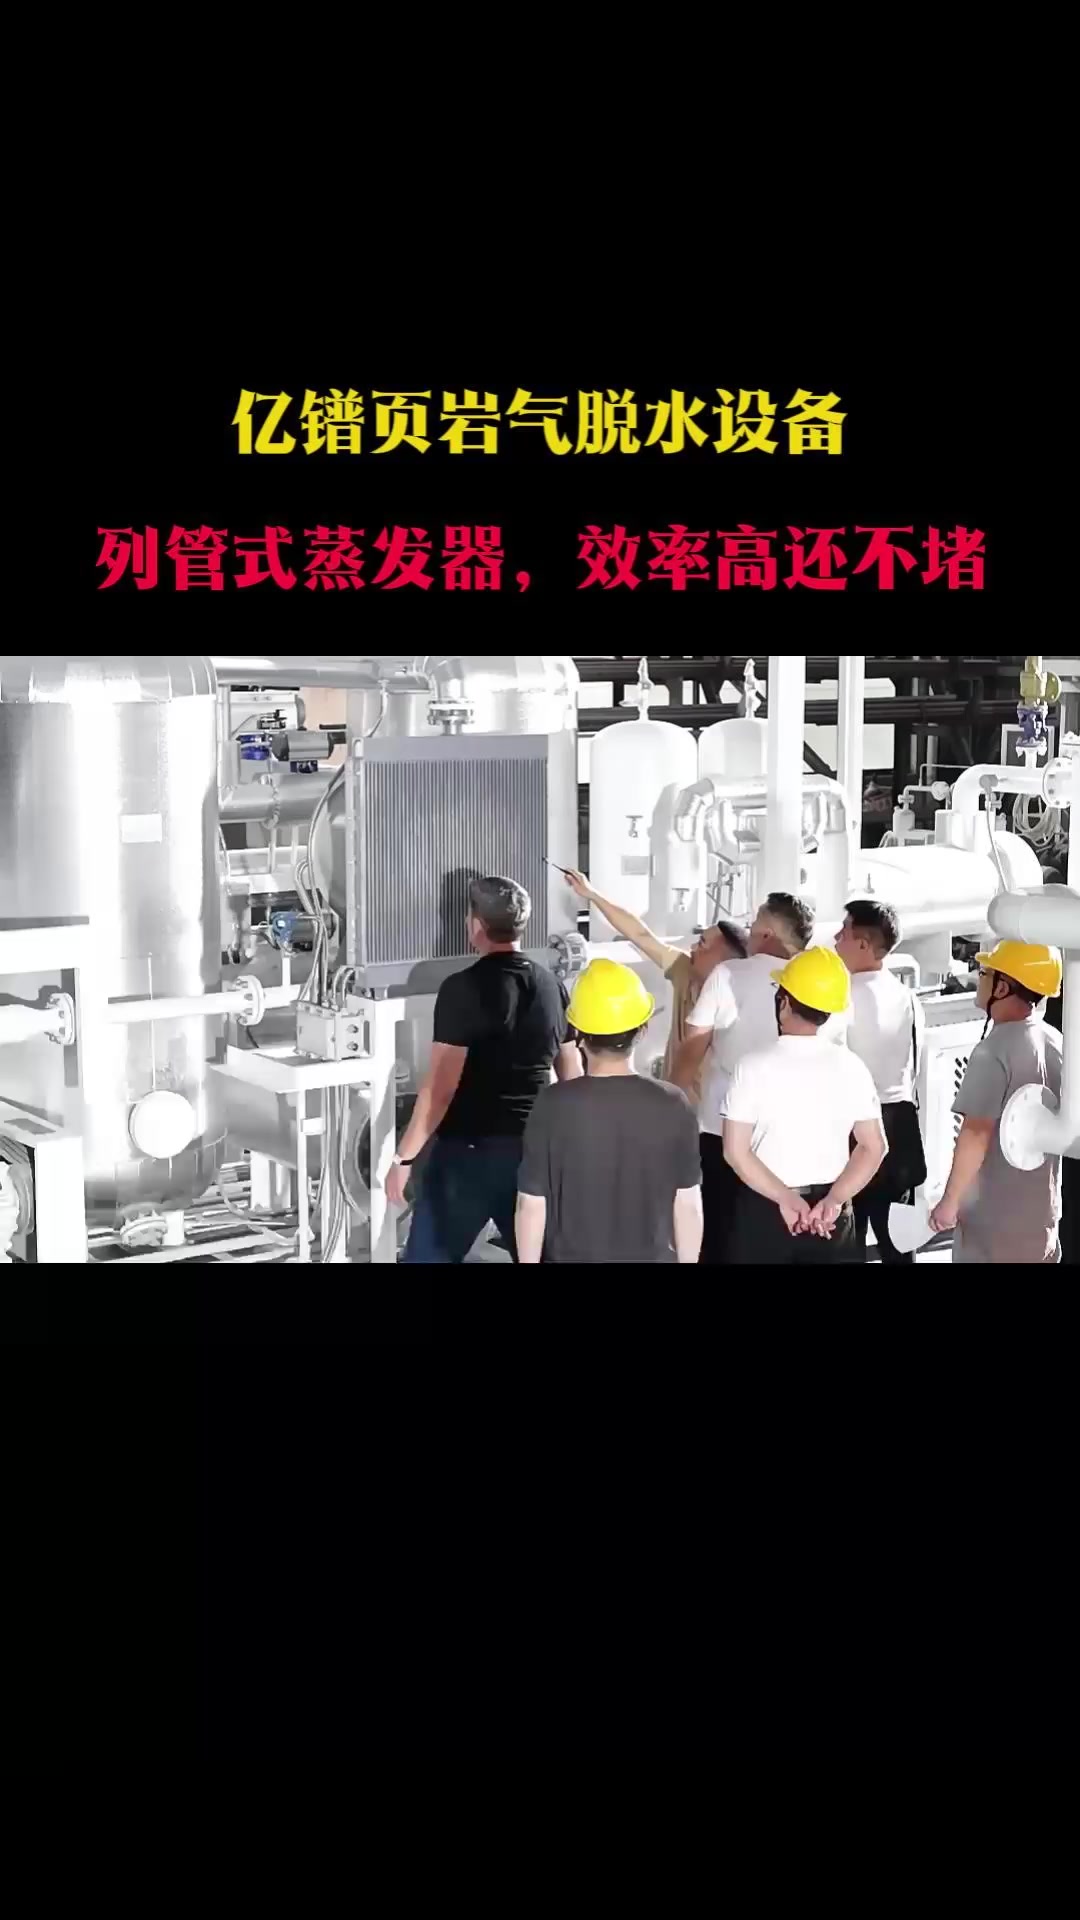
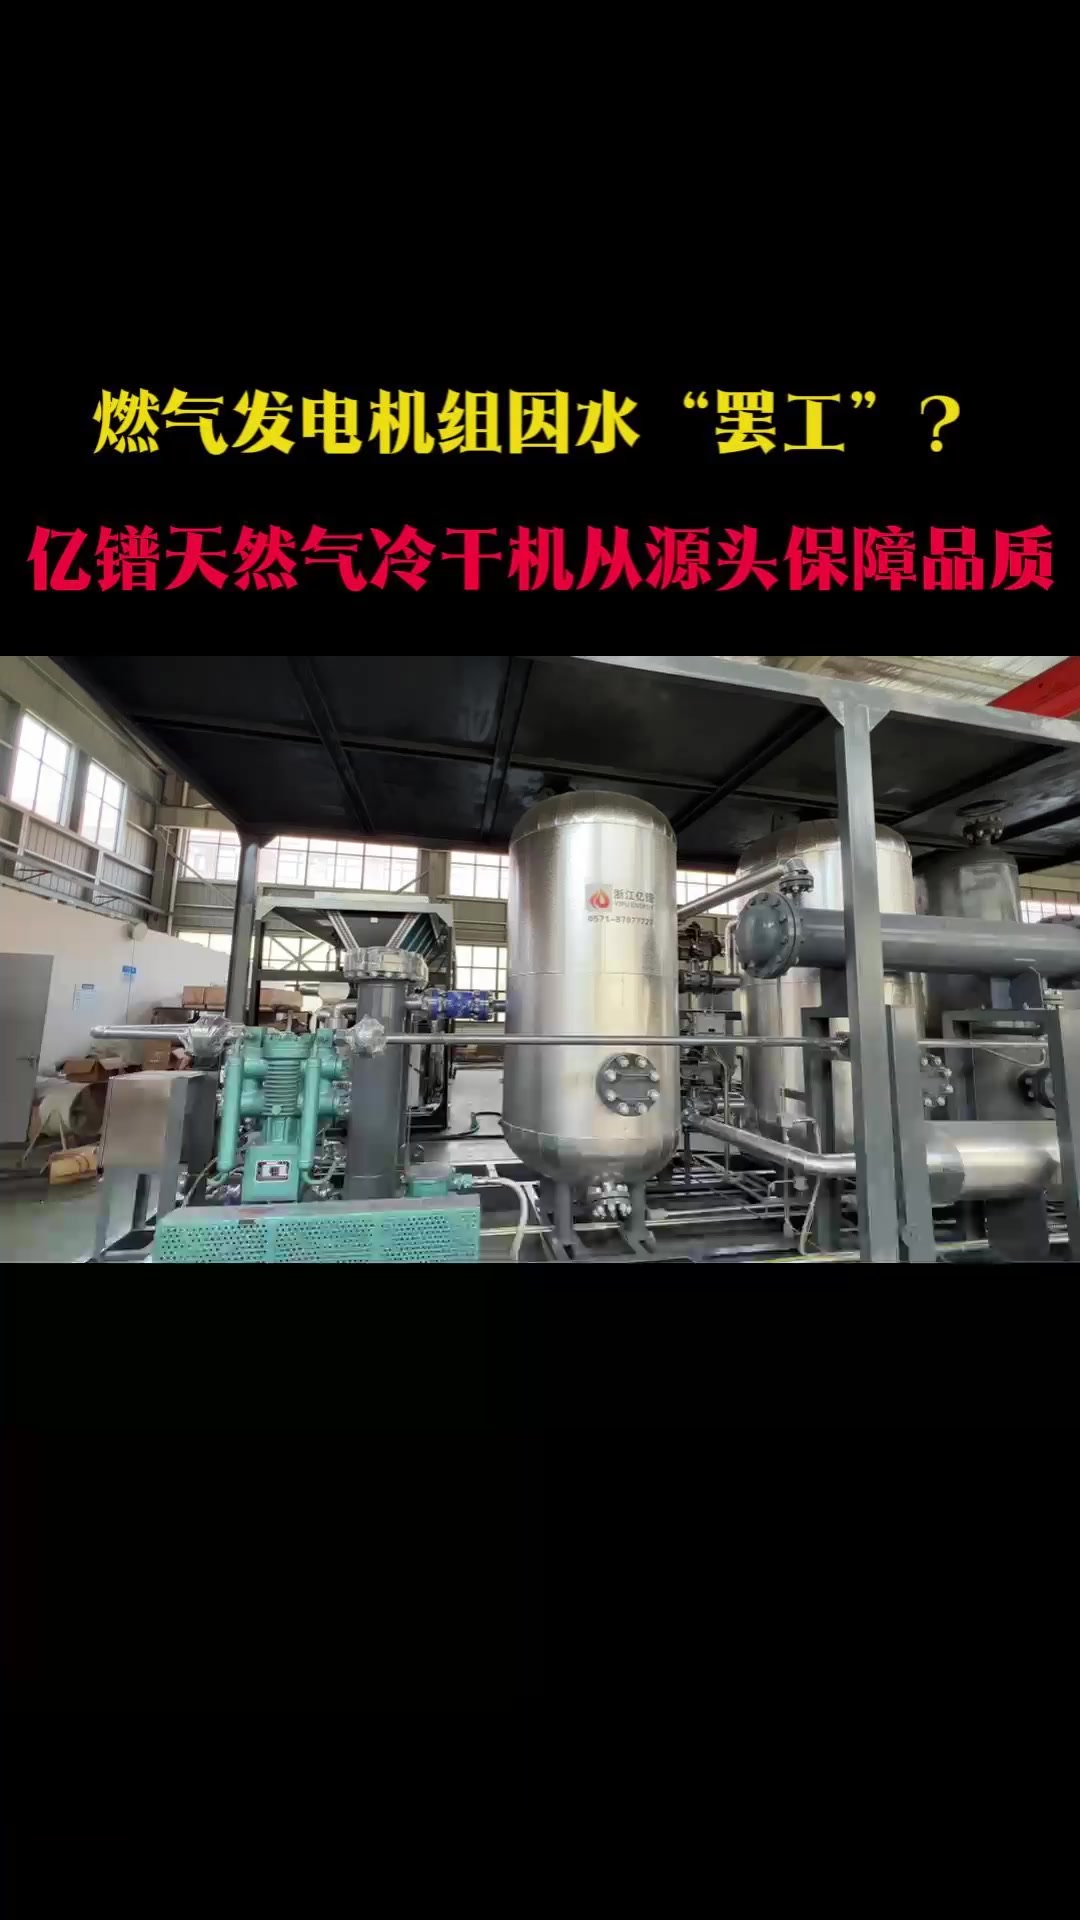
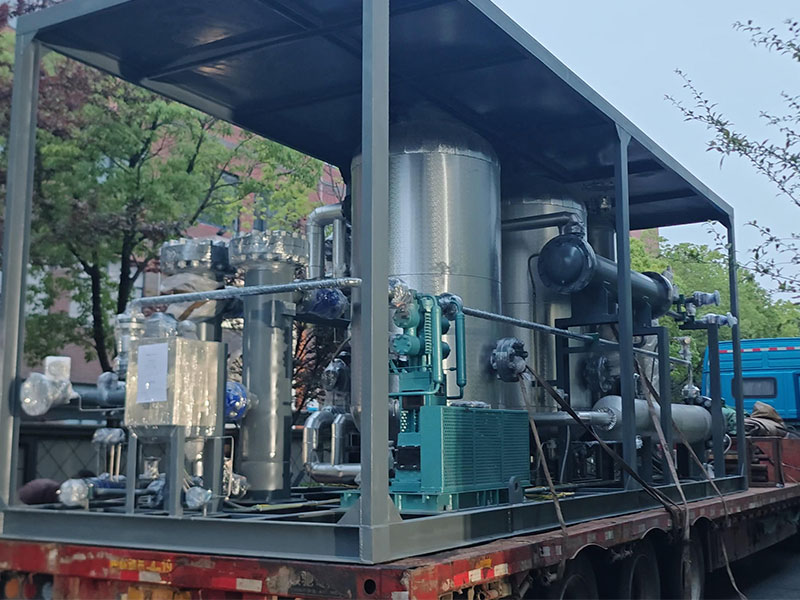
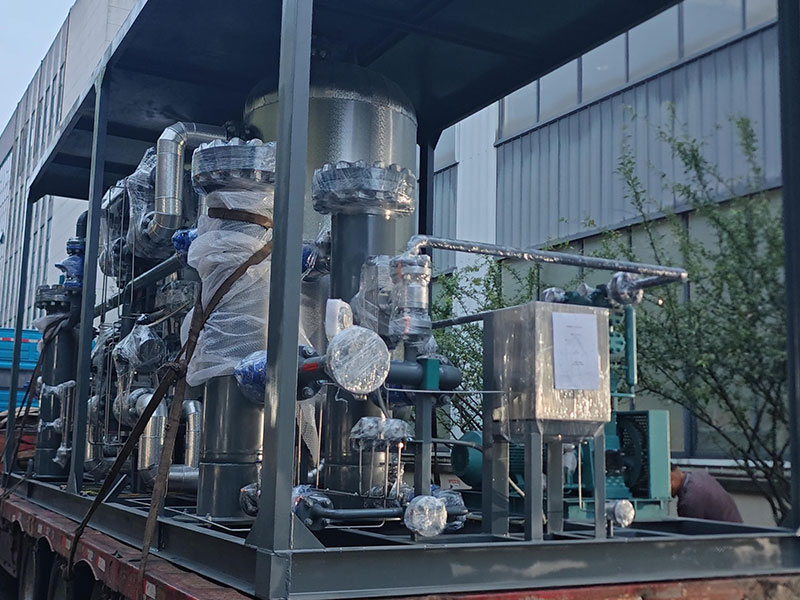
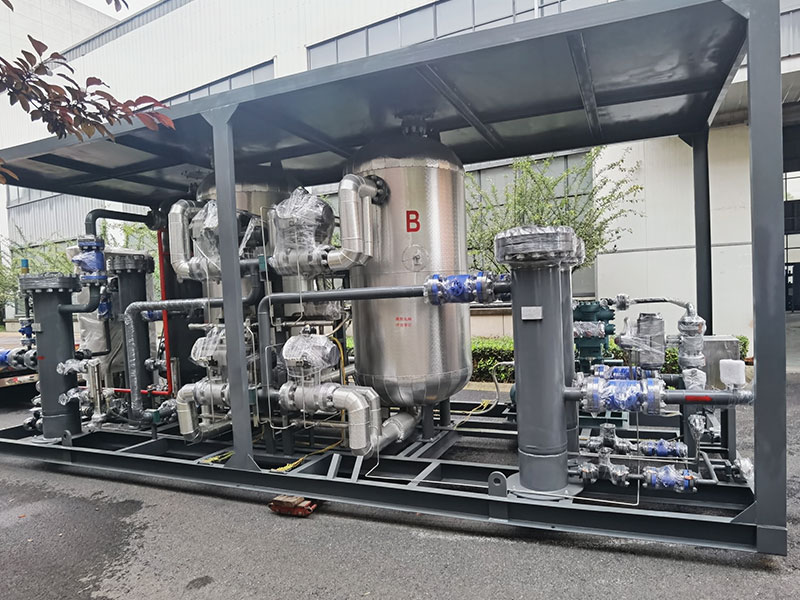
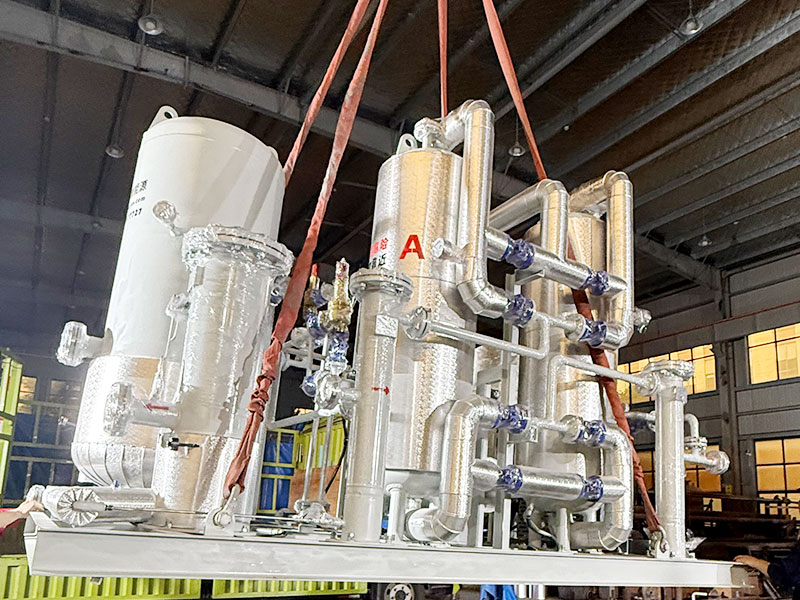
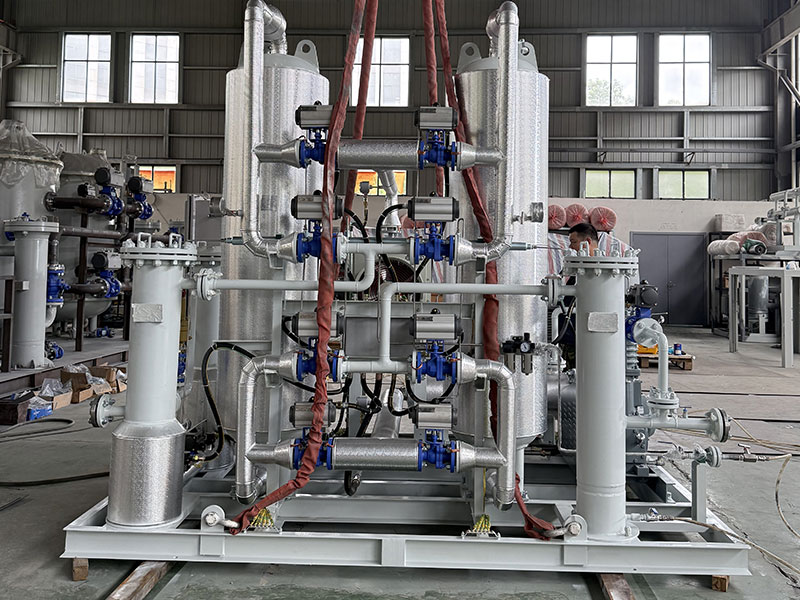
整体撬装结构设计
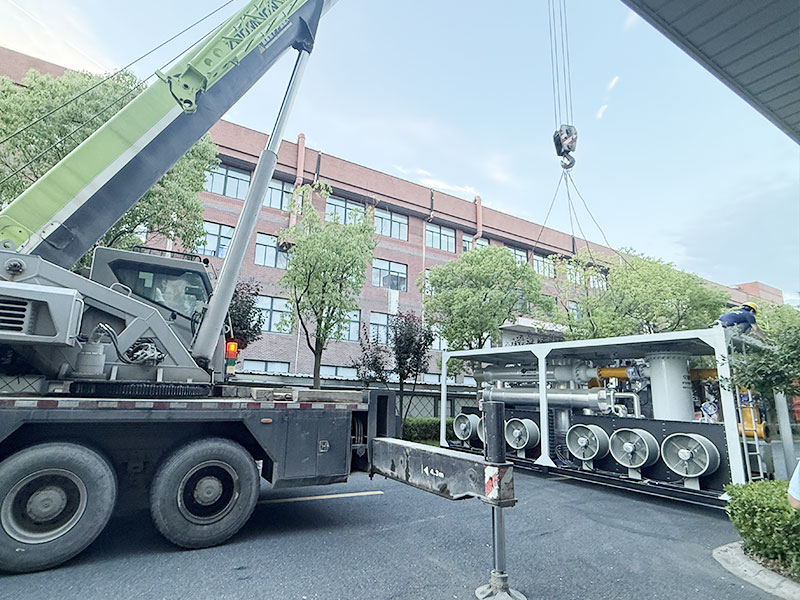
现场安装省时省力
3A分子筛孔径约3埃,水分子可进入孔道被吸附
甲烷等烃类因分子较大无法进入
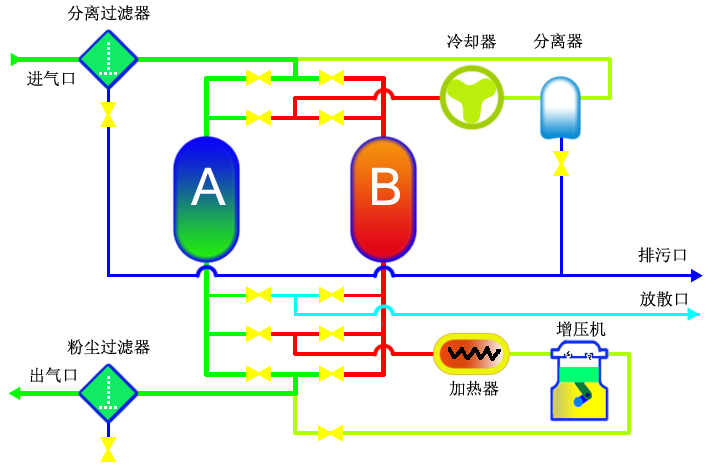
低温高压下分子筛吸附水分
高温再生气逆向流过床层,使水分子脱附再生
A塔吸附脱水的同时B塔加热再生
通过阀门自动切换实现连续供气不间断
再生气自塔顶向下流动,与分子筛逆流接触
强化传热传质,提高脱附效率。
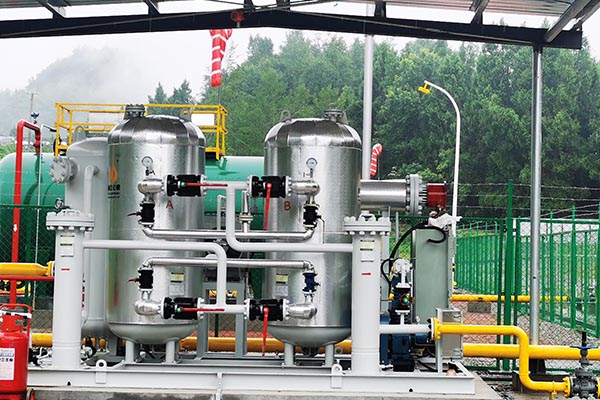
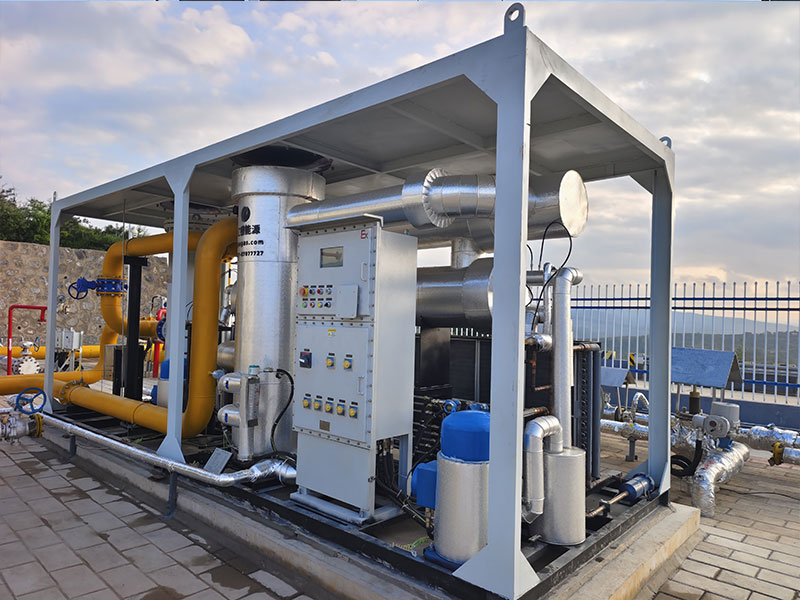
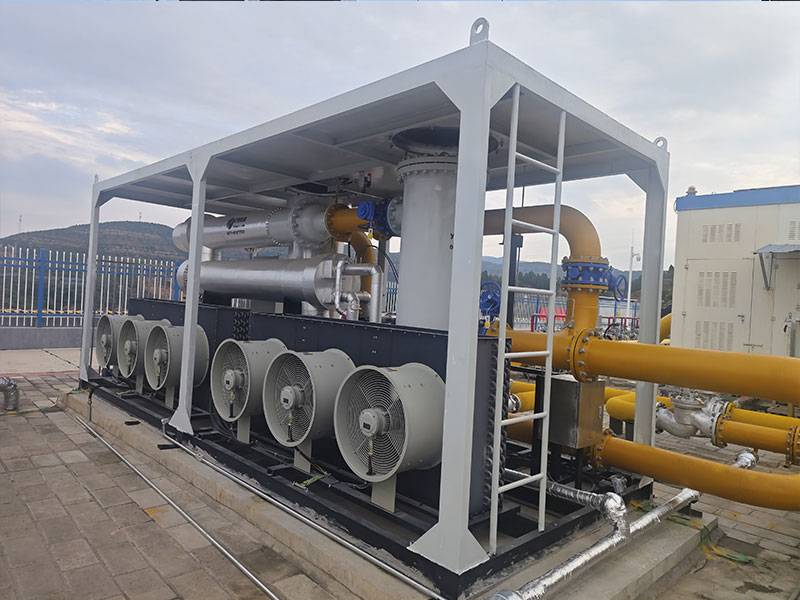
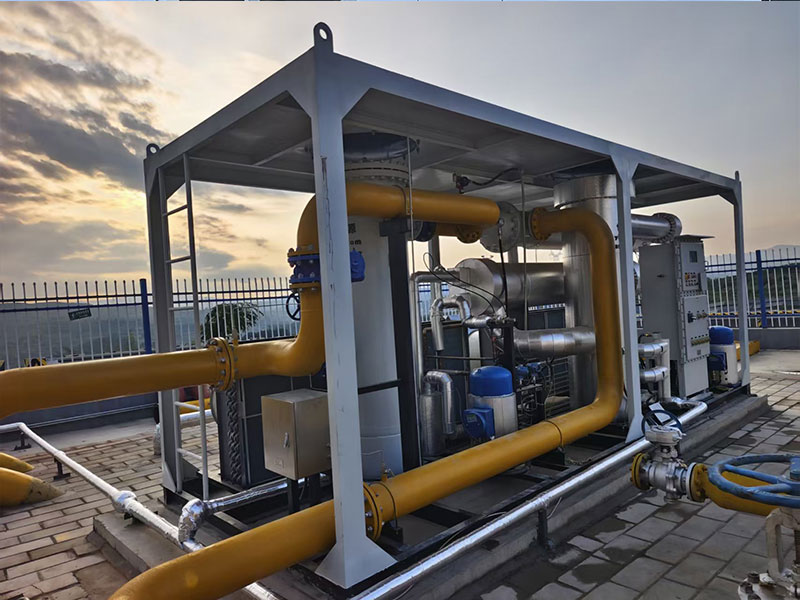
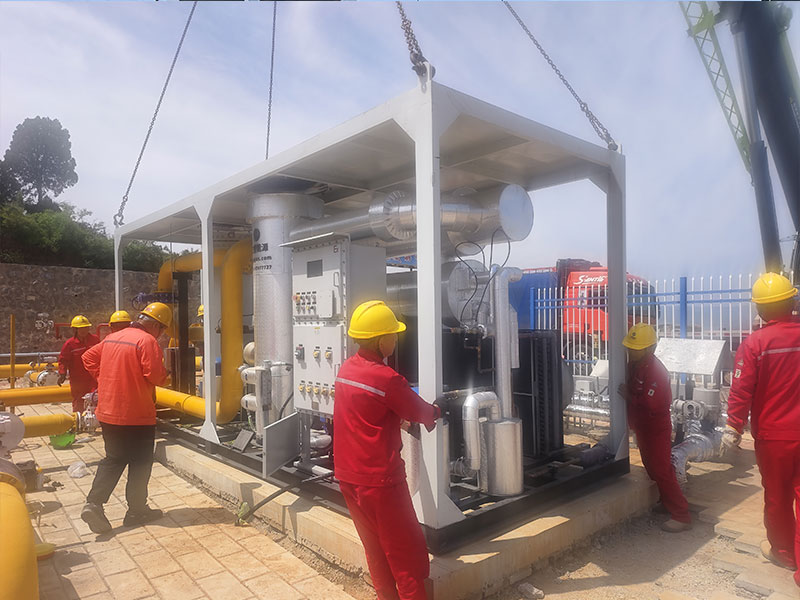
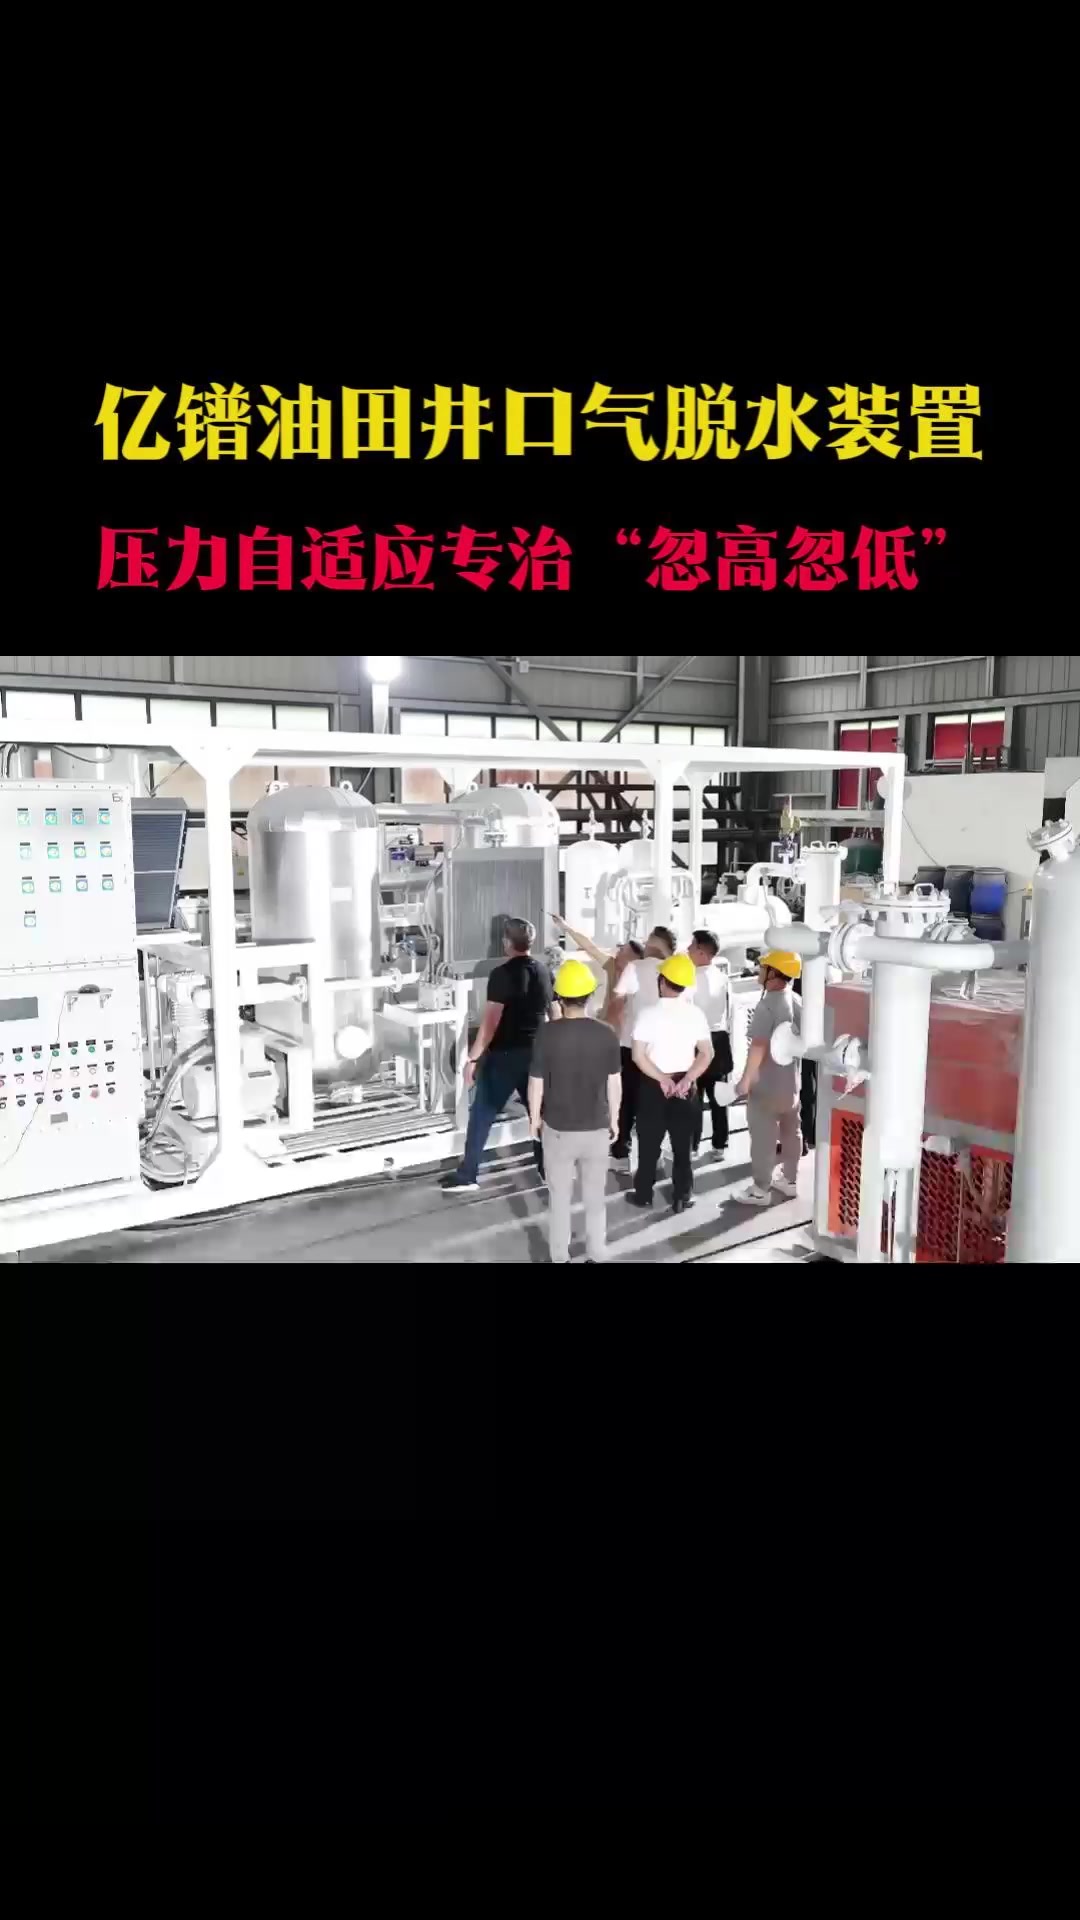
| 项目 | 指标 |
|---|---|
| 工作介质 | 天然气 |
| 额定工作压力 | 5.2 MPa |
| 设计压力 | 5.7 MPa |
| 处理气量 | 6250 Nm³/h(150000 Nm³/天) |
| 进气温度 | ≤40℃ |
| 进气含水量 | 40℃饱和含水 |
| 排气温度 | 45~50℃ |
| 排气常压露点 | ≤-76℃ |
| 排气最大颗粒直径 | ≤5μm |
| 进出口压力降 | ≤0.05 MPa |
| 脱水方式 | 分子筛吸附脱水 |
| 再生方式 | 等压半开式逆流加热再生 |
| 吸附剂 | 3A球状分子筛(3000 kg) |
| 工作方式 | 双塔交替、连续工作 |
| 循环工作周期 | 12h(12-16h可调) |
| 再生时间 | ≤8h(可调) |
| 再生气量 | 900 Nm³/h |
| 冷却方式 | 水冷 |
| 冷却水进口温度 | 35℃ |
| 冷却水出口温度 | 40℃ |
| 冷却水流量 | 17.5 t/h |
| 换热面积 | 13.5 m² |
| 电加热器 | AC380V 110KW dIBT4 |
| 增压压缩机 | AC380V 11KW dIBT4 |
| 控制方式 | 防爆PLC自动控制(西门子SMART-200) |
| 防爆等级 | ExdⅡBT4 |
| 外形尺寸 | 7000×2300×3000 mm |
| 设备总质量 | ~14000 kg |
| 总耗电功率 | ≤122 KW |
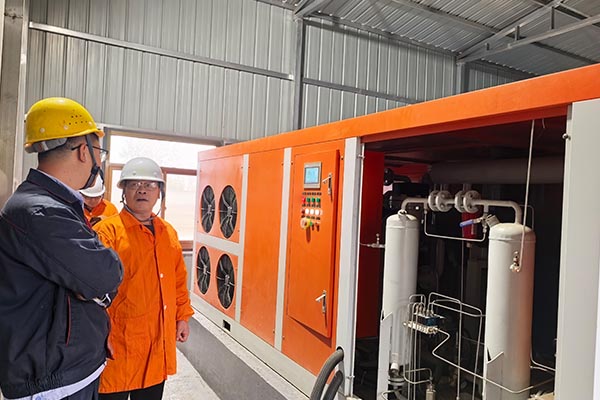
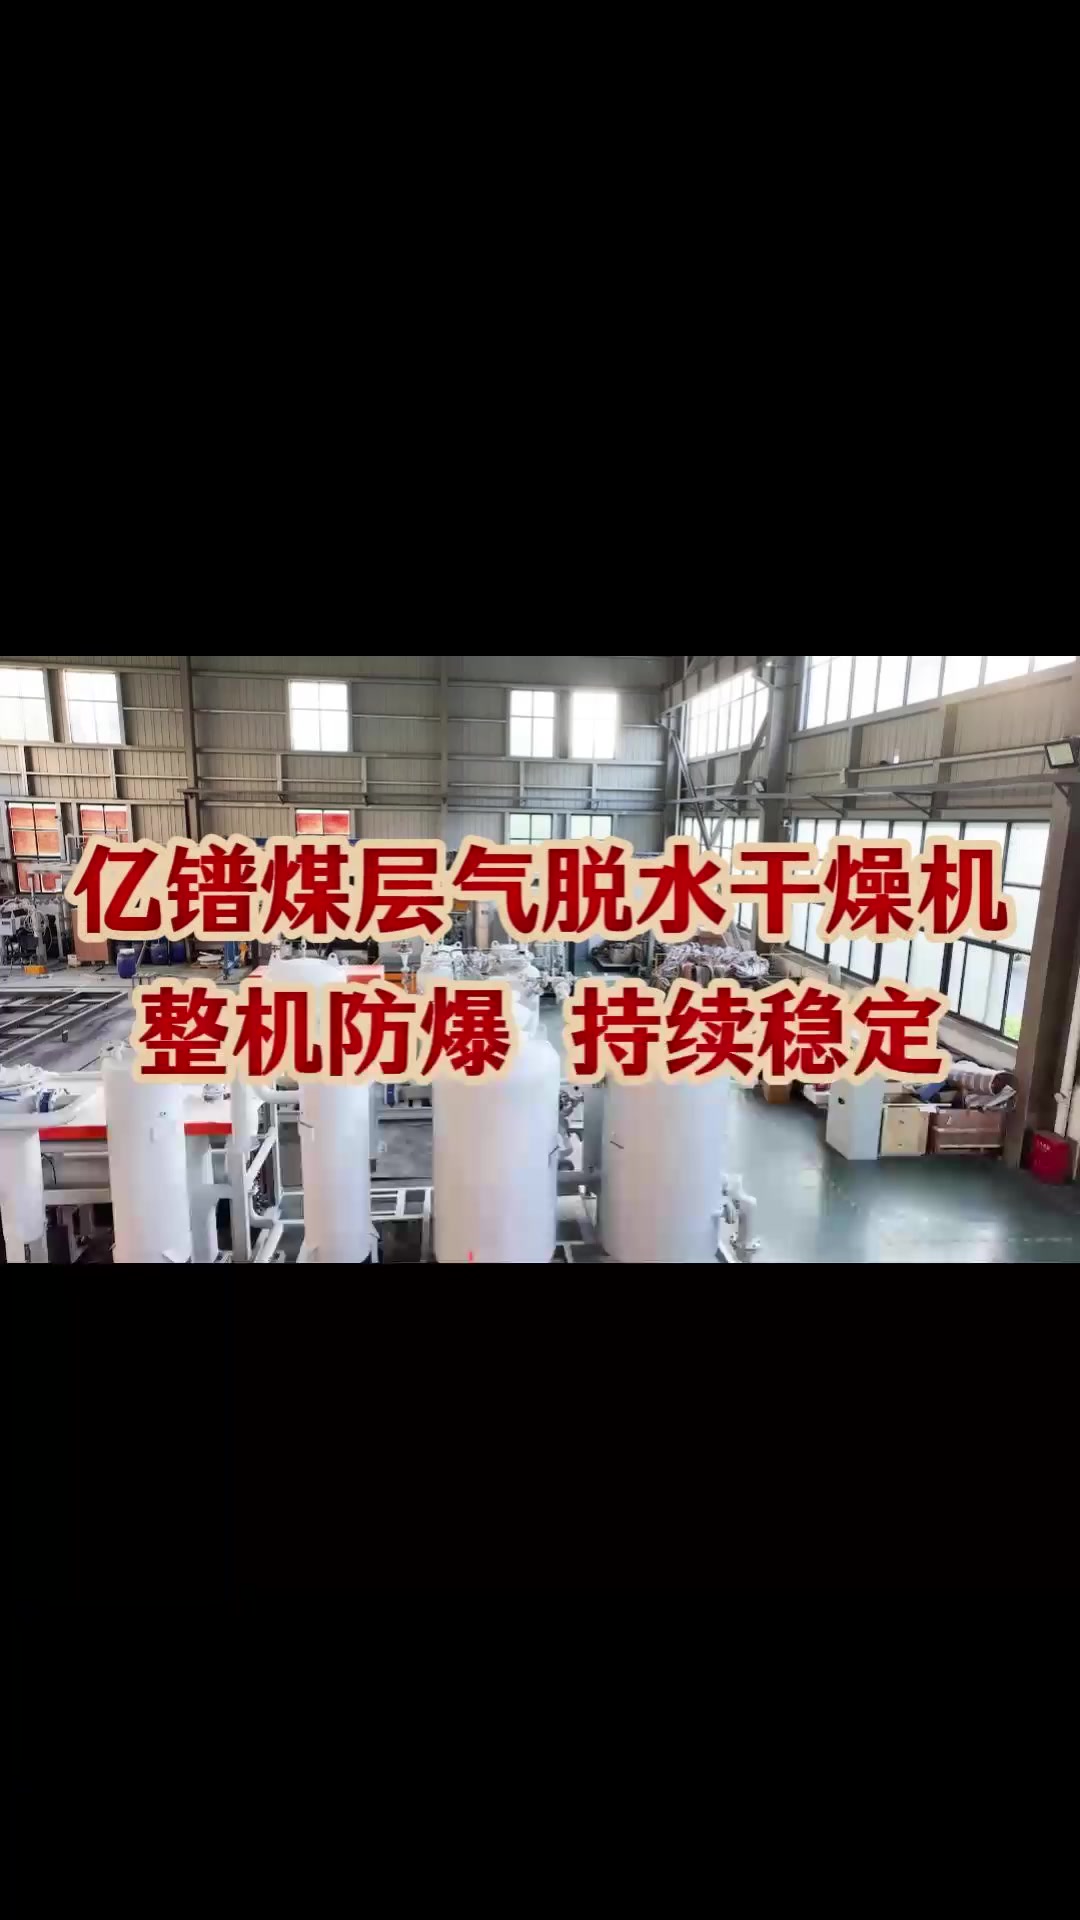
专业生产团队,生产各环节均执行严格的质量管控
市场痛点 在天然气开采、加工和输送过程中,水蒸气的存在是一个不容忽视的隐患。当天然气在加压或降温时,水...
MORE >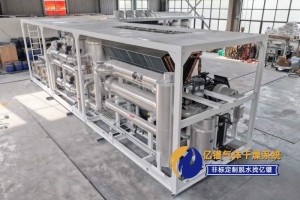
一、市场痛点 在油气田开发过程中,油田井口气往往含有大量水蒸气、轻烃组分以及固体杂质。未经处理的湿气直...
MORE >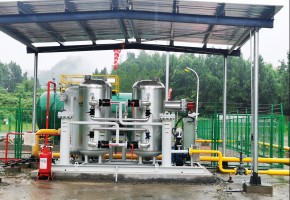
市场痛点天然气作为清洁能源,其开采、处理、输送过程中,水分的存在是最大的隐患。含水天然气不仅会...
MORE >
一、市场痛点 在天然气开采、集输及加气站运营过程中,水蒸气是导致管道堵塞、设备腐蚀和冰堵的根本原因。当...
MORE >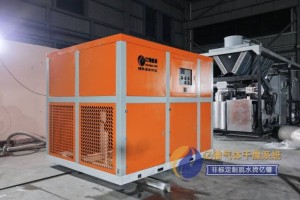
安全无忧 在沼气能源利用过程中,水分去除是确保设备稳定运行和气体品质的关键环节。然而,传统干燥设备往往...
MORE >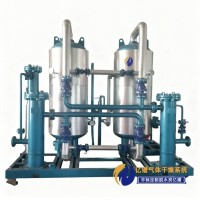
一、市场痛点 天然气在开采、集输和加气站应用中,水分的存在是最大的隐患。当天然气中含有过量水蒸气时,在...
MORE >Some Customers

我们对亿镨印象非常深刻。该公司不仅设备质量有保障,而且整个交易流程也十分省心顺畅。

我们之前的系统存在严重的压力波动问题。更换这套设备之后,运行顺畅了很多。而且该团队还针对我们现场工况定制开发了控制逻辑,帮我们省去了大量故障排查的时间。

起初我还担心设备的安装调试工作,但亿镨的售后团队为我们提供了一步步指导。设备顺利开机投用,自此我们的维护工作量明显降低。